
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Анаэробный фиксатор резьбы - это однокомпонентный состав, который отверждается при отсутствии воздуха и в контакте с металлическими поверхностями, надежно блокируя самоотвинчивание крепежа. Выбор правильного резьбового герметика зависит не только от цвета и прочности, но и от размера резьбы, требуемой разборности, типа металла, температуры эксплуатации и состояния поверхности. Инженеры и закупщики часто сталкиваются с вопросом: какой фиксатор резьбы выбрать для конкретной задачи? Статья раскрывает критерии подбора, ошибки выбора и практические рекомендации по применению герметика для резьбовых соединений.
Как анаэробный герметик фиксирует резьбовые соединения
Механизм работы анаэробного фиксатора основан на полимеризации в анаэробной среде - то есть без доступа кислорода и в присутствии активирующих металлических поверхностей.
Когда состав попадает в узкий зазор между витками резьбы, воздух вытесняется, и полимер начинает отверждаться, заполняя микронеровности и создавая механическую блокировку.
Скорость отверждения зависит от нескольких факторов: типа металла (активные металлы, например сталь, ускоряют процесс), зазора между витками, температуры окружающей среды и вязкости состава. При температуре около 20 °C первичная фиксация, достаточная для движения детали, обычно появляется в течение нескольких часов, однако полное отверждение и набор максимальной прочности занимает примерно 24 часа. Для пассивных металлов, таких как нержавеющая сталь или хромированные поверхности, процесс идет медленнее, что требует либо использования праймера, либо предварительной активации поверхности.
Герметик для резьбовых соединений удерживает крепеж, препятствуя как спонтанному раскручиванию от вибрации, так и самопроизвольному ослаблению при тепловых циклах. Это свойство особенно ценно в узлах с циклическими нагрузками, где традиционные методы фиксации (шайбы, контргайки) могут со временем ослабнуть.
Критерии подбора фиксатора: размер резьбы, температура и разборность
Практическое правило, используемое инженерами, звучит просто: выбирайте наименьшую прочность, которая обеспечивает нужную фиксацию.
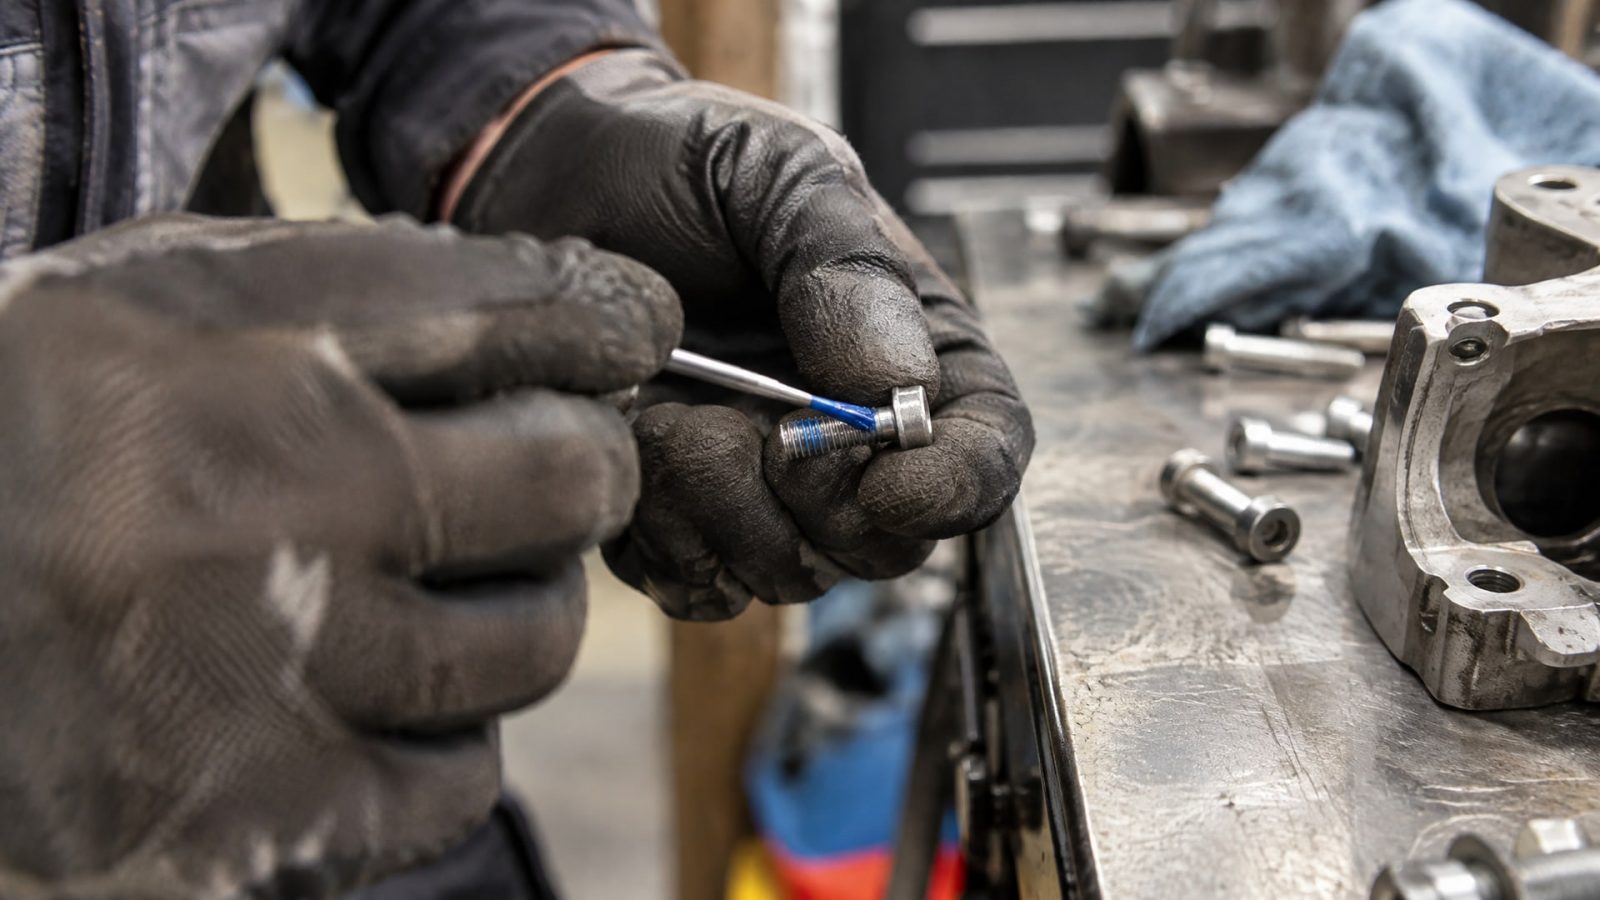
Это подход снижает риск повреждения крепежа при демонтаже и упрощает сервис оборудования.
Для мелких резьб (М4–М8) рекомендуется низкая или средняя прочность. На малых диаметрах высокопрочные составы создают риск срыва резьбы или поломки болта при попытке разборки. Соединения, которые планируется регулярно разбирать, требуют низкой или средней прочности фиксации.
Для резьб среднего размера (М10–М20) применяется средняя прочность - это универсальный выбор, обеспечивающий надежную защиту от вибрации и самоотвинчивания при сохранении возможности демонтажа. Когда выбор фиксатора резьбы встает перед инженером при наличии данных только о диаметре и условиях работы, средняя прочность часто становится оптимальным компромиссом.
Для крупных резьб и соединений, требующих максимальной фиксации (М24 и больше, неразъемные соединения), выбирают высокую прочность. Такие составы гарантируют, что соединение останется неподвижным под воздействием вибрации, ударов и температурных циклов.
Температура эксплуатации - ключевой параметр, который часто упускают при подборе. Стандартные анаэробные фиксаторы обычно работают до 150 °C; специальные термостойкие составы рассчитаны на 200–230 °C. При нагреве полимер размягчается, и удерживающая способность снижается. Если эксплуатационная температура близка к верхнему пределу, нужен состав с запасом прочности.
Требуемая разборность определяет класс прочности: если соединение нужно будет разбирать, выбирают более мягкий фиксатор; если это практически постоянное соединение, допускается максимальная прочность фиксации резьбы от самоотвинчивания.
Анаэробный герметик для резьбовых соединений и защита от вибрации
Одно из главных применений резьбовых герметиков - защита от самоотвинчивания под воздействием вибрации.
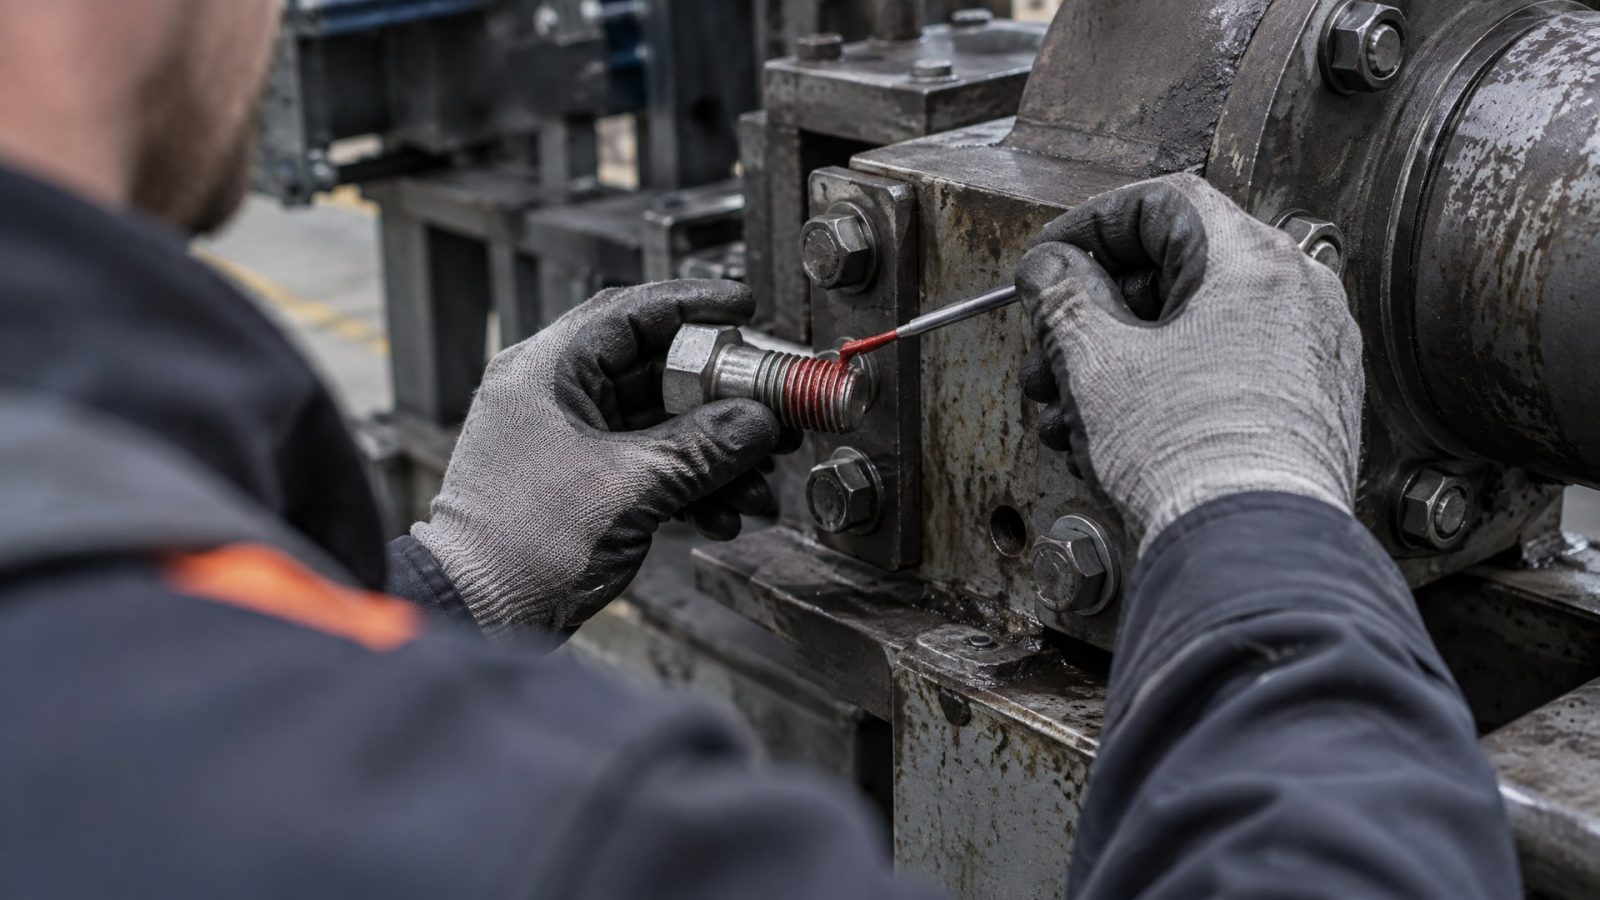
Вибрационное самопроизвольное ослабление болтов - это классическая проблема в машиностроении, горнодобывающем оборудовании и транспортных средствах. Когда резьба испытывает микросдвиги из-за вибрации, обычное трение между витками резьбы с течением времени ослабляет соединение.
Здесь важно понимать разницу между крутящим моментом срыва (breakaway torque) - силой, необходимой для первого поворота гайки - и крутящим моментом при вращении (prevailing torque) - усилием, требуемым для продолжения вращения после срыва. Оба параметра влияют на способность фиксатора противостоять вибрации.
Для узлов, подверженных вибрации, недостаточно просто выбрать «сильный» фиксатор резьбы. Нужно оценить амплитуду и частоту колебаний, величину рабочего крутящего момента на болт и требуемый запас прочности. На практике среднепрочные составы часто справляются лучше, чем высокопрочные, потому что они обеспечивают достаточную блокировку, не создавая чрезмерных локальных напряжений в резьбе, которые могут привести к усталостному разрушению крепежа.
Фиксация резьбы от самоотвинчивания требует также внимания к толщине зазора в резьбе. При больших зазорах между витками (например, при износе или при использовании крепежа низкого качества) нужны более вязкие или гелеобразные составы, которые лучше заполнят полости и обеспечат более равномерную фиксацию.
Подготовка поверхности и выбор типа поверхности
Успех применения анаэробного герметика на 80 процентов зависит от подготовки резьбы.
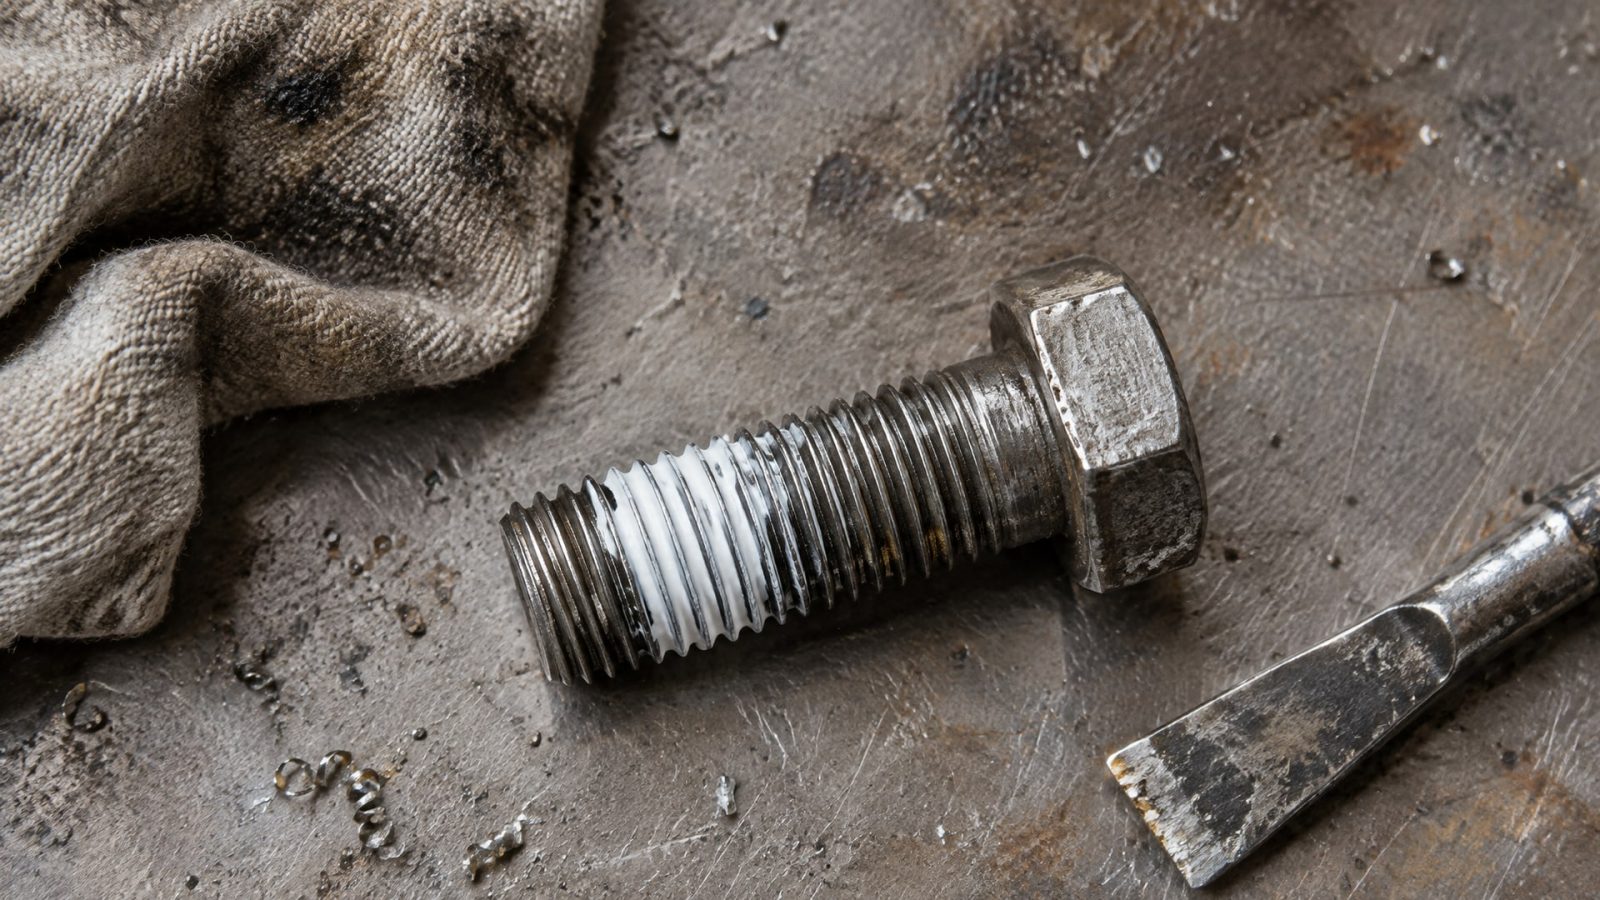
Поверхность должна быть чистой, обезжиренной и сухой. Масло, смазка, окисная пленка и грязь - все это препятствует полимеризации и снижает удерживающую способность состава.
Практический алгоритм подготовки: удалить старый герметик (если есть), протереть резьбу тряпкой без ворса, при необходимости обезжирить растворителем и дать полностью высохнуть. Даже небольшие остатки влаги замедляют отверждение.
Для активных металлов - стали, чугуна, латуни - подготовка сводится к механической очистке. Но для пассивных металлов - нержавеющей стали, хромированных поверхностей, анодированного алюминия - может потребоваться дополнительная активация. Оксидная пленка на этих материалах не способствует полимеризации, поэтому либо используется специальный праймер, либо поверхность слегка шлифуется перед нанесением герметика.
Если нанесение происходит при температуре ниже 5 °C, может потребоваться предварительная обработка праймером даже для обычной стали, чтобы ускорить и обеспечить полноту отверждения.
Для соединений, уже собранных и требующих герметизации, рекомендуется использовать капиллярно проникающий (wicking-тип) герметик, который затекает в резьбу после сборки. На вертикальных и потолочных поверхностях лучше подходят более вязкие или гелеобразные варианты, чтобы состав не стекал из-под действия силы тяжести до отверждения.
Классификация по прочности и стандартизованные методы испытаний
Анаэробные фиксаторы классифицируются по классам прочности, и эта классификация стандартизирована.
Основные методы испытаний - ASTM D5649 (определение крутящего момента срыва), ASTM D4562 (определение крутящего момента при вращении), ASTM D5648-01 и ASTM D5363 (общая спецификация для анаэробных однокомпонентных адгезивов).
Цвет состава часто используется как быстрый ориентир в классификации, но он не является стандартом: цвет - это удобная маркировка, а подлинные параметры указаны в техпаспорте. Например, синий цвет традиционно ассоциируется со средней прочностью, но решение о выборе должно всегда опираться на численные значения крутящих моментов, температурный диапазон и указанные допустимые размеры резьбы.
Класс низкой прочности обычно держит до 2 Нм, средней - от 2 до 8 Нм, высокой - свыше 8 Нм. Однако точные цифры варьируются в зависимости от производителя и типа резьбы (метрическая, дюймовая), поэтому всегда сверяйтесь с техническим паспортом конкретного продукта перед закупкой.
Типичные ошибки при выборе резьбового герметика
Первая ошибка - подбор по цвету, а не по условиям применения.
Многие закупщики выбирают «синий герметик для резьбовых соединений» только потому, что слышали это название, не учитывая размер резьбы, требуемую температуру и необходимость разборки. Синий цвет удобен, но не универсален.
Вторая ошибка - предположение, что более высокая прочность всегда лучше защищает от вибрации. На самом деле чрезмерная прочность на малом крепеже усложняет демонтаж, может привести к срыву резьбы или поломке болта при разборке, и это создает проблемы для сервисных служб и ремонтников.
Третья ошибка - игнорирование состояния поверхности. Если резьба в масле или грязи, герметик не схватится полностью, и удерживающая способность будет недостаточной. Это особенно критично для операций, требующих полного отверждения (24 часа) перед нагрузкой.
Четвертая ошибка - невнимание к типу металла. Пассивные металлы требуют особого подхода, а без праймера или активации их поверхность может «не узнать» состав, и отверждение не произойдет.
Пятая ошибка - расчет без учета температуры. Если соединение работает при 180 °C, а герметик рассчитан на 150 °C, то при нагреве полимер размягчится и фиксация ослабнет. Всегда выбирайте состав с температурным запасом.
Шестая ошибка - нанесение очень вязких составов на уже собранные соединения. Если болт уже закручен, капиллярно проникающий состав затечет в резьбу естественным путем, а толстый слой высокой вязкости останется на поверхности и не достигнет внутренних витков.
Как выбрать фиксатор резьбы в зависимости от размера соединения
Для резьб от М4 до М8 (мелкие соединения) используйте низкую или среднюю прочность.
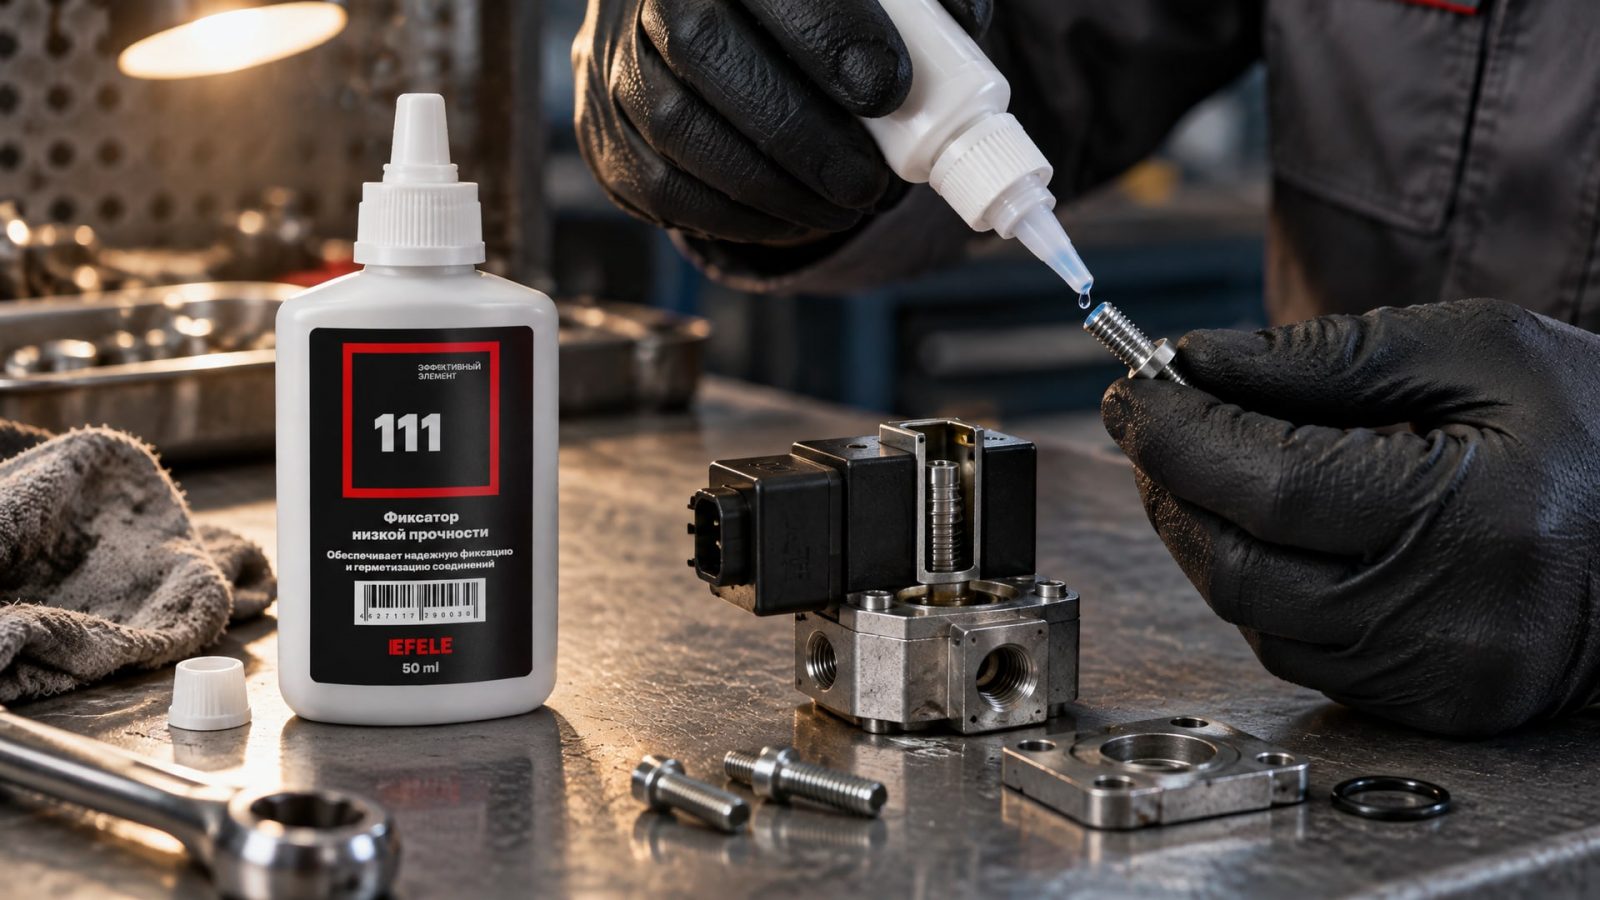
Мелкий крепеж чувствителен к чрезмерным напряжениям: высокопрочный герметик может повредить тонкие витки при попытке разборки. На линиях сборки и ремонта принято применять более мягкие классы, чтобы упростить техническое обслуживание. Для часто разбираемых резьбовых соединений до М20 рекомендуется низкая прочность фиксации, которая обеспечивает легкий демонтаж и снижает риск повреждения крепежа. В таких случаях на производстве прижился EFELE 111, дающий минимальную удерживающую способность при надежной защите от случайного раскручивания.
Для резьб от М10 до М20 (средние соединения) выбирайте среднюю прочность. Это диапазон, где средняя прочность функционирует как оптимальный компромисс между защитой от вибрации и возможностью демонтажа. Когда требуется средняя прочность фиксации и защита от вибрации, оптимальным выбором станет герметик среднего класса, подходящий для соединений до М36 и обеспечивающий достаточную защиту при типовых условиях.
Для резьб М24 и крупнее (крупные соединения) или для неразъемных соединений используйте высокую прочность. Большой диаметр и высокие нагрузки требуют максимальной удерживающей способности. На таких узлах повреждение крепежа при разборке - малая проблема по сравнению с риском самоотвинчивания.
Для резьб, подверженных вибрации, главное - сбалансировать прочность с надежностью контакта. Средние размеры (М12–М16) часто выбирают среднепрочные составы, потому что вибрационные нагрузки хорошо гасятся полимерной пленкой без риска хрупкого разрушения или чрезмерного напряжения в резьбе.
Часто задаваемые вопросы
Можно ли использовать высокопрочный фиксатор резьбы синий для всех видов соединений?
Нет, анаэробный фиксатор резьбы синий - это условное обозначение среднепрочного класса, не универсального решения. Высокопрочные варианты на малых болтах могут затруднить демонтаж и повредить крепеж. Выбирайте прочность в зависимости от размера резьбы, требуемой разборности и температуры, а не по одному только цвету.
Насколько быстро отверждается анаэробный герметик фиксатор резьбы?
Первичная фиксация появляется в течение нескольких часов в зависимости от температуры и типа металла. Полное отверждение обычно занимает примерно 24 часа. При нагреве процесс ускоряется, при холоде замедляется. Дождитесь полного отверждения перед нагрузкой, если это критично для приложения.
Какой герметик для резьбовых соединений в сантехнике используется чаще?
В сантехнике применяют как пластичные герметики (ФУМ-лента, масла на масляной основе), так и анаэробные герметики для герметизации резьбовых соединений, где требуется герметичность и одновременно фиксация. Выбор зависит от материала труб и требуемой герметичности. Для стальных труб под давлением часто рекомендуют комбинацию ленты и среднепрочного герметика.
Почему герметик не схватывается на нержавеющей стали?
Нержавеющая сталь - пассивный металл с окисной пленкой, которая не активирует полимеризацию анаэробного герметика. Для таких поверхностей требуется праймер или предварительная активация. Проверьте паспорт герметика на рекомендацию по прайму для пассивных металлов.
Фиксатор резьбы от вибрации - это всегда высокопрочный состав?
Нет, защита от вибрации требует не обязательно максимальной прочности, а правильного баланса между удерживающей способностью и гибкостью полимерной пленки. Средняя прочность часто справляется лучше, потому что поглощает вибрационные колебания без хрупкого разрушения. Выбирайте исходя из амплитуды и частоты вибрации, а не только из названия класса.
Заключение
Выбор анаэробного фиксатора резьбы - это задача инженера, требующая анализа конкретных условий: размера резьбы, диапазона температур, требуемой разборности и типа металла. Практическое правило остается неизменным: выбирайте наименьшую прочность, которая обеспечивает нужную защиту от самоотвинчивания. Для неразъемных соединений, требующих максимальной прочности и термостойкости до +180 °C, следует использовать высокопрочные составы; для мелкого и среднего крепежа, подлежащего регулярному демонтажу, - низкие и средние классы. Чистая, обезжиренная поверхность и учет типа металла - это 80 процентов успеха. Перед закупкой сверьте техпаспорт продукта, удостоверьтесь, что численные значения крутящих моментов, температурный диапазон и рекомендуемые размеры резьбы соответствуют вашему приложению. Это убережет вас от ошибок и обеспечит надежность соединений на все время их эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать смазку для низких температур, соответствующую пищевому допуску NSF H1, для фасовочного оборудования.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, выбирая правильные режимы и СОЖ.
Узнайте, почему обычная краска не выдерживает контакт с расплавом и какое покрытие для цинка выбрать.