
Смазка для низких температур: выбор и применение на фасовочном оборудовании
Фасовочное оборудование на предприятиях пищевой промышленности часто работает в холодных зонах: морозильные участки, холодильные камеры, производства замороженных продуктов. При температурах ниже 0 °C обычные смазки теряют текучесть, густеют или даже кристаллизуются, что приводит к заклиниванию подшипников, повышению крутящего момента на запуск и преждевременному износу. Смазка для низких температур должна одновременно соответствовать пищевому допуску NSF H1 (разрешены случайные контакты с продуктом), обладать синтетической базой и сохранять рабочие свойства при минусовых температурах вплоть до –40…–45 °C.
В этой статье разберемся, как правильно выбрать пищевую смазку для холодных условий, на какие параметры опираться при подборе, и как ее применять на фасовочном оборудовании, чтобы избежать простоев и продлить срок службы узлов.
Почему обычная смазка не работает при минусовых температурах
Все пластичные смазки состоят из базового масла (минерального или синтетического) и загустителя (обычно литиевого мыла, полиуретана или полимочевины).
При снижении температуры вязкость базового масла растет экспоненциально. Минеральные масла при –40 °C и ниже начинают кристаллизоваться: молекулы парафина слипаются и образуют твердые структуры. Смазка становится словно застывший воск - текучести нет, и шпиндель фасовочной машины просто не провернуть без огромной мощности мотора.
Синтетические базы на основе PAO (полиальфаолефины) или полиэфиров лучше сохраняют текучесть при минусе: они имеют более низкую точку текучести и стабильнее ведут себя при перепадах температуры. Именно поэтому производители рекомендуют смазки с синтетической основой для холодных условий. Кроме того, при низких температурах работает меньше теплоты трения, и смазке нужно быть готовой к пуску на морозе - без возможности предварительного нагрева системы.
Температурные диапазоны пищевых смазок
В технических листах пищевых смазок встречаются диапазоны вроде –30…+140 °C, –20…+160 °C или до –45 °C. Цифра внизу (минус) - это минимальная рабочая температура, при которой смазка еще может выполнять свою функцию. Но это не просто цифра «от производителя»; она рассчитана по результатам испытаний:
Flow pressure test (DIN 51805) - определяет давление потока при низкой температуре. Стандарт ISO 6743-9 и ГОСТ 32299-2013 указывают, что минимальная рабочая температура обычно принимается как точка, где давление потока равно 1 400 mbar.
Low-temperature torque test - измеряет крутящий момент на запуск при минусовой температуре. Если момент вырастет в несколько раз, подшипник может не провернуться, и мотор фасовочной машины заглохнет.
При выборе смазки для морозильной зоны нужно проверить оба этих параметра в техническом листе, а не только смотреть на нижнюю температурную границу. Многие импортные и отечественные производители указывают эти данные отдельно.
Отличие NSF H1 от других пищевых допусков
Пищевые смазки для промышленности делятся по регистрации NSF (National Sanitation Foundation):
| Допуск | Назначение | Условие использования |
|---|---|---|
| H1 | Пищевые смазки общего назначения | Разрешен только случайный контакт с пищей |
| H2 | Смазки для техоборудования | Контакт с пищей полностью запрещен |
| 3H | Смазки-разделители | Прямой контакт с пищей при необходимости |
Часто закупщики путают H1 с полной «безопасностью для пищи». На самом деле H1 означает: если смазка случайно попадет в продукт в ничтожных количествах (капля на тесто или сыр), продукт не станет опасным. Это не означает, что смазку можно наносить толстым слоем рядом с конвейером готовой продукции. Применяется H1 для смазки подшипников, кулачков, направляющих - словом, узлов, где риск контакта со смазкой минимален.
Для регистрации NSF H1 смазка должна быть изготовлена по ISO 21469 - международному стандарту на пищевые смазочные материалы. Этот стандарт определяет требования к базовому маслу (отсутствие ароматических углеводородов, строгие пределы по токсичности), загустителю и добавкам.
Низкотемпературные пищевые смазки часто обозначают по DIN 51825 и DIN 51502 с буквенным кодом: например, K2G-20 означает пищевую смазку консистенции NLGI 2 на литиевой основе. Это не NSF-статус, а классификация по типу загустителя и вязкости базового масла.
Синтетические базы: почему PAO выигрывает в морозе
При температуре –40 °C и ниже минеральное масло загустевает и неохотно покидает масленку, не проникая в зазоры трущихся поверхностей.
Синтетическое масло на основе PAO остается текучим благодаря другой молекулярной структуре: линейные углеводородные цепи лучше проскальзывают друг мимо друга, чем разветвленные парафины минерального масла.
Для низкотемпературных узлов на фасовочном оборудовании, работающем в холодильной камере, рекомендуется смотреть в сторону именно синтетических смазок с NSF H1. Да, они дороже минеральных, но расход меньше (смазка лучше держится в узле), и срок замены увеличивается. Кроме того, синтетические смазки намного лучше переносят влажность морозильной зоны, где конденсат неизбежен.
Допуски по вязкости базового масла обычно записывают как ISO VG 10, ISO VG 32, ISO VG 46. Для морозильных подшипников низкой скорости иногда требуется особенно тонкое масло - вязкостью ISO VG 10, чтобы при –40 °C оно оставалось в рабочем диапазоне 220–320 cSt (сантистоксов) и текло сквозь зазоры, не создавая чрезмерного трения.
Выбор смазки по типу узла и скорости
Не существует одной универсальной смазки для всех узлов фасовочного оборудования.
Выбор зависит от трех основных факторов:
Скорость вращения
Для высокоскоростных подшипников (>1000 об/мин) подходят смазки консистенции NLGI 1 - более текучие, чтобы не создавали лишнего сопротивления и не перегревались от трения. Для низкооборотистых узлов (редукторы, кулачковые валы, линейные направляющие) приемлемы NLGI 2 или даже NLGI 3 - они лучше удерживаются в узле и не вытекают из зазоров.
Фасовочные машины часто содержат оба типа узлов: мотор-редуктор с низкой скоростью вращения вала, приводящий дозатор, и высокоскоростной вспомогательный электромотор для срабатывания клапана или толкателя. Смазывающая схема должна учитывать это разнообразие.
Нагрузка на узел
Высоконагруженные узлы требуют смазок с повышенной адгезией (прилипанием к металлу) и антифрикционными добавками. В условиях низкой температуры и повышенной влажности фасовочного оборудования может потребоваться водостойкая пластичная смазка. Для уменьшения износа при холодном пуске и фреттинге (микроскопическом скольжении) подшипников рекомендуется выбирать смазки с усиленным пакетом антизадирных присадок.
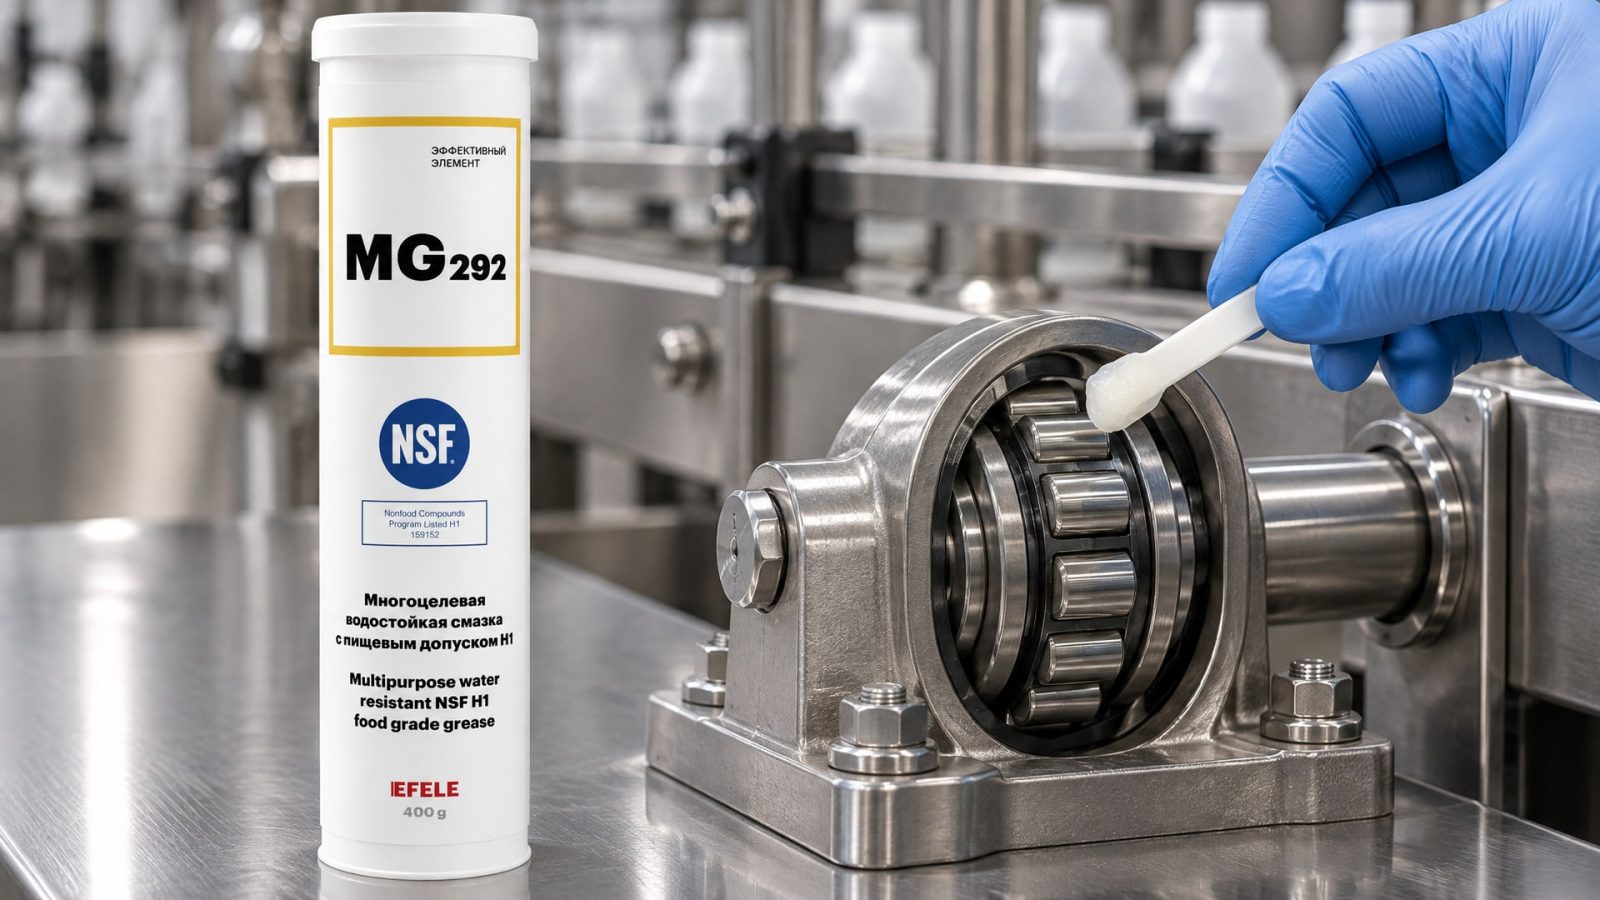
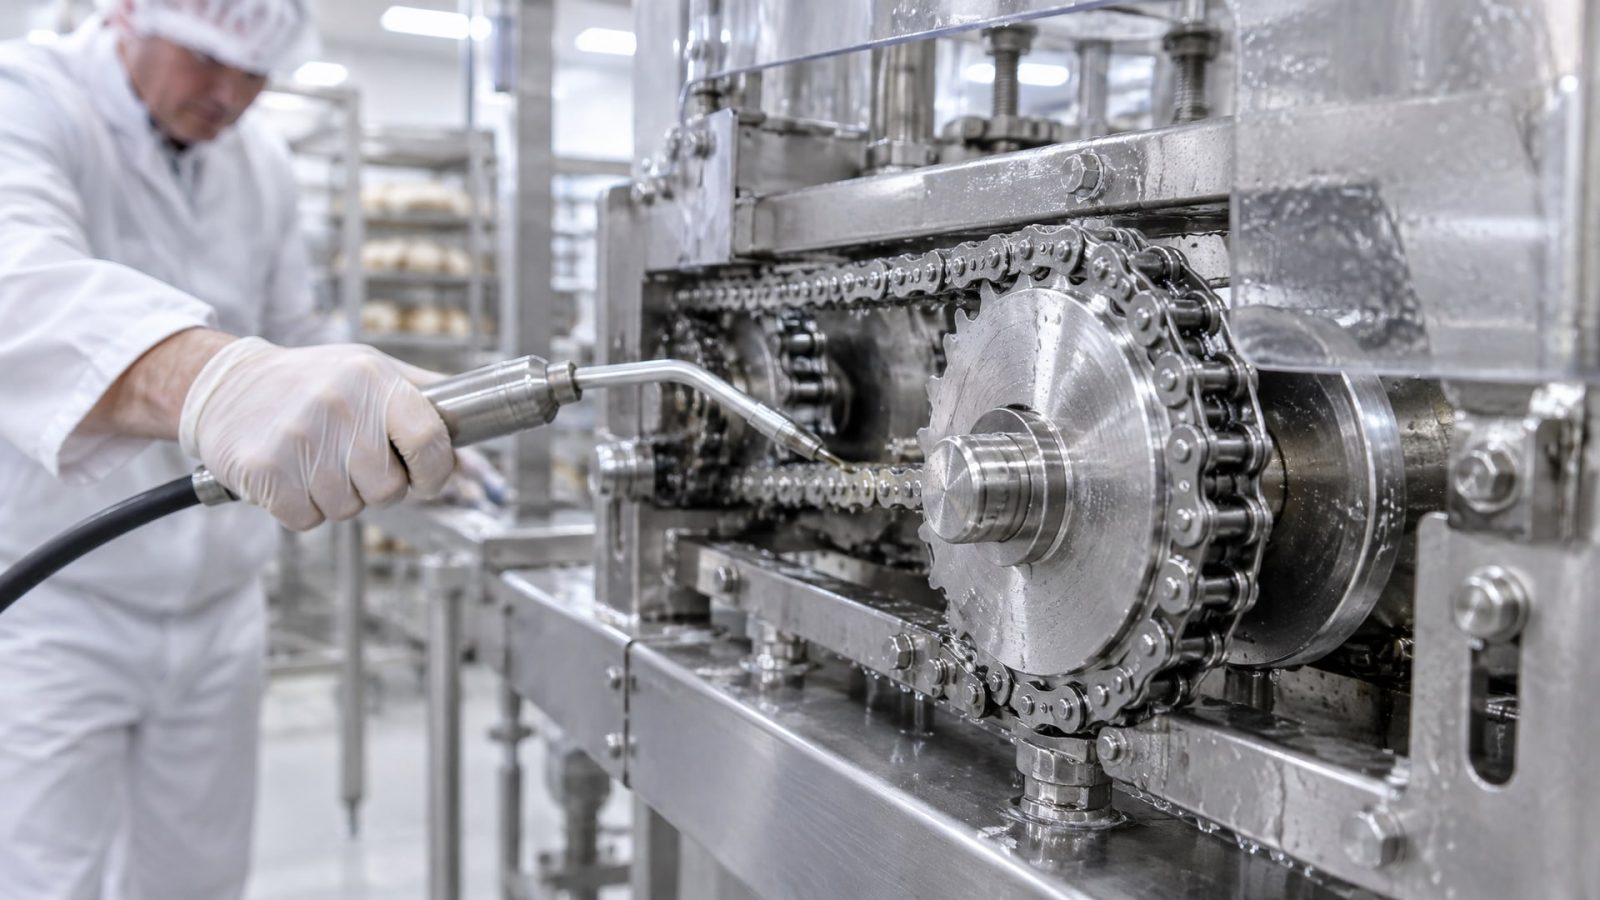
На фасовочном оборудовании в условиях влажного холодильного воздуха часто возникает проблема смыва смазки водяным конденсатом. EFELE MG-292 предназначена для именно такой задачи: высоконагруженные узлы фасовочного оборудования, работающие в условиях низких температур и повышенной влажности, требуют смазки, одновременно водостойкой и холодостойкой. Такая смазка должна иметь NSF H1, хорошо адгезировать к поверхностям и не вымываться капельной влагой.
Конструкция подшипника
Шариковые подшипники в целом более неприхотливы к консистенции смазки. Роликовые подшипники требуют более густой смазки, чтобы она не выдавливалась из узла под нагрузкой. Для скользящих контактов и направляющих часто требуется промежуточная консистенция NLGI 1–2.
В холодильной технике встречаются также низкооборотистые винтовые редукторы и червячные передачи, где смазка должна быть достаточно текучей на морозе, но при этом держать пленку при интенсивном контакте. Для таких узлов производители рекомендуют синтетические пищевые смазки класса NLGI 2 с минимальной рабочей температурой не выше –30…–40 °C.
Водостойкость как отдельный параметр
Часто можно услышать: «Возьму водостойкую смазку и никаких проблем».
На самом деле водостойкость - это не синоним низкотемпературности, и наоборот.
Водостойкость смазки проверяется по ISO 6743-9 и ГОСТ 32299-2013: смазку на полчаса погружают в воду при 40 °C, затем смотрят на ее консистенцию, механические потери, кислотное число. Хорошая пищевая смазка должна сохранять свойства после такого теста. Синтетические базы справляются лучше минеральных.
Низкотемпературность, в свою очередь, определяется специальными испытаниями на –30, –40, –50 °C (в зависимости от заявки производителя). Смазка может быть водостойкой, но не выдерживать мороз; и наоборот, холодостойкая смазка может вымываться водой, если загуститель не подобран правильно.
На фасовочном оборудовании в морозильной зоне нужна смазка, обладающая ОБЕИМИ характеристиками: и водостойкостью, и низкотемпературной текучестью. При проверке техлиста уделяйте внимание отдельным пунктам про низкотемпературные испытания (flow pressure, torque) и про стабильность в воде. Если одно из свойств не указано - это повод для уточнения у производителя.
Методы применения смазки при минусовых температурах
Способ нанесения
Смазку наносят тонкой пленкой на трущиеся поверхности: подшипники, оси кулачков, направляющие суппортов. На морозе, когда смазка густеет, важно нанести ее ДО того, как температура упадет. Если фасовочное оборудование стоит в холодильной камере круглосуточно, лучше смазывать в плановое техническое обслуживание, пока оборудование еще находится в «тепле» после отключения (если система не работает без перерыва).
Нельзя прикладывать смазку толстым слоем: излишки не только не приносят пользы, но и налипают пыль, затвердевают ледяными корками и затрудняют вращение. После нанесения смазки на подшипник пару раз провернути вал вхолостую, чтобы распределить смазку по всему объему узла.
Периодичность переподсмазывания
На морозе смазка работает дольше, чем при комнатной температуре, потому что окисления (старения) происходит медленнее. Однако фреттинг (микроскольжение) и смыв водой могут сократить интервал замены. Рекомендуется следить за состоянием смазки: если из подшипника течет жидкость или смазка потемнела, требуется замена.
Для фасовочного оборудования в холодильной камере обычно назначают переподсмазывание раз в 1–3 месяца, в зависимости от интенсивности работы и степени влажности. Перед началом зимнего сезона стоит провести полную перезаливку смазочной системы с использованием низкотемпературного состава.
Разделение масляных и смазочных потребностей
На фасовочном оборудовании часто работают редукторы, муфты и синхронизаторы. Они требуют не смазки, а масла с определенной вязкостью. При выборе масла для редуктора в холодильнике нужно ориентироваться на ISO VG, соответствующую низкой температуре окружающей среды. Например, если за бортом –40 °C, редуктор может потребовать масло ISO VG 10, чтобы при таком холоде вязкость была в рабочем диапазоне.
Смазку для подшипников и направляющих выбирают отдельно, даже если ранее использовали универсальное решение. Это избежит путаницы и гарантирует, что каждый узел получит оптимальный состав.
Как разобраться в техническом листе пищевой смазки
Вот краткий чеклист, на что смотреть в техническом листе (TDS):
Регистрации и стандарты - NSF H1 - должна быть отметка о пищевом допуске. - ISO 21469 - стандарт для пищевых смазок, обычно указывается как основание для сертификации. - DIN 51825 или DIN 51502 - обозначение типа и консистенции, например K2G-20.
Параметры консистенции - NLGI: указывается класс 0, 1, 2, 3 и т. д. Для морозильных узлов низкой скорости подходит NLGI 2; для высокоскоростных - NLGI 1. - Темпера́тура каплепадения - не главный показатель для низких температур, но полезно знать верхний предел.
Низкотемпературные испытания - Flow pressure test (DIN 51805) при –30 °C, –40 °C, –50 °C - давление потока при разных температурах, должно быть ≤1400 mbar при минимальной рабочей температуре. - Low-temperature torque - крутящий момент на запуск смазанного подшипника при минусе; не должен превышать допустимое значение для мотора.
Водостойкость - Изменение консистенции после погружения в воду (ГОСТ 32299-2013) - не более чем на несколько единиц NLGI или мм. - Механические потери после теста - чем меньше, тем лучше.
Базовое масло - Тип (минеральное, PAO, полиэфир и др.) - для морозильных условий предпочтительна синтетическая база. - Вязкость базового масла (ISO VG) - для особых холодов нужно ISO VG 10 или VG 15.
Если в техническом листе не указаны низкотемпературные испытания или диапазон рабочих температур отличается от вашего случая - это повод запросить доп. информацию или выбрать другой продукт.
Часто задаваемые вопросы
Что выбрать: смазку NLGI 1 или NLGI 2 для холодильника?
NLGI 1 подходит для высокоскоростных подшипников (>1000 об/мин) и позволяет смазке легче проникать в зазоры при морозе. NLGI 2 лучше удерживается в низкооборотистых узлах (редукторы, направляющие) и не вытекает при вибрации. Проверьте техдокументацию на ваше оборудование: производитель обычно указывает требуемую консистенцию.
Можно ли использовать минеральную пищевую смазку при –40 °C?
Технически возможно, если смазка специально сертифицирована для этой температуры. Однако на практике минеральные смазки при –40 °C и ниже склонны к кристаллизации парафинов. Синтетические (PAO) надежнее: они сохраняют текучесть лучше и требуют меньше усилий на запуск оборудования в мороз.
Что означает "водостойкая" смазка и нужна ли она для морозильника?
Водостойкость означает, что смазка не теряет рабочие свойства при контакте с водой или конденсатом. В морозильной зоне конденсат неизбежен, поэтому водостойкая смазка рекомендуется. Но это НЕ то же самое, что холодостойкость - нужна смазка, обладающая обеими характеристиками одновременно.
Как часто переподсмазывать подшипники в холодильной камере?
В среднем - раз в 1–3 месяца, в зависимости от интенсивности работы и влажности. При первых признаках потемнения смазки или появления жидкой фазы требуется замена. Ориентируйтесь на рекомендации производителя оборудования и результаты визуального контроля.
Какую силиконовую смазку выбрать для низких температур?
Чистые силиконовые смазки редко используют в пищевой промышленности в качестве основного смазочного материала для подшипников, так как они хуже переносят нагрузку. Однако существуют гибридные составы (силикон + синтетическое масло), обладающие хорошей низкотемпературностью. Проверьте, есть ли NSF H1 и стабильность при вашей минимальной рабочей температуре.
Заключение
Выбор смазки для низких температур на фасовочном оборудовании - это не просто вопрос о цене или популярности бренда. Нужна пищевая смазка с регистрацией NSF H1 по ISO 21469, синтетической базой и подтвержденной низкотемпературной стабильностью (указаны результаты flow pressure test и low-temperature torque). Водостойкость должна быть названа отдельно в техническом листе. Консистенция NLGI и минимальная рабочая температура зависят от конкретного узла, его скорости и нагрузки.
Перед закупкой смазки сверьте ее параметры с техническими требованиями оборудования и условиями хранения: если фасовочная машина работает при –40 °C в слегка влажной среде, ищите смазку с минимальной рабочей температурой не выше –40 °C и хотя бы средним уровнем водостойкости. Обсудите выбор с инженером или снабженцем, чтобы избежать неправильной покупки и простоев в самый ответственный момент сезона.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, выбирая правильные режимы и СОЖ.
Узнайте, почему обычная краска не выдерживает контакт с расплавом и какое покрытие для цинка выбрать.
Подберите промышленный очиститель для удаления СОЖ и герметиков, учитывая тип загрязнения, материал поверхности и совместимость с оборудованием.