
Как смазать фасовочные и упаковочные машины пищевой смазкой NSF H1
Пищевая смазка NSF H1 - это не просто смазочный материал, а специально сформулированное средство для узлов оборудования, где возможен случайный контакт с продуктом или упаковкой. Ее задача состоит в том, чтобы обеспечить надежное скольжение, защиту от износа и коррозии, при этом оставаясь безопасной на случай попадания в пищу в количествах, не превышающих 10 ppm. Для фасовочных и упаковочных линий выбор правильной смазки критичен: машины работают в условиях влажности, частых моек, перепадов температур и высоких нагрузок. Инженеры, закупщики и техники узнают из этой статьи, как подобрать H1-смазку, избежать типичных ошибок и обеспечить соответствие требованиям пищевой безопасности и международным стандартам.
Что такое NSF H1 и почему это не просто "пищевая смазка"
Термин "Food Grade" в отраслевой практике связывают именно с категорией NSF H1.
Однако H1 - это не самая строгая категория пищевого допуска и не разрешение на внесение смазки в пищу. NSF H1 означает допуск к случайному контакту с продуктом или упаковкой в зонах, где нет намеренного контакта, но он теоретически возможен. Ориентир, заложенный в стандарты, составляет максимум 10 ppm смазки, которая может непредвиденно попасть в продукт.
Это отличает H1 от других категорий: H2 вообще запрещен для пищевого контакта (используется там, где контакт исключен), а 3H и категория растворимых масел H3 предназначены для прямого контакта с продуктом или его очистки. Для фасовочных и упаковочных машин H1 выбирают именно потому, что риск попадания смазки на продукт или первичную упаковку существует в таких узлах, как подшипники скольжения, направляющие, цепи и зубчатые передачи, расположенные в непосредственной близости от конвейера или формующего органа.
Международный стандарт ISO 21469:2006 расширяет требования к H1-смазкам, охватывая не только состав, но и весь жизненный цикл: формулирование, производство, хранение, применение и обращение со смазкой. Это означает, что просто иметь сертификат NSF H1 недостаточно для полной уверенности - нужно проверить, что производство смазки также соответствует гигиеническим требованиям ISO 21469.
Допуски NSF: как не перепутать H1 с H2 и H3
На рынке циркулирует путаница в классификации пищевых смазок, что приводит к неправильному подбору и нарушениям гигиены.
Вот четкое разделение категорий:
| Категория | Допуск к контакту | Область применения | Ограничения |
|---|---|---|---|
| H1 | Случайный контакт с продуктом | Узлы упаковочных машин, фасовщиков, где контакт возможен | До 10 ppm при попадании |
| H2 | Контакт запрещен | Машины без контакта с пищей, редко используется на пищевых производствах | Не применяется к пищевому оборудованию |
| H3 | Растворимые масла, прямой контакт | Очистка и защита пищевого оборудования, может входить в состав пищи | Специальная формулировка |
| 3H | Прямой контакт с продуктом | Смазка непосредственно контактирует с едой (редко) | Не подходит для типичных упаковочных машин |
Закупщики часто ошибочно полагают, что H1 годится везде на пищевом заводе. На самом деле, если узел полностью изолирован от продукта и упаковки, можно применить менее дорогую смазку другой категории. И наоборот, если нужен прямой контакт со съедобным содержимым, H1 уже недостаточно - требуется 3H или растворимое масло. Поэтому первый шаг при подборе - определить реальный риск контакта смазки с готовым изделием.
Условия работы фасовочных и упаковочных машин: выбираем смазку по параметрам
Выбор H1-смазки на основе только допуска - недостаточно.
Фасовочное и упаковочное оборудование работает в непростых условиях, которые определяют характеристики смазки.
Температурный диапазон и термостабильность
Фасовщики конфет, кремов и других продуктов часто оснащены запаечным оборудованием, работающим при температурах от 40 до 80 °C и выше. Упаковочные машины для жидких продуктов (соков, соусов) тоже подвергаются локальному нагреву. H1-смазка должна сохранять консистенцию и адгезию во всем диапазоне - не стекать при нагреве и не затвердевать при холоде.
Для высокотемпературных узлов, таких как направляющие запаечного механизма, многие производственные линии прибегают к термо- и химстойким составам, которые не только выдерживают нагрев, но и сопротивляются окислению и взаимодействию с парами, образующимися при плавлении полимерных материалов.
Водостойкость и устойчивость к вымыванию
Санитарная мойка фасовочного оборудования выполняется водой, часто с использованием моющих растворов и дезинфектантов. Если смазка не обладает достаточной водостойкостью, она вымывается из узлов, оставляя их незащищенными. Тестирование ASTM D1264 показывает количество воды, которое смазка может поглотить: для пищевого оборудования этот показатель должен быть минимальным.
Узлы с высокой нагруженностью, такие как подшипники и направляющие фасовочных машин, требуют повторного нанесения смазки после каждого цикла мойки или согласно регламенту. Водостойкая смазка обеспечивает стабильную работу между подходом техника к смазочной точке и сохраняет зазоры без люфта даже в условиях влажной среды.
Нагрузка, скорость и NLGI
Класс консистенции (NLGI) зависит от типа узла. Для подшипников качения используют NLGI 2, для направляющих скольжения иногда требуется NLGI 1 или 1.5 для равномерного распределения. При высоких скоростях вращения ротора или быстрого хода каретки смазка должна оставаться в зазорах и не превращаться в пасту, которая станет препятствием для движения.
Различие между H1 и ISO 21469: когда нужен усиленный контроль
Многие закупщики считают, что сертификат NSF H1 автоматически гарантирует полное соответствие гигиеническим требованиям.
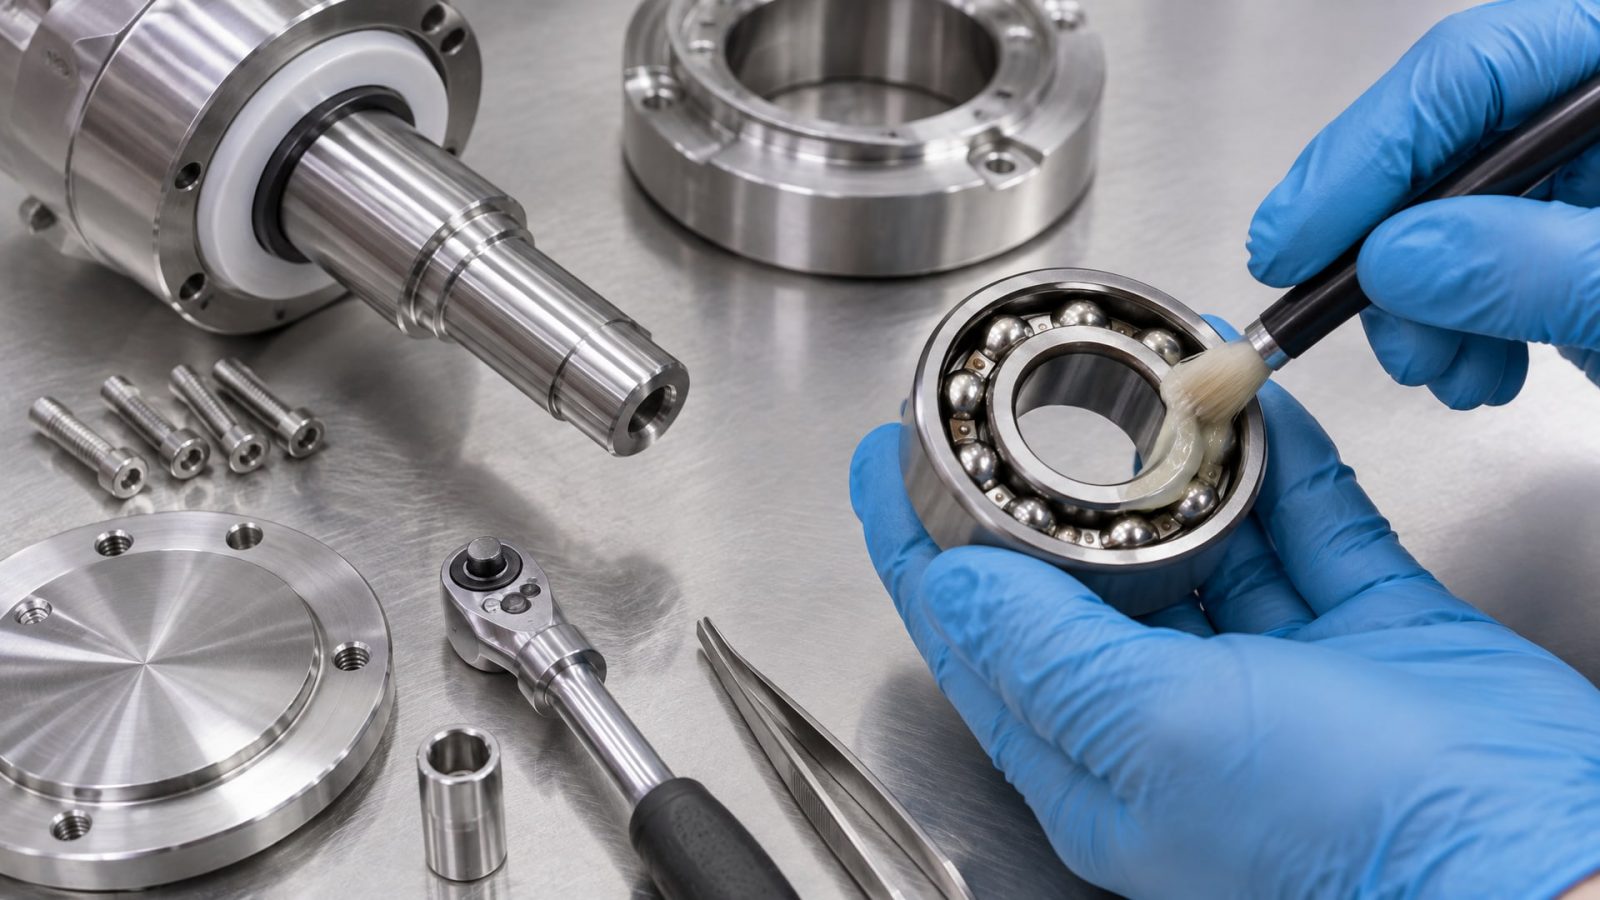
Это заблуждение. NSF H1 - это допуск на допустимое содержание токсичных веществ и безопасность при случайном контакте. ISO 21469:2006 добавляет требования к чистоте производства, упаковке, хранению и применению смазки.
Если производство находится в юрисдикции, где действуют строгие санитарные нормы (например, при сертификации по FSSC 22000 или при экспорте в ЕС), рекомендуется проверить, что поставщик смазки сам работает по ISO 21469 или имеет соответствующий аудит. Это гарантирует, что смазка не содержит посторонних микроорганизмов и не была загрязнена при производстве.
Ошибки при подборе и применении H1-смазки
Смешивание разных категорий
Типичная ошибка закупщика - накопить на складе остатки H2-смазки и использовать ее вместе с H1 на одном оборудовании "для экономии". Результат: смешанная партия теряет гарантию H1-статуса, так как присутствие даже малого количества H2-компонента может повысить концентрацию вредных веществ выше лимита 10 ppm.
Неправильный выбор класса консистенции
Покупатель подбирает H1-смазку по названию, но не проверяет NLGI. Результат: смазка NLGI 3 наносится на подшипник, где требуется NLGI 2, что приводит к увеличению трения, перегреву узла и ускоренному износу. Или, наоборот, жидкая NLGI 1 применяется в редукторе и вытекает из зазоров при вибрации.
Игнорирование условий среды
Машина работает в цехе с влажностью 80-90% и частой мойкой, а выбрана "универсальная" H1-смазка, которая хорошо держится при температуре 20 °C и низкой влажности. После первой мойки смазка размокает или частично вымывается. Правильный подход: сначала узнать климат цеха и режим мойки, потом выбрать смазку с соответствующей водостойкостью и адгезией.
Передозировка смазки
Нанесение смазки "толстым слоем" вместо тонкой пленки приводит к избытку на узле. При вращении этот избыток разогревается, высыхает, затвердевает и начинает работать как абразив, ускоряя износ. Кроме того, избыток смазки может случайно попасть на продукт или упаковку. Технически правильно наносить пластичную смазку так, чтобы она образовала тонкий слой в зазоре, а после сборки узла из зазора не должно выступать ничего видимого.
Практический подбор смазки для фасовочного оборудования
Алгоритм выбора H1-смазки включает несколько этапов:
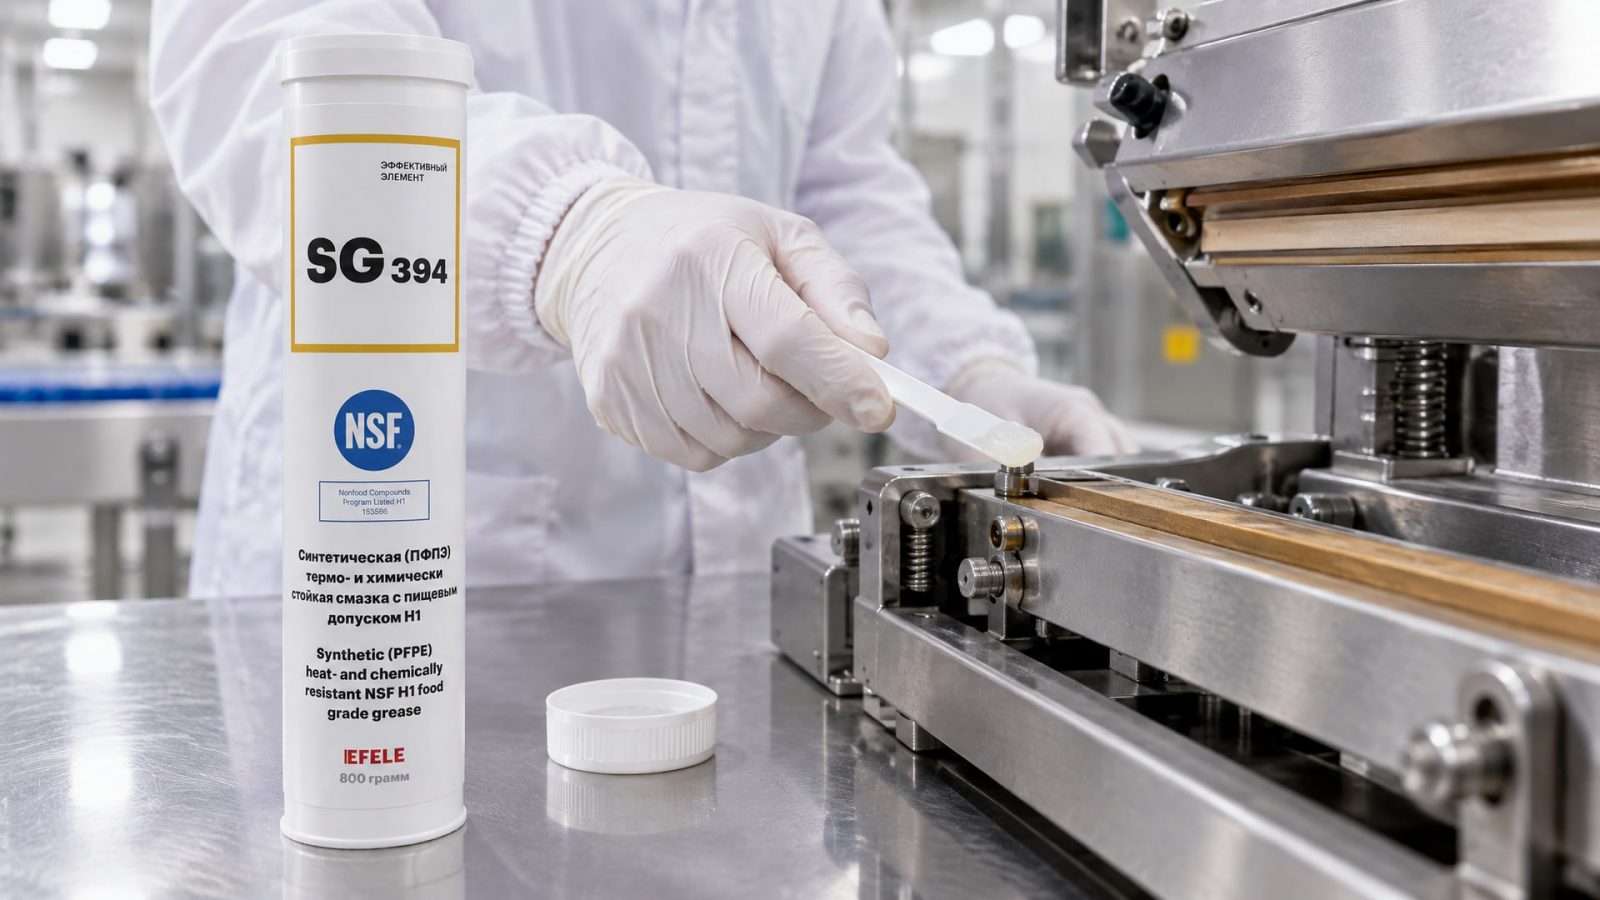
1. Определить узел и риск контакта: например, подшипник скольжения кулачкового механизма или направляющая ползуна. Если контакт с продуктом или упаковкой реалистичен - требуется H1.
2. Выяснить температурный диапазон: минимальная температура при холодном пуске и максимальная во время работы. Для запаечного оборудования это часто 20…85 °C.
3. Узнать режим мойки: холодная вода, горячая вода, щелочные/кислотные растворы. Это определяет требуемую водостойкость и химустойчивость смазки.
4. Выбрать NLGI: обычно NLGI 2 для подшипников и направляющих, NLGI 1 или 1.5 для быстроходных узлов.
5. Проверить наличие ISO 21469: если это требуется по стандартам производства.
6. Заказать техническое описание (TDS) у поставщика и убедиться в наличии допусков и характеристик.
Для узлов, работающих при высоких температурах и подверженных интенсивному трению, например в запаечных механизмах, применяют термо- и химстойкие составы. EFELE SG-394 - такой вариант, обеспечивающий стабильность при температуре и защиту от окисления, при этом сохраняя статус NSF H1.
Техника нанесения и проверка результата
После подбора правильной смазки не менее важна корректная техника нанесения:
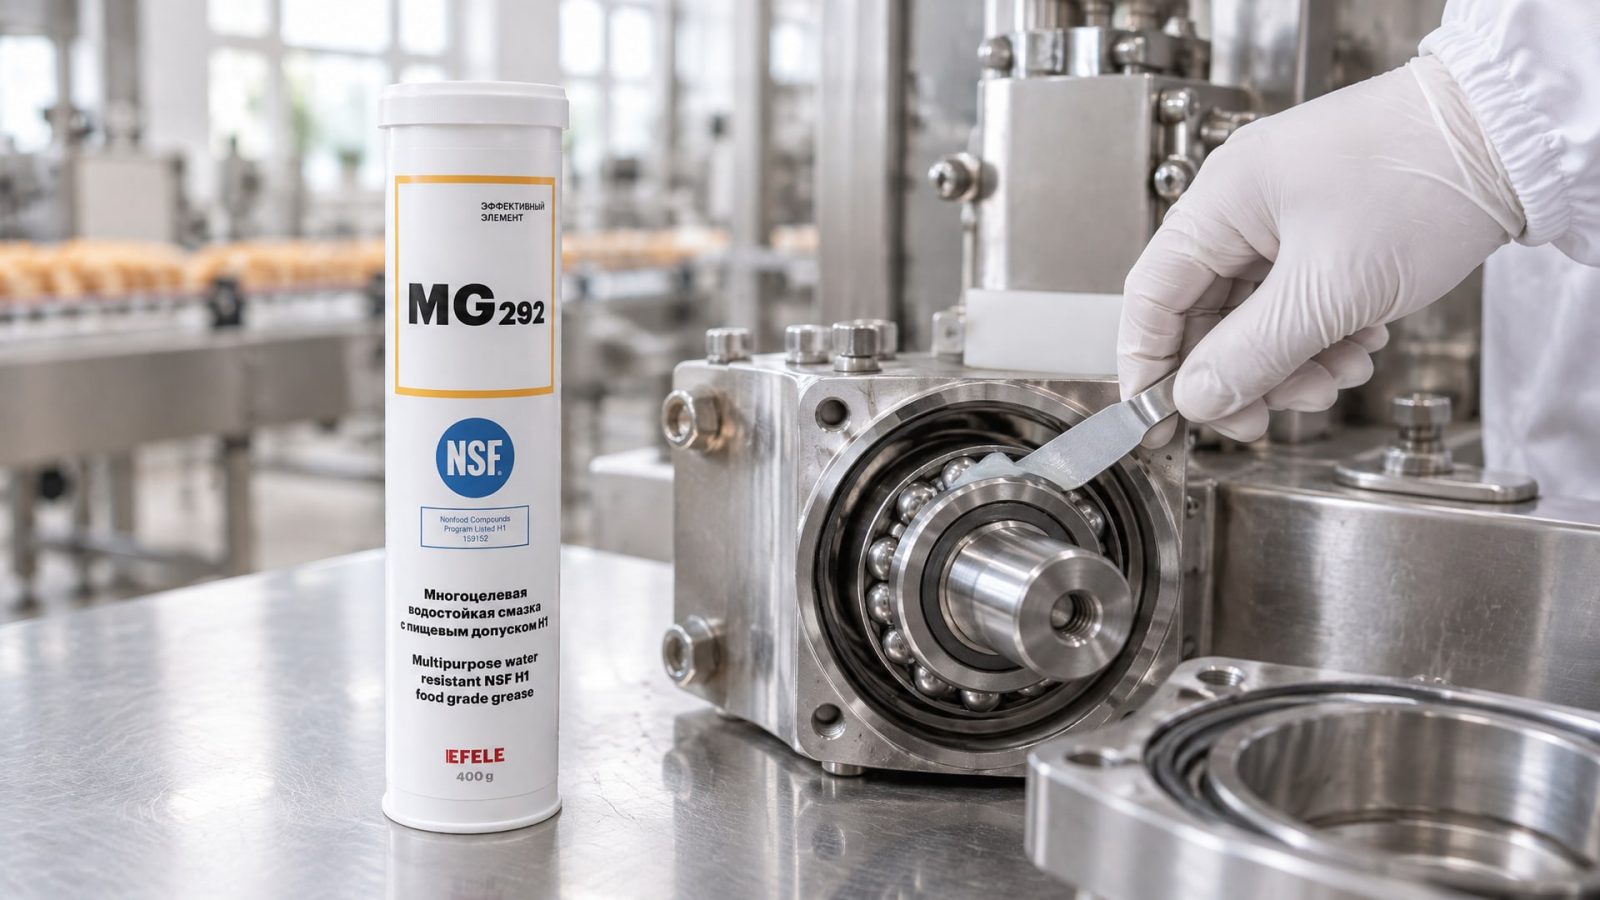
Нанесите тонкий слой смазки на чистую сухую поверхность узла; для этого используйте смазку, выдавленную из тюбика или аппликатора.
Убедитесь, что смазка попала в зазор между деталями; вращение узла на холостом ходу поможет распределить ее равномерно.
После сборки узла излишки смазки не должны быть видны; если из узла выступает смазка - удалите ее.
Согласно регламенту ТО, переносите свежую смазку в узел каждый раз после санитарной мойки, так как водяная струя и мыльные растворы вымывают защитный слой.
Проверку можно проводить визуально (смазка видна в зазоре, но не выступает за границы узла) и функционально (узел работает без рывков, нет повышенного шума, нет перегрева подшипника).
Для высоконагруженных подшипников и направляющих, которые подвергаются воздействию влаги, применяют многоцелевую водостойкую смазку; EFELE MG-292 - такой вариант, обеспечивающий защиту от вымывания и стабильность при нагрузке, одновременно соответствуя требованиям NSF H1 для пищевого оборудования.
Часто задаваемые вопросы
Можно ли использовать H1-смазку на кофемашине в кофейне, если она контактирует с водой?
Да, если машина выпускает напиток и смазка может случайно попасть в чашку. Однако для элементов, полностью погруженных в воду или пар (например, гидравлические цилиндры), требуется смазка с повышенной водостойкостью, чтобы она не размокала и не теряла адгезию. Проверьте в техническом описании параметр ASTM D1264 (поглощение воды).
Отличается ли пищевая смазка для кофемашины от смазки для фасовочной машины?
Обе должны быть H1 при наличии риска контакта с продуктом, но отличаются условиями. Кофемашина работает при 85-95 °C и контактирует с горячей водой; фасовочная машина может быть компактнее, работать при 40-60 °C или иметь циклические нагрузки. Выбор смазки в обоих случаях - по параметрам конкретного узла (подшипник, направляющая, вал), температуре и влаге.
Что означает ориентир 10 ppm в NSF H1?
10 ppm (10 миллиграммов на килограмм продукта) - это максимальный допустимый уровень смазки, которая может случайно попасть в пищу без нарушения безопасности. Это не означает, что можно намеренно вносить смазку; это предел для непредвиденного попадания при неправильной эксплуатации оборудования.
Как проверить, что смазка соответствует ISO 21469?
Запросите у поставщика сертификат соответствия ISO 21469 или аудит производства. NSF H1 и ISO 21469 - разные документы; первый подтверждает допуск к контакту, второй - гигиену производства. На упаковке или в техническом описании часто указывают оба статуса.
Почему смазка с пищевым допуском дороже обычной?
Производство H1-смазки требует контроля чистоты, отбора ингредиентов (без токсичных присадок), изоляции от загрязнений, а иногда и дополнительного тестирования по ISO 21469. Эти затраты добавляют к цене смазки, но окупаются через избежание рисков закупочных инцидентов, простоев оборудования и репутационного ущерба.
Заключение
Пищевая смазка NSF H1 - это инструмент, который обеспечивает безопасность пищевого производства на уровне смазочного материала. Ее выбор начинается не с названия "H1", а с анализа узла, условий работы, температуры, влаги и режима мойки. Правильный подбор требует консультации с техническими данными поставщика, проверки соответствия ISO 21469 при необходимости и четкого понимания разницы между H1, H2 и другими категориями.
Следующий шаг: определите критические узлы на вашем оборудовании, соберите информацию о их параметрах работы, и сверьте требования со спецификацией выбираемой смазки. Если у вас уже есть поставщик смазки, попросите техническое описание (TDS) для каждого продукта и убедитесь, что в нем указаны допуск NSF H1, класс NLGI, температурный диапазон и водостойкость. Это даст вам основу для долгосрочной и безопасной работы оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно осуществлять контроль концентрации СОЖ без рефрактометра, чтобы обеспечить качество обработки и долговечность оборудования.
Узнайте, чем смазать контакты автомобиля, чтобы защитить их от окисления и влаги, продлить срок службы электрооборудования.
Узнайте, как выбрать вал втулочный фиксатор для различных зазоров и нагрузок, чтобы обеспечить надежность соединений.