
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Проверить качество нанесения анаэробного фиксатора резьбы можно по нескольким признакам: равномерности покрытия, состоянию выдавленного материала после выдержки и соблюдению условий отверждения. Для подтверждения работоспособности соединения проводят выборочные испытания момента срыва или продолжения вращения по DIN EN ISO 10964. Повторно протягивать уже отвержденное соединение для контроля не следует: это может повредить клеевой шов.
Статья поможет инженерам, техническим специалистам и закупщикам выстроить контроль на производстве: определить, что проверять на линии, как выявлять риск неполного отверждения и когда нужны лабораторные испытания. Отдельно рассмотрим влияние температуры, чистоты резьбы и хранения состава.
Что проверять при нанесении фиксатора резьбы
Проверка начинается до сборки узла.
Анаэробный состав полимеризуется в зазоре между металлическими поверхностями, поэтому важно оценить не только наличие материала на резьбе, но и то, как он распределен и будет ли заключен между деталями после соединения. В открытом слое состав может не отвердеть полностью.
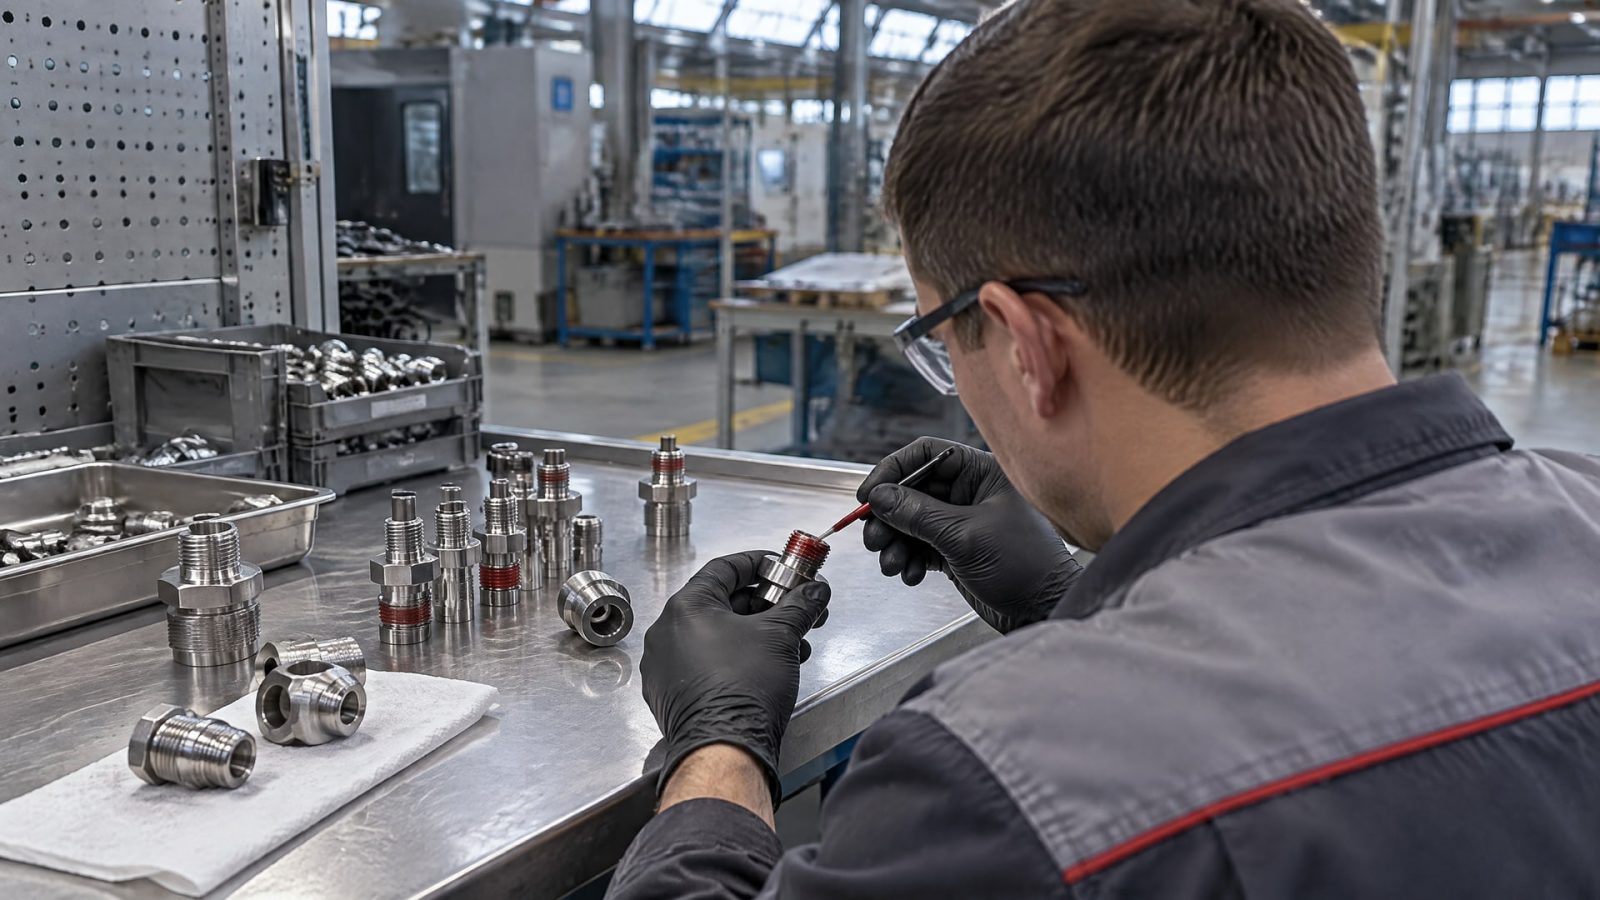
Осматривайте рабочую зону резьбы на равномерность покрытия и пропуски. При этом излишек не следует принимать за признак лучшей фиксации: важны достаточное распределение состава и корректная сборка. Если материал остается снаружи соединения, он может не получить условий для полноценного отверждения.
Для контроля на линии задайте понятные критерии, которые оператор может проверить визуально:
резьба покрыта равномерно, без заметных пропусков;
перед сборкой состав находится на рабочей части резьбы;
после сборки появился выдавленный валик;
детали собраны в соответствии с технологической инструкцией.
Видимый валик полезен для первичного контроля, но сам по себе не доказывает, что состав попал во все необходимые зазоры. Поэтому осмотр нанесения нужно сопоставлять с проверкой состояния выдавленного материала после выдержки и с соблюдением времени и температуры отверждения.
Совет инженера
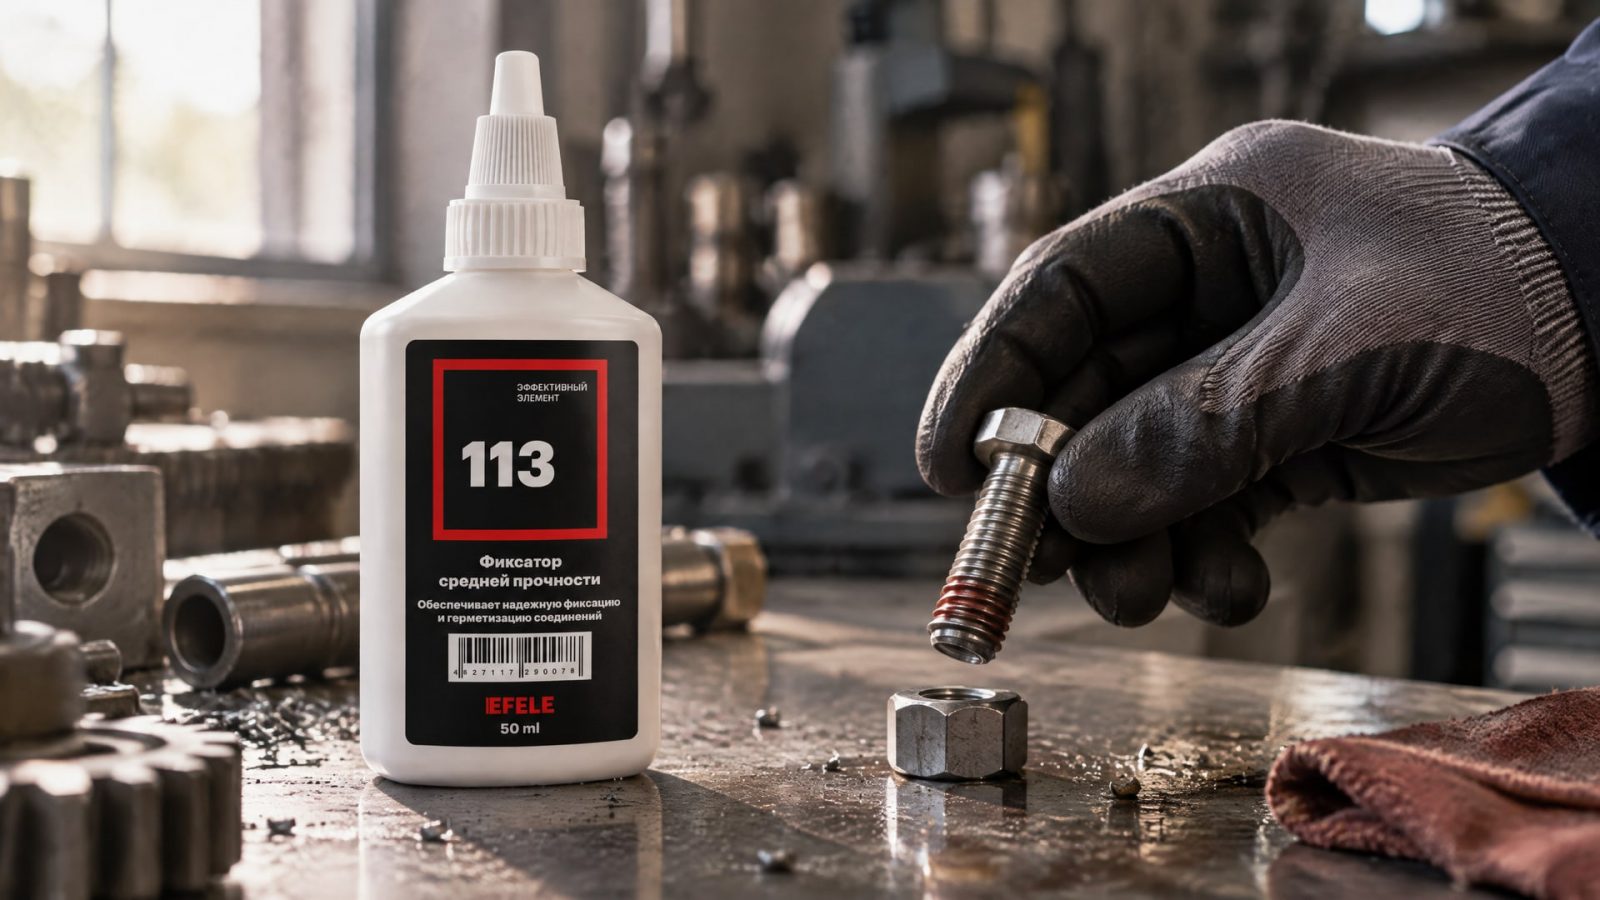
Сценарий: на сборочной операции применяют анаэробный клей EFELE 113, и нужно сделать визуальную проверку нанесения понятной для операторов. Что сделали: в контроль операции включили оценку равномерности покрытия и отсутствия излишков, а после сборки - осмотр выдавленного материала. Итог: проверка охватывает не только наличие состава на резьбе, но и состояние следа после выдержки; липкий или жидкий валик становится поводом проверить условия процесса.
Как проверить качество нанесения анаэробного фиксатора резьбы после сборки
После соединения деталей осмотрите выдавленный материал.
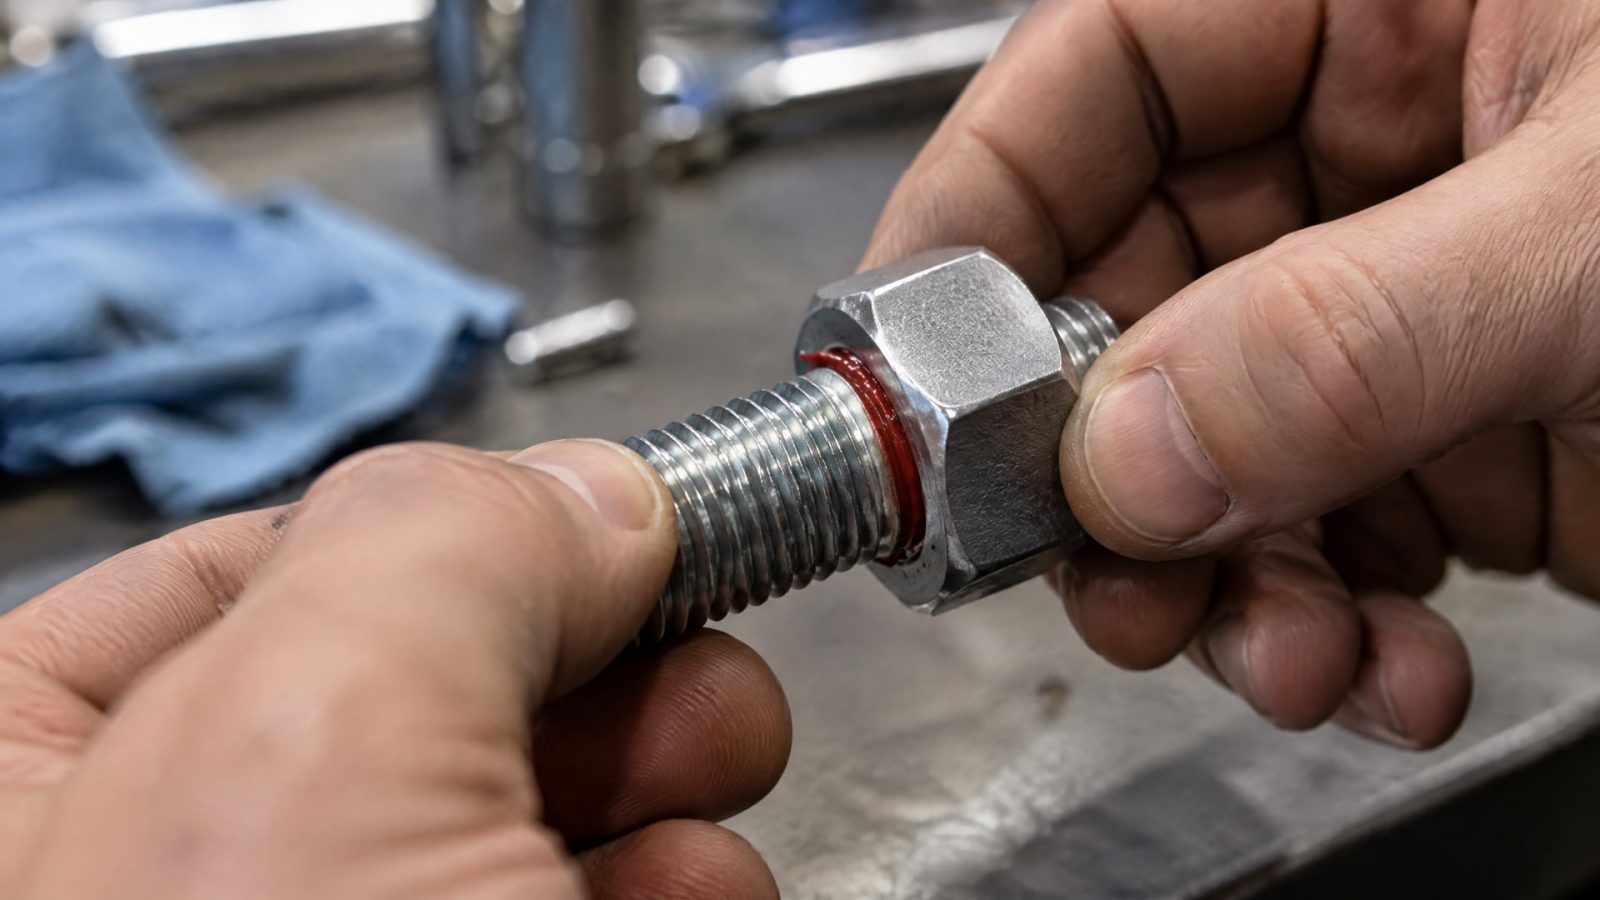
Если он после выдержки образовал плотный, не липкий след, это косвенно указывает на полноценное отверждение. Если валик остается жидким или липким, есть риск неполной полимеризации. В таком случае проверьте время выдержки, температуру, чистоту резьбы и совместимость материалов.
Важно не путать визуальную оценку с подтверждением прочности соединения. Состояние валика показывает, что происходит с материалом в доступной для осмотра зоне, но не позволяет напрямую измерить удерживающую способность резьбы. Для этого применяют стандартизированные испытания на момент срыва или продолжения вращения.
Не используйте повторную протяжку после отверждения как обычный метод контроля. Такой замер способен повредить сформировавшееся соединение и снизить эффективность фиксации. Кроме того, полученное значение уже не будет отражать исходное состояние узла.
Для производственной инструкции полезно разделить контроль на два этапа:
До сборки: проверить равномерность нанесения и отсутствие заметных пропусков.
После сборки: осмотреть выдавленный материал и оценить, стал ли он плотным и не липким после выдержки.
При отклонении: проверить температуру, время, чистоту резьбы и совместимость материалов.
Для подтверждения характеристик: направить выборочные узлы на испытание момента срыва или продолжения вращения.
Такой подход помогает быстро выявлять отклонения на линии, не подвергая каждое готовое соединение воздействию, которое может изменить его состояние.
Как условия отверждения влияют на проверку
Скорость отверждения зависит от условий сборки.
Поэтому оценивать результат только по паспортным данным, полученным при одной температуре, недостаточно, если монтаж проходит в другом температурном режиме. При температуре объекта ниже 15°C требуется отдельно подтверждать время отверждения при фактической температуре монтажа.
В качестве контролируемого подхода для анаэробных герметизирующих составов в материале по ASTM D5363 описано измерение момента срыва после 24-часового отверждения при 22°C ± 2°C. Эти условия относятся к указанному испытательному режиму, а не становятся универсальным временем выдержки для любой сборки. Для конкретного процесса необходимо сверяться с технической документацией на состав и учитывать материалы, зазор и температуру.
Отдельно контролируйте чистоту резьбовых поверхностей. Загрязнения и несовместимые материалы могут мешать формированию соединения, поэтому при липком валике нельзя ограничиваться выводом «состав плохой». Сначала выясните, соблюдали ли подготовку деталей и предусмотренную технологией выдержку.
Для стабильного процесса зафиксируйте в инструкции:
фактическую температуру монтажа;
требуемую выдержку перед оценкой состояния валика;
материалы соединяемых деталей;
порядок подготовки резьбы;
действия оператора при липком или жидком следе.
Если для оценки стабильности состава используют типовое испытание жизнеспособности, в отраслевых материалах приводится ориентир: продукт не должен гелировать или полимеризоваться менее чем за 2 часа в рамках такого испытания. Это не следует переносить на время отверждения узла: критерии испытания продукта и режим сборки решают разные задачи.
Методы контроля фиксаторов резьбы и стандартизированные испытания
Для быстрой проверки нанесения на производстве используют визуальный осмотр.
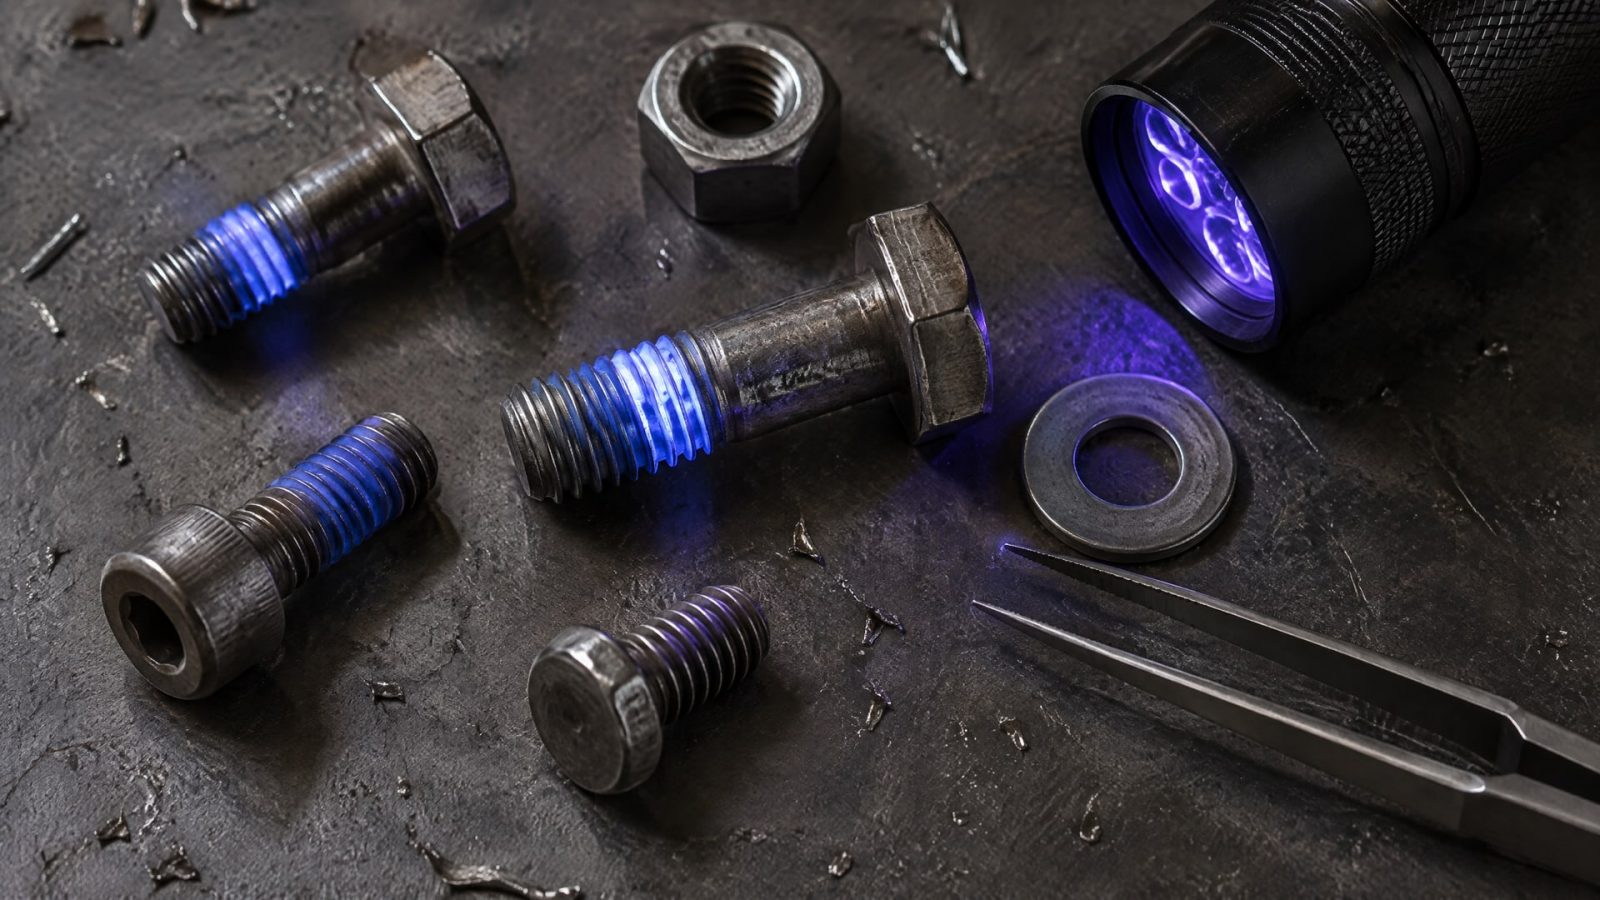
Если состав специально обладает флуоресценцией, для некоторых продуктов применяют УФ-свет: он помогает увидеть наличие и распределение материала на поверхности. Такой метод пригоден именно для составов с соответствующими свойствами и не заменяет проверку отверждения или прочности соединения.
Работоспособность резьбового фиксатора в стандартизированном виде оценивают по моменту срыва или продолжения вращения. Основной ориентир для таких испытаний - DIN EN ISO 10964. Результаты имеют смысл при контролируемых условиях: должны быть определены тип состава, материалы деталей, зазор и режим выдержки.
В немецкой практике также применялись DIN 54452-DIN 54455. Эта серия охватывает методы испытаний анаэробных клеев и фиксаторов, включая испытания на сдвиг, вязкость, начальный момент срыва и крутильно-сдвиговые характеристики. Выбирайте метод по задаче контроля, а не только по доступности испытательного оборудования.
Для высококритичных соединений целесообразен выборочный контроль готовых узлов по заданному методу испытаний. Частоту отбора и приемочные критерии определяют в технологической документации предприятия. Визуальный осмотр при этом остается инструментом оперативной проверки нанесения, а испытание момента - способом оценить удерживающую способность соединения в установленных условиях.
При входном контроле партии рост вязкости более чем на 20% относительно COA может служить практическим индикатором частичного отверждения при хранении. Этот ориентир не является универсальным стандартом приемки: его применяют вместе с требованиями к конкретному продукту и результатами контроля партии.
Дефекты фиксации резьбы и порядок действий при отклонениях
К распространенным признакам возможной проблемы относятся пропуски в покрытии, отсутствие видимого следа после сборки, липкий или жидкий валик после выдержки.
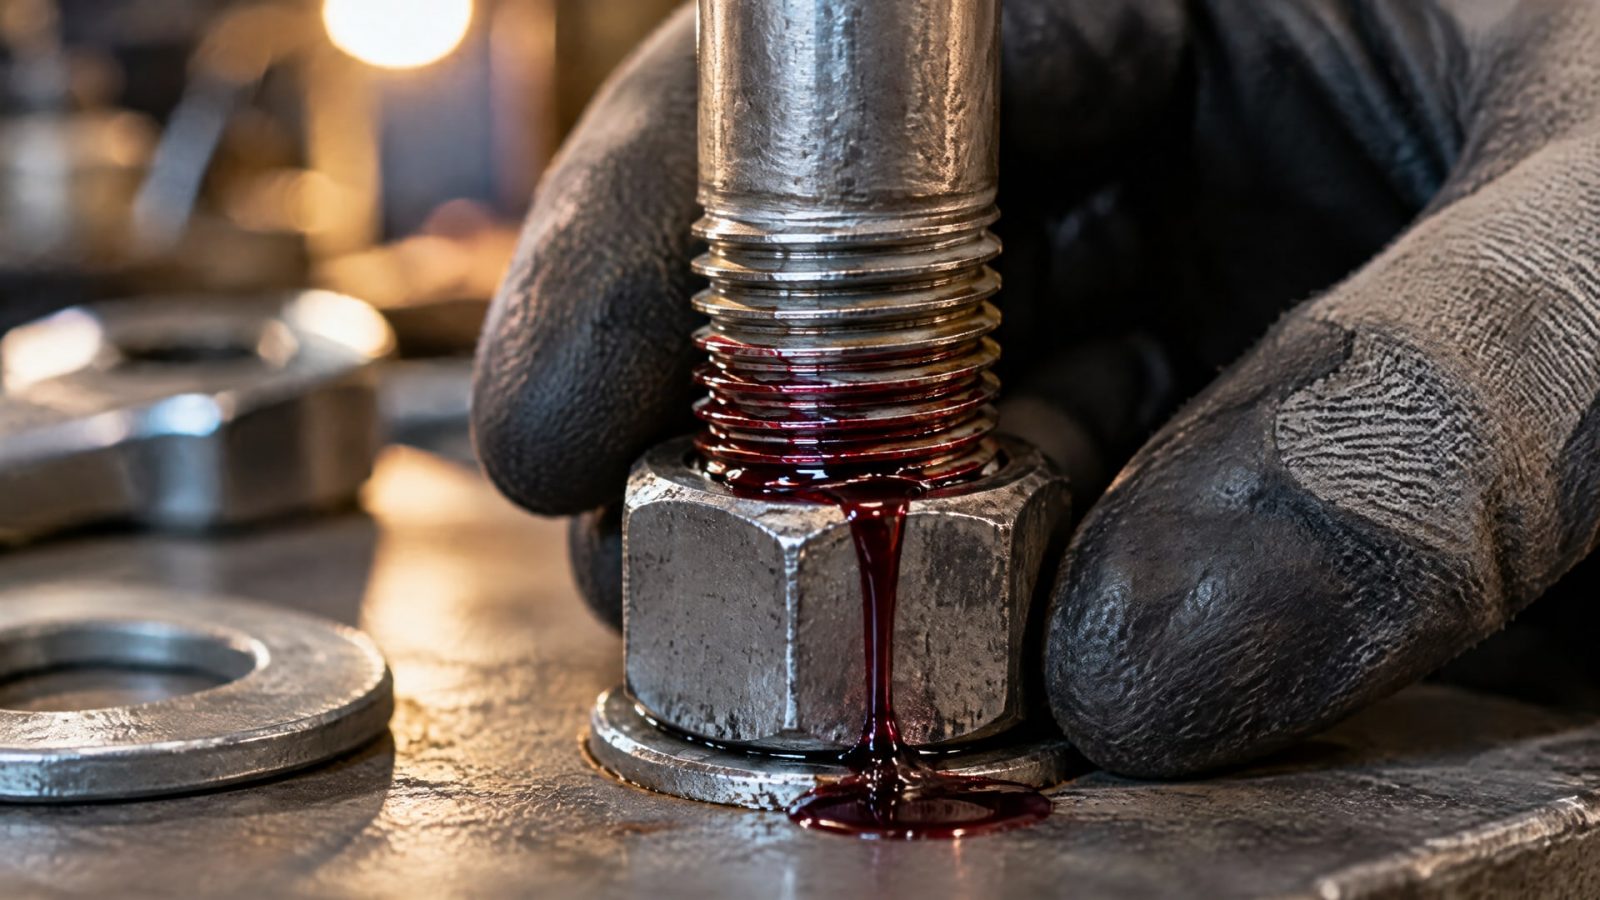
Эти признаки не всегда сразу указывают на одну причину. Например, незатвердевший материал может быть связан с недостаточным временем выдержки, низкой температурой, загрязнением резьбы или несовместимостью материалов.
Чтобы не делать вывод по одному признаку, связывайте результаты осмотра с условиями процесса. Сначала проверьте, где и как наносили состав, затем сверьте температуру и время выдержки, после этого проверьте подготовку деталей и документацию на материал. Если отклонение повторяется, отберите узлы для испытаний по подходящему стандартизированному методу.
Практический алгоритм для ОТК и производственного персонала:
Зафиксировать участок резьбы с пропуском, неравномерным покрытием или избыточным материалом.
Проверить состояние выдавленного валика после установленной выдержки.
Сверить фактические время и температуру с технологической инструкцией.
Проверить чистоту деталей и соответствие применяемых материалов.
При повторяющемся дефекте отобрать образцы для испытания момента срыва или продолжения вращения.
Не пытайтесь устранить сомнение повторной затяжкой уже отвержденного узла. Такой контроль способен повредить соединение и исказить результат. Если необходимо подтвердить качество партии или стабильность процесса, используйте выборочные испытания с заранее определенными условиями и критериями приемки.
Часто задаваемые вопросы
Как быстро понять, что нанесение фиксатора выполнено правильно?
Проверьте равномерность покрытия перед сборкой, а после выдержки осмотрите выдавленный материал. Плотный, не липкий валик служит косвенным признаком отверждения. Если след остается жидким или липким, проверьте время выдержки, температуру, чистоту резьбы и совместимость материалов. Для оценки удерживающей способности потребуется испытание соединения.
Можно ли проверить фиксацию резьбы динамометрическим ключом после отверждения?
Повторную протяжку готового соединения не используют как обычный контроль: она может повредить клеевой шов и снизить эффективность фиксации. Для стандартизированной оценки применяют испытания момента срыва или продолжения вращения по DIN EN ISO 10964. Условия испытания нужно задавать заранее.
Как проверить анаэробный герметик при низкой температуре?
Если температура монтажа ниже 15°C, время отверждения подтверждают именно для фактических условий, а не только для лабораторного режима при 22°C. При оценке учитывают время выдержки, материалы и подготовку резьбы. Условия контроля и приемочные критерии следует зафиксировать в производственной инструкции.
Помогает ли УФ-свет контролировать нанесение фиксатора?
УФ-проверка подходит для составов, которые специально обладают флуоресценцией. Она помогает визуально оценить наличие и распределение материала на линии, но не подтверждает полноценное отверждение и не измеряет удерживающую способность узла. Для этих задач используют осмотр после выдержки и, при необходимости, испытания соединения.
Заключение
Проверка качества нанесения анаэробного фиксатора резьбы включает визуальную оценку покрытия, осмотр выдавленного материала после выдержки и контроль фактических условий отверждения. Плотный не липкий след помогает выявить вероятное отверждение, а стандартизированное испытание момента срыва или продолжения вращения дает основание оценить работоспособность соединения. Повторная протяжка после полимеризации может повредить узел.
Следующий шаг для производства - закрепить в инструкции критерии визуального контроля, условия выдержки и порядок действий при отклонениях. Для ответственных соединений добавьте выборочное испытание по DIN EN ISO 10964 и привяжите его к конкретным материалам и режиму сборки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку без аллергенов для оборудования на производстве детского питания, учитывая допуск NSF и состав продукта.
Узнайте, как правильно хранить анаэробный герметик: срок годности, условия и признаки порчи для инженеров и снабженцев.
Подготовка поверхности деталей: микропескоструйная или химическая обработка внутренних диаметров. Сравнение методов и выбор последовательности.