
Антифрикционные покрытия холодного и горячего отверждения: сравнение технологий
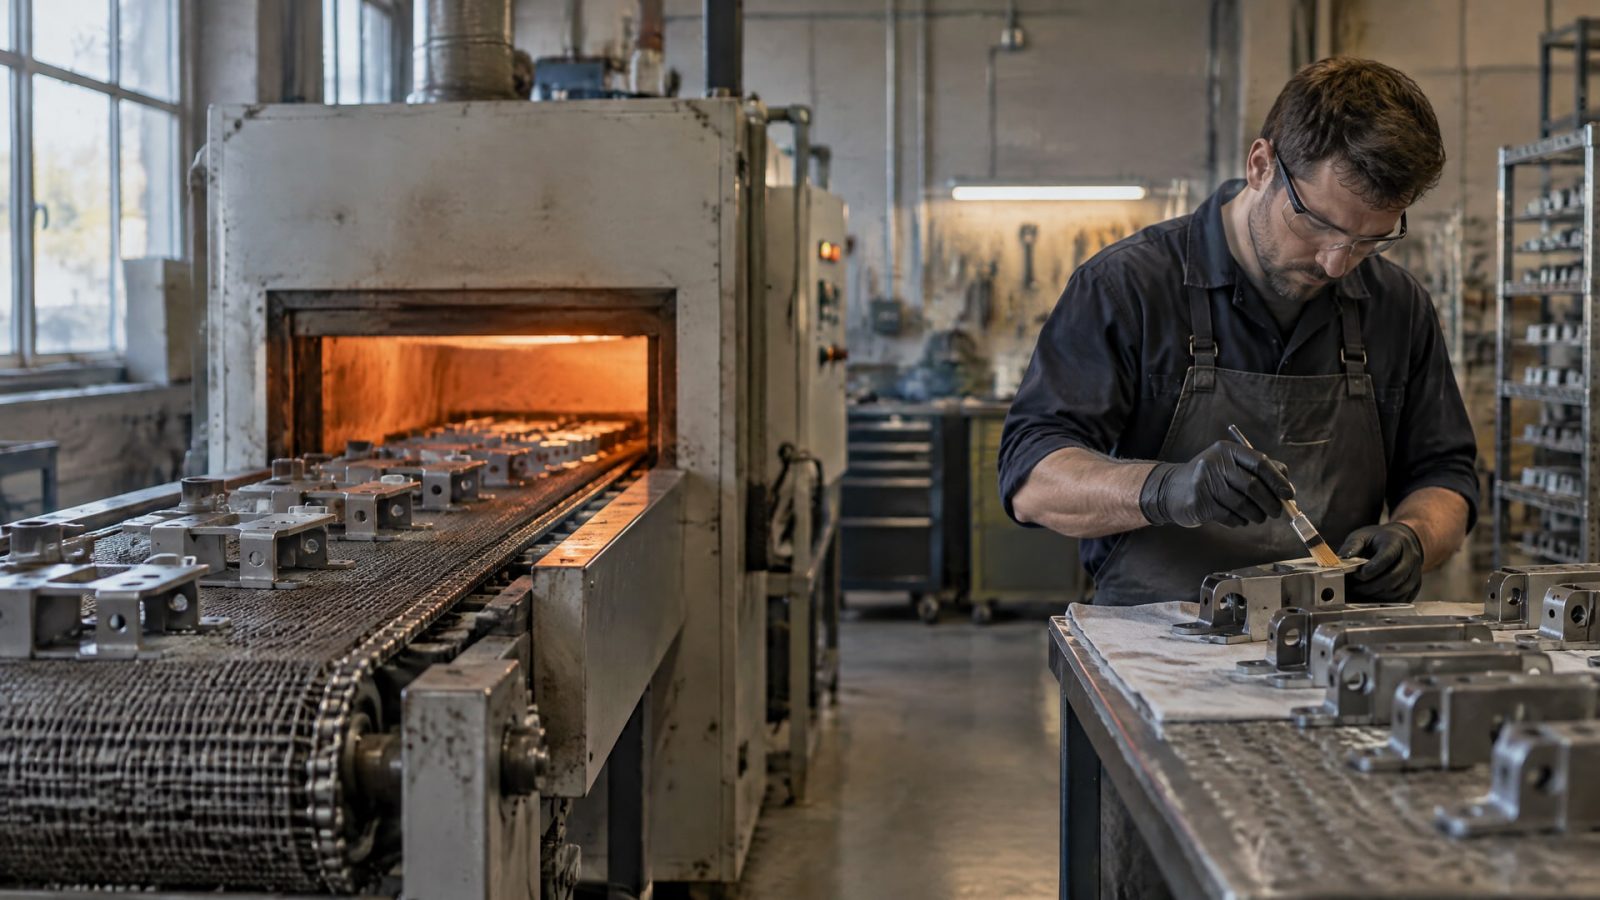
Выбор между холодным и горячим отверждением зависит от материала детали, условий трения и возможностей производства. Покрытие холодного отверждения не требует высокотемпературной печи, но после высыхания ему нужно время для полного отверждения. Горячее отверждение предполагает нагрев детали по заданному режиму, который у разных составов отличается.
Инженерам, техническим специалистам и закупщикам сравнение поможет оценить технологию нанесения, подготовку поверхности и ограничения по оборудованию. Ниже разобраны стадии отверждения, рабочие режимы, контроль толщины пленки и факторы выбора антифрикционного твердосмазочного покрытия.
Чем отличаются антифрикционные покрытия холодного и горячего отверждения
Главное различие - в условиях формирования пленки.
При холодном отверждении состав достигает рабочего состояния при комнатной температуре. Термоотверждаемое покрытие требует нагрева детали; конкретные температура и длительность выдержки зависят от системы. Поэтому при сравнении технологий важно учитывать не только скорость высыхания, но и полный цикл до готовности поверхности к эксплуатации.
Показателен пример холодного отверждения при 23°C: поверхность становится сухой на ощупь через 5 минут, однако полное отверждение занимает 2 часа. Подача горячего воздуха температурой 80°C сокращает время до сухости на ощупь до 1 минуты, но эти данные не означают, что покрытие полностью готово к работе за тот же срок. Для производственного графика нужно различать промежуточное высыхание и завершение отверждения.
У термического процесса режим также нельзя свести к универсальной температуре. Для одних покрытий приводится режим 20 минут при 200°C, для других - 5 минут при 90°C. Есть системы, для которых указаны разные варианты: 40 минут при 23°C, 10 минут при 50°C или 5 минут при 90°C. Эти значения показывают, что обозначение «горячее отверждение» само по себе не задает точный режим.
| Параметр | Холодное отверждение | Горячее отверждение |
|---|---|---|
| Условие формирования пленки | Комнатная температура или ускорение нагревом, если оно предусмотрено для состава | Нагрев детали по заданному режиму |
| Пример стадии высыхания | 5 минут при 23°C до сухости на ощупь | Для одного из режимов - 20 минут при 200°C |
| Готовность к работе | В примере достигается через 2 часа при 23°C | Определяется полным режимом отверждения |
| Производственный фактор | Время выдержки без высокотемпературной печи | Возможность равномерно нагреть деталь и выдержать заданные условия |
Холодный процесс может упростить нанесение на детали, которые неудобно или нельзя нагревать, но требует учитывать время до полного отверждения. Горячий процесс встраивают в производство, если оборудование позволяет контролировать температурный цикл. Ни один способ нельзя считать универсально предпочтительным без данных о детали и условиях эксплуатации.
Режимы отверждения: время, температура и температура детали
Режим отверждения нужно сверять с техническими данными конкретного покрытия.
Обзорные сведения по антифрикционным покрытиям приводят широкий диапазон: от 2 до 90 минут и от комнатной температуры до 250°C. Это обобщенные значения для разных механизмов отверждения, включая нагрев, воздействие воздуха и ультрафиолета, а не готовый режим для любого состава.
Для термоотверждаемых материалов отдельно учитывают стадию удаления летучих компонентов перед нагревом. В одном примере перед основной выдержкой предусмотрены 5 минут при 80°C, а затем 20 минут при 200°C. В другом случае при той же основной температуре 200°C указаны 10 минут предварительной выдержки при 80°C. Различие в подготовительном этапе подтверждает: переносить режим с одного материала на другой нельзя.
Важен нагрев детали, а не только показание температуры воздуха в печи. Если в техническом режиме указана температура объекта, ориентируются на достижение этой температуры изделием. Для массивных деталей и сложной геометрии достижение заданного состояния может отличаться от прогрева воздуха в рабочей зоне. Поэтому процесс контролируют с учетом температурного режима поверхности, на которую нанесено покрытие.
У холодного отверждения тоже есть несколько стадий. Сухая на ощупь поверхность может сформироваться за минуты, тогда как полное отверждение длится дольше. Если нанести нагрузку до завершения процесса, покрытие будет работать не в том состоянии, для которого предназначено. В технологической карте следует отдельно указывать время нанесения, период до сухости на ощупь и срок до допуска детали к работе, если эти данные приведены изготовителем.
Перед выбором способа нанесения проверьте, есть ли на участке подходящая печь, можно ли равномерно нагреть деталь и допускает ли конструкция такой нагрев. Для холодного процесса оцените, достаточно ли времени на выдержку до сборки или передачи изделия в эксплуатацию. В обоих случаях режимы фиксируют для конкретного состава и детали, а не задают по общему правилу для всех антифрикционных покрытий.
Как выбрать покрытие для детали и условий эксплуатации
Подбор начинают с условий работы узла, а не с самого названия технологии.
Нужно определить материалы пары трения, характер движения, температуру, нагрузку и скорость. Также учитывают контакт с водой, пылью и химическими веществами, доступность узла для обслуживания и возможность применения жидкой смазки.
Твердосмазочное покрытие рассматривают, когда жидкая смазка невозможна или нежелательна. Такие условия могут включать вакуум, радиацию, высокую температуру, загрязнение пылью или абразивом, химическое воздействие и необходимость длительной работы без обслуживания. Это не означает, что покрытие автоматически заменит жидкую смазку в любом узле: применимость определяется условиями работы и характеристиками выбранного материала.
Температурный режим нанесения не следует путать с температурой эксплуатации. Данные о выдержке, например 20 минут при 200°C, описывают отверждение конкретной системы, а не универсальный допустимый предел рабочей температуры готового покрытия. Для выбора нужны отдельные подтвержденные сведения о рабочем диапазоне, нагрузке и совместимости с материалами детали. Если таких данных нет, их нельзя выводить из температуры отверждения.
Антифрикционное покрытие кольца подбирают с учетом материала кольца, сопряженной поверхности, движения и нагрузки. Для ходовых винтов, направляющих, шлицевых соединений и других деталей также важны геометрия зоны трения и возможность обеспечить равномерное нанесение. Само назначение детали не заменяет проверки условий эксплуатации.
Перед утверждением решения полезно ответить на вопросы:
Можно ли нагревать деталь и все элементы, которые остаются на ней при нанесении?
Есть ли на производстве возможность выдержать заданные температуру и время?
Насколько важна скорость перехода от нанесения к сборке или эксплуатации?
Можно ли обеспечить подготовку поверхности и контроль толщины пленки?
Будет ли сухая пленка работать в условиях, где жидкая смазка недоступна или нежелательна?
Такая проверка помогает сопоставить технологию нанесения с реальным производственным маршрутом. Если детали чувствительны к нагреву или невозможно организовать термический цикл, рассматривают холодное отверждение. Если процесс позволяет нагреть изделие и выдержать заданный режим, оценивают термоотверждаемую систему. Окончательное решение принимают по техническим данным покрытия и условиям конкретного узла.
Нанесение твердой смазки и подготовка поверхности
Срок службы покрытия зависит не только от состава и режима отверждения.
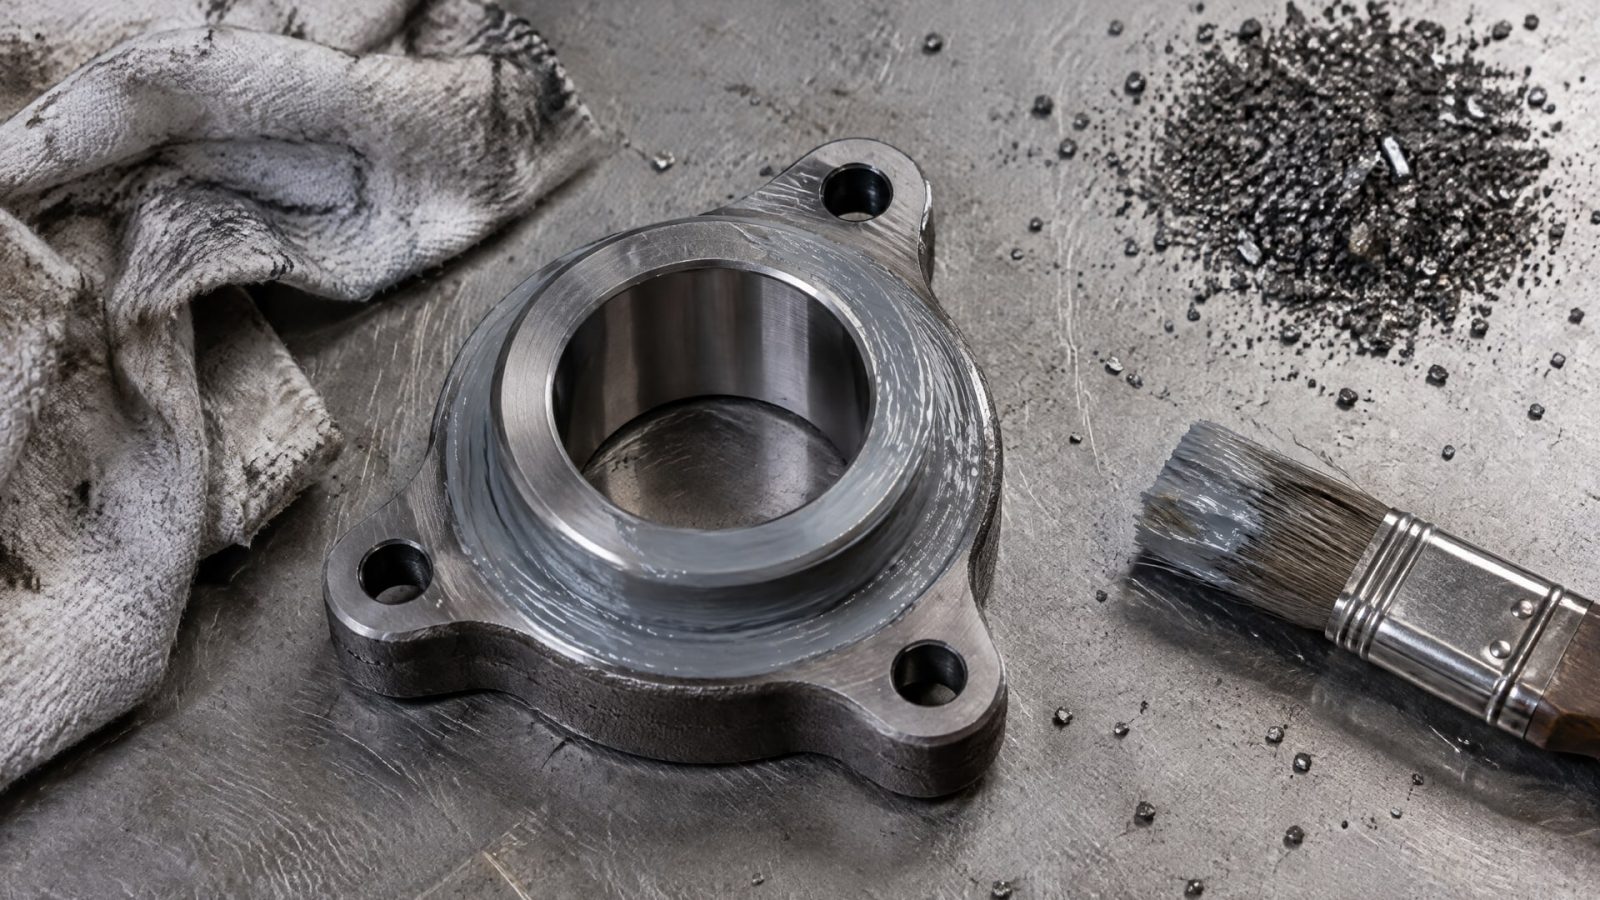
Поверхность перед нанесением нужно тщательно обезжирить. В зависимости от материала и требований к адгезии могут понадобиться дополнительные операции: пескоструйная обработка или фосфатирование. Вид подготовки выбирают с учетом основы и технологических требований к детали.
Метод нанесения зависит от формы, размера изделия и объема партии. Для антифрикционных покрытий применяют распыление, окунание, центрифугирование, кисть, валик и трафаретную печать. Распыление и окунание подходят для разных типов деталей, а трафаретная печать помогает дозировать материал на отдельных участках. Способ нанесения выбирают так, чтобы покрытие равномерно сформировалось на рабочей поверхности.
Для большинства нагруженных применений указана типовая толщина сухой пленки 10–20 мкм. Если слой тоньше 5 мкм, могут ухудшиться износостойкость и коррозионная защита. Толщина свыше 25 мкм повышает риск растрескивания и проблем с допусками. Поэтому ориентир «чем толще, тем надежнее» неверен: толщину согласуют с техническими требованиями к покрытию и посадочным размерам детали.
При отработке процесса полезно зафиксировать последовательность операций: обезжиривание, дополнительную подготовку при необходимости, нанесение, сушку или отверждение и контроль готового слоя. Для термического процесса отдельно записывают предварительную выдержку, если она предусмотрена, а также основное время и температуру. Например, встречаются режимы предварительной выдержки 5 или 10 минут при 80°C и основной выдержки 20 минут при 200°C; эти параметры относятся к конкретным системам и не должны переноситься без проверки.
В производстве контролируют не только внешний вид пленки, но и ее толщину, чтобы избежать выхода за заданные размеры. Для сложной геометрии также оценивают, обеспечивает ли выбранный метод нанесения обработку всех рабочих поверхностей. Корректная подготовка и контроль процесса позволяют снизить риск отслоения, избыточной толщины и дефектов отверждения.
Нормативные документы и границы применения терминов
Стандарты, упомянутые в технических материалах, описывают разные аспекты твердых смазок и поверхностей.
ISO 8080:1985 относится к покрытиям с твердыми смазками для защиты титановых крепежных элементов от заедания. В документе также рассматриваются требования к техническим условиям, качеству, упаковке и поставке. Его область не следует трактовать как универсальную спецификацию для всех антифрикционных покрытий.
ISO 19259 использует понятие покрытия типа coated: твердая смазочная пленка формируется на поверхности скольжения химическим или физическим способом, включая нанесение покрытия и последующее запекание. Это описание способа формирования пленки, а не универсальный режим отверждения. По нему нельзя определить температуру или время для конкретного состава.
ISO/TS 24137:2023 рассматривает модификацию поверхности подшипников скольжения посредством механической запрессовки твердой смазки в сочетании с микролунками на металлической поверхности. Такой подход отличается от формирования пленки нанесением жидкого состава с последующим высыханием или нагревом. Поэтому эти технологии не стоит объединять под одним режимом нанесения.
При оценке документации важно сверять не только название стандарта, но и его область применения. ISO 8080:1985 связан с защитой титанового крепежа от заедания, ISO 19259 определяет терминологию для твердосмазочной пленки, а ISO/TS 24137:2023 описывает другой способ модификации поверхности. Наличие ссылки на один из этих документов не означает, что он задает все свойства покрытия или заменяет технические данные конкретного материала.
Для закупщика нормативная ссылка полезна как часть проверки требований к изделию и поставке. Инженеру она помогает корректно различать технологии. Но выбор между холодным и горячим отверждением по одному номеру стандарта сделать нельзя: для этого нужны данные о режиме нанесения, подготовке поверхности, толщине пленки и условиях работы узла.
Часто задаваемые вопросы
Чем холодное отверждение отличается от простого высыхания?
Высыхание на ощупь - промежуточная стадия, а не всегда готовность покрытия к нагрузке. В одном примере при 23°C поверхность становится сухой на ощупь через 5 минут, но полное отверждение занимает 2 часа. Поэтому время до сухости и срок допуска детали к работе нужно учитывать отдельно.
Как выбрать между холодным и горячим отверждением?
Сначала проверяют, можно ли нагревать деталь и доступно ли оборудование для точного соблюдения режима. Затем сопоставляют время отверждения с производственным графиком и учитывают материалы пары трения, нагрузку, скорость, температуру и загрязнения. Режим берут из технических данных конкретного покрытия, а не выбирают по общему названию технологии.
Какая толщина антифрикционного покрытия считается типовой?
Для большинства нагруженных применений приводится диапазон 10–20 мкм для сухой пленки. Слой менее 5 мкм может ухудшить износостойкость и коррозионную защиту, а толщина свыше 25 мкм повышает риск растрескивания и проблем с допусками. Фактическое значение проверяют по требованиям к детали и покрытию.
Нужно ли обезжиривать поверхность перед нанесением твердой смазки?
Да, поверхность перед нанесением тщательно обезжиривают. В зависимости от материала детали и требований к адгезии дополнительно применяют пескоструйную обработку или фосфатирование. Подготовку согласуют с технологией покрытия: загрязнения и неподходящее состояние поверхности могут помешать формированию надежной пленки.
Заключение
Антифрикционные покрытия холодного и горячего отверждения различаются условиями формирования пленки и требованиями к производственному процессу. Холодный вариант не отменяет времени полного отверждения, а горячий требует соблюдения режима по температуре детали и выдержке. При выборе учитывают условия трения, материалы, возможность нагрева, способ нанесения, подготовку поверхности и толщину сухой пленки.
Следующий шаг - описать условия работы узла и проверить технические данные подходящих покрытий: режим отверждения, требования к подготовке, способ нанесения и допустимую толщину. Затем сопоставьте эти параметры с производственным оборудованием и допусками детали до запуска процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о технологии окунания центрифугирование для нанесения покрытий: от принципов до практического применения и преимуществ.
Узнайте, как правильно выбрать масло резьбонарезного станка, чтобы предотвратить износ инструмента и дефекты резьбы, а также обеспечить качество соединения.
Узнайте, как выбрать отечественное масло для нарезки резьбы на стальных трубах, учитывая его назначение, вязкость и рабочие характеристики.