
Технология окунания с центрифугированием для нанесения покрытий
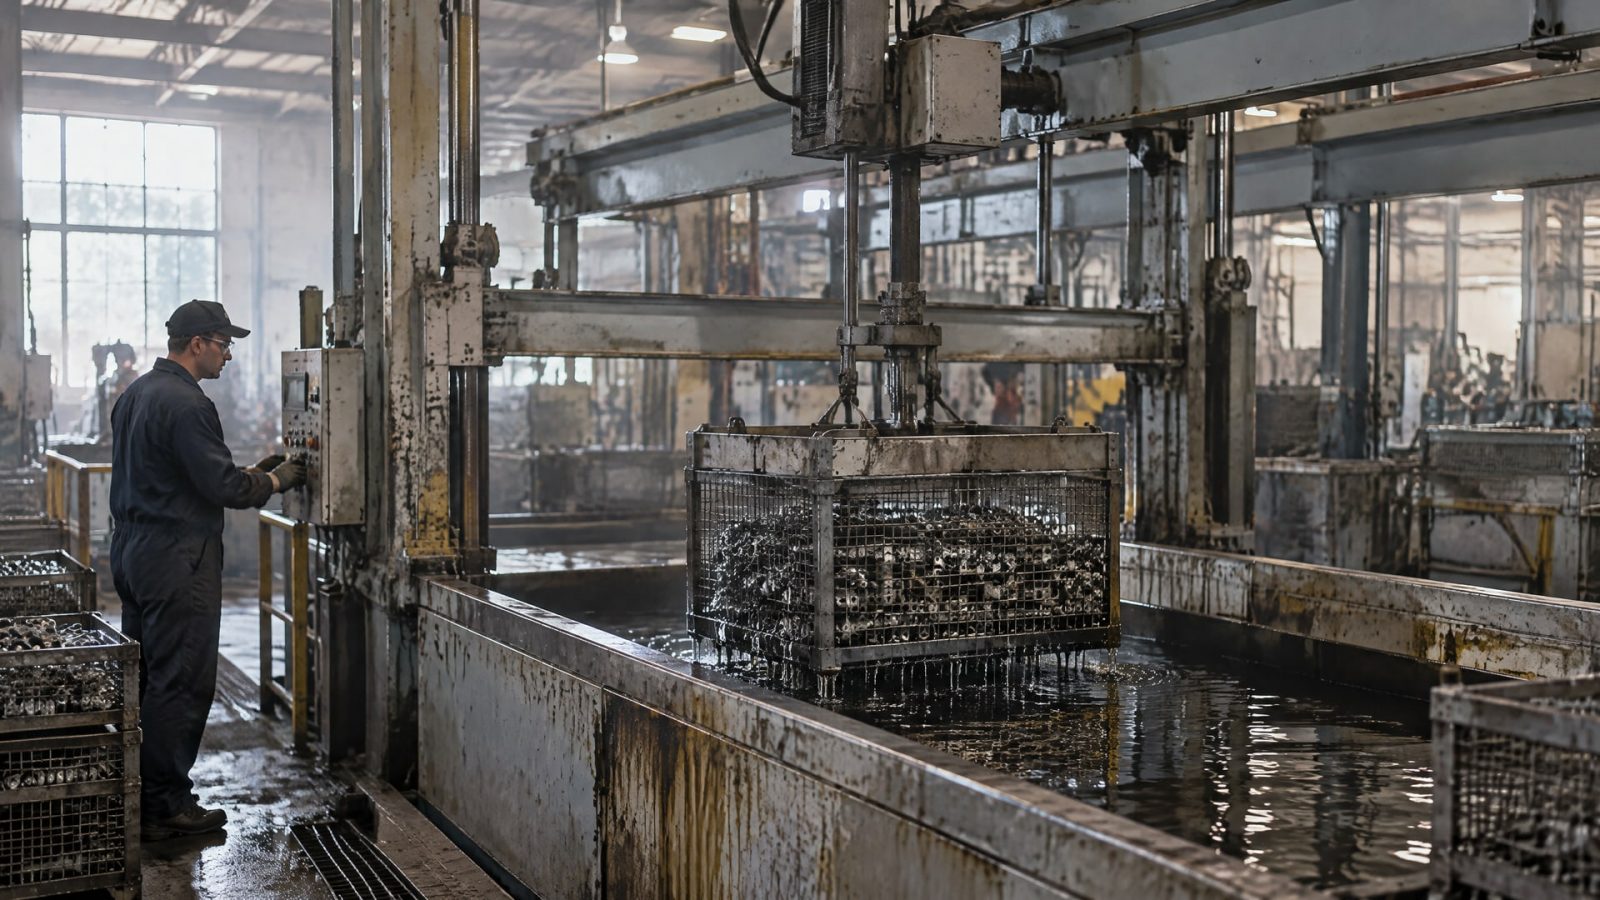
Окунание с центрифугированием подходит для серийной обработки небольших деталей, особенно если их сложная геометрия затрудняет нанесение покрытия распылением. Детали погружают в состав, затем вращают, чтобы удалить его избыток, после чего покрытие сушат или отверждают. Такой процесс помогает обрабатывать отверстия, углубления и полости, а высокая производительность и низкие потери материала делают его практичным для массового выпуска.
Инженерам и техническим специалистам метод позволяет подобрать технологию под геометрию и количество деталей, а закупщикам - оценить требования к оборудованию и режиму обработки. Ниже разобраны этапы процесса, толщина сухого слоя, способы отверждения и особенности подбора твердосмазочного покрытия для кольцевых деталей.
Как работает технология окунания с центрифугированием
Метод окунания с центрифугированием, или dip-spin, объединяет погружение деталей в покрывной состав и последующее вращение.
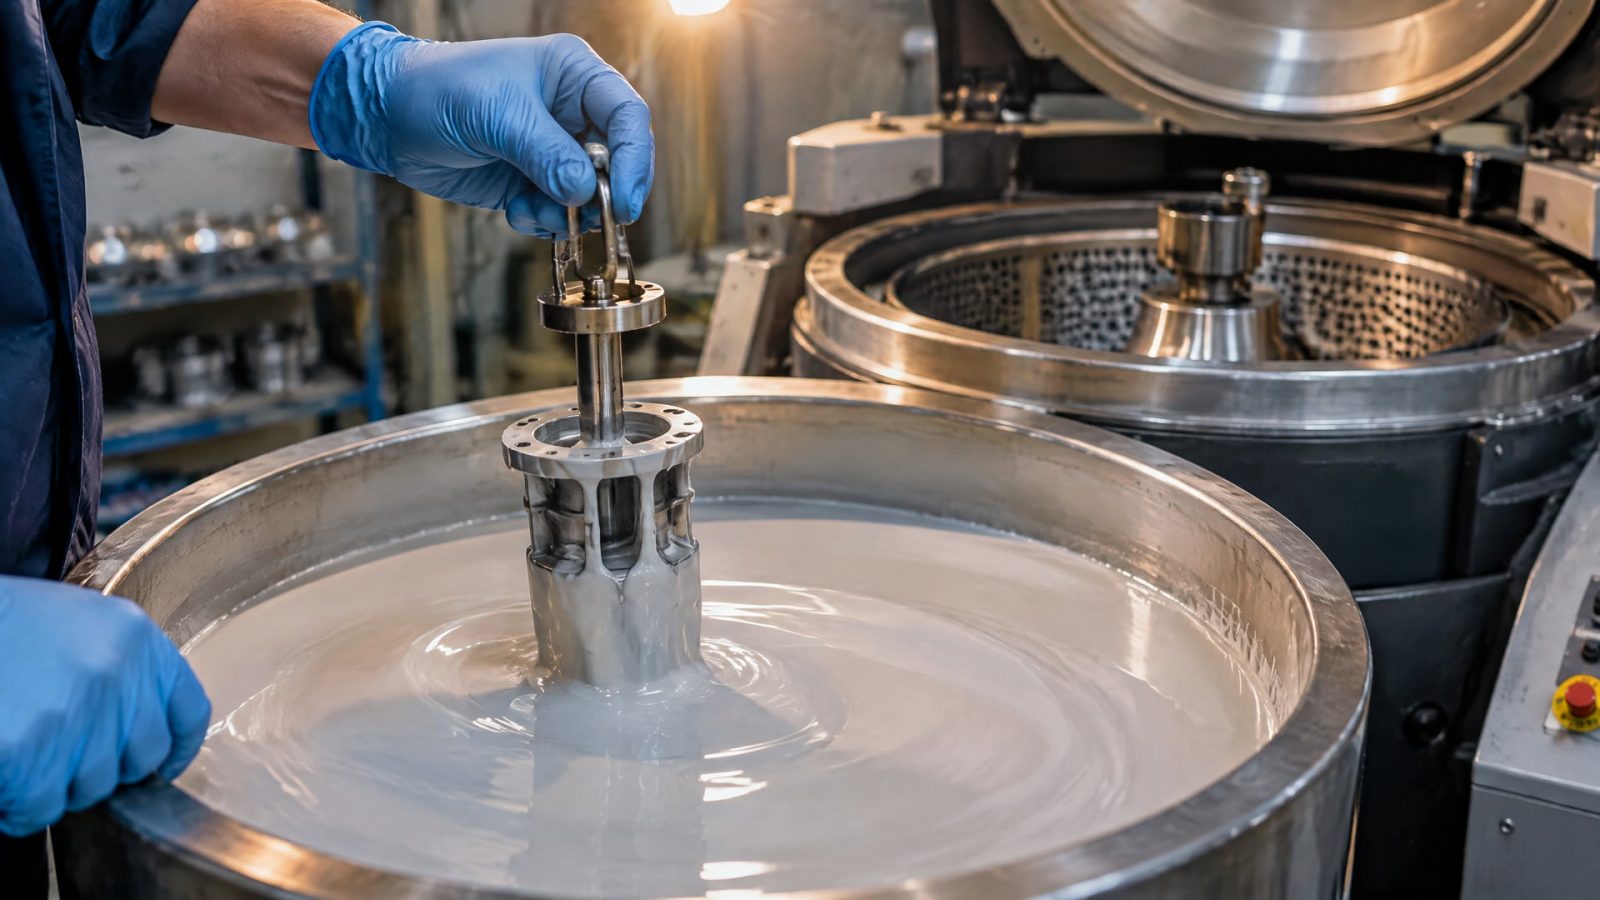
В производственном цикле детали размещают в корзине, погружают в состав, а затем центрифугируют. За счет вращения избыток материала удаляется с поверхности, после чего детали направляют на сушку или отверждение.
Технология особенно полезна для мелких массовых деталей с отверстиями, углублениями и другими зонами, куда распыление может не попасть. При этом метод не предназначен автоматически для любой детали: результат зависит от ее формы, массы, количества обрабатываемых изделий и вязкости состава. Эти параметры нужно соотнести с возможностями оборудования и требуемым качеством покрытия.
Центрифугирование помогает распределить состав и удалить его избыток, однако сложная геометрия может удерживать материал в углублениях. Для уменьшения неравномерности используют вращающийся или наклоняемый механизм; в отдельных схемах применяют планетарное движение. Это позволяет лучше вытеснить состав из труднодоступных зон, но режим все равно подбирают под конкретную деталь и покрытие.
Процесс выбирают не только ради равномерности. Для массового выпуска мелких изделий значение имеют высокая производительность и низкие потери материала. По сравнению с нанесением распылением метод может быть предпочтителен, когда требуется обработать множество небольших деталей и покрыть скрытые участки их поверхности. Если изделие крупное или геометрия не соответствует способу загрузки и вращения, решение оценивают отдельно.
Перед нанесением поверхность тщательно очищают и обезжиривают. Затем состав наносят окунанием, удаляют его избыток центрифугированием и сушат или отверждают согласно требованиям конкретной системы. Так формируется последовательный технологический цикл, в котором параметры погружения, вращения и последующей обработки нельзя рассматривать по отдельности.
Этапы нанесения твердосмазочного покрытия
Технологическую карту начинают с оценки изделия и производственной задачи.
Учитывают форму детали, ее массу, размер партии, вязкость состава и требуемую толщину слоя. Для мелких серийных изделий сложной формы окунание с центрифугированием может обеспечить доступ к зонам, которые трудно равномерно обработать распылением.
Затем подготавливают поверхность: загрязнения и остатки масел удаляют, деталь обезжиривают. Это необходимая часть подготовки перед нанесением твердосмазочного покрытия. Если пропустить очистку, нельзя рассчитывать на воспроизводимый результат, поэтому состояние поверхности контролируют до загрузки деталей в корзину.
Основной цикл включает следующие этапы:
Загрузить детали в корзину, учитывая их форму и количество.
Погрузить корзину в состав.
Провести центрифугирование, чтобы удалить избыток материала.
При необходимости применить вращение с наклоном или планетарное движение для обработки сложной геометрии.
Высушить покрытие или выполнить его термоотверждение по требованиям состава.
После первого цикла проверяют распределение слоя, в том числе в отверстиях и углублениях. Если заданная толщина не достигнута или покрытие требуется сделать более равномерным, предусматривают несколько циклов нанесения. Попытка получить весь необходимый слой за один проход не всегда дает требуемый результат: для сухих плоночных смазок типичная максимальная толщина составляет 3-15 мкм, а более толстое покрытие часто получают повторными нанесениями.
Режим центрифугирования влияет на то, сколько состава останется на деталях и насколько равномерно он распределится. Поэтому для стабильного производства контролируют повторяемость загрузки и последовательность операций. Конкретные параметры вращения и погружения подбирают для выбранного состава и геометрии изделий, а не переносят без проверки с одной детали на другую.
Толщина слоя и покрытие кольцевых деталей
Для сухих плоночных смазок типичная максимальная толщина сухого слоя находится в диапазоне 3-15 мкм.
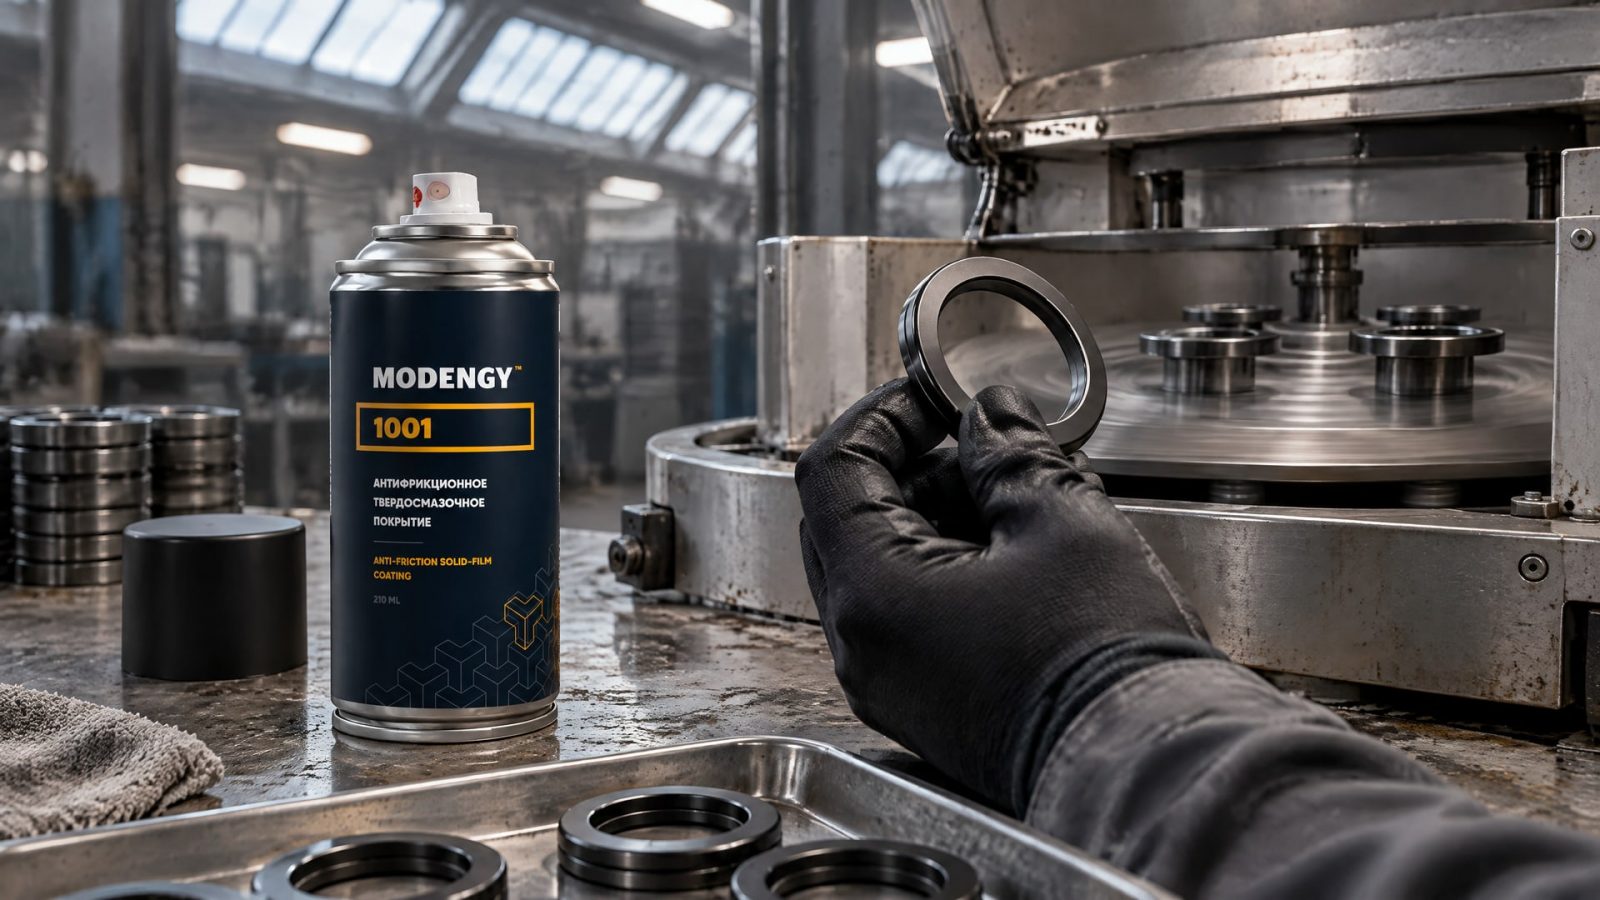
В отдельном техническом описании для покрытия указана рекомендуемая толщина 10-15 мкм. Эти значения относятся к конкретным системам и не задают универсальный норматив для всех покрытий: необходимую толщину определяют по требованиям к детали и выбранному составу.
Один цикл окунания не гарантирует, что слой достигнет нужной толщины или будет одинаковым на всей поверхности. Если требуется более толстое и равномерное покрытие, технологию планируют с несколькими циклами. При этом проверяют не только среднюю толщину, но и то, как состав распределился в углублениях и на внутренних поверхностях кольцевой детали.
Для кольцевых деталей важно учитывать форму поверхности и участки, где после погружения может задержаться избыток состава. Центрифугирование помогает удалить его, а наклон или планетарное движение может снизить неравномерность на сложной геометрии. Однако способ загрузки, движение корзины и количество циклов следует согласовать с конструкцией изделия и вязкостью покрытия.
Подбор твердосмазочного покрытия не сводится к выбору состава по одному свойству. До запуска партии увязывают требуемую толщину, метод нанесения, режим отверждения, рабочую температуру и нагрузку. Для кольцевой детали также оценивают условия контакта и возможные проблемы узла: например, вымывание смазочного материала, фреттинг или затрудненный пуск после простоя. Сам факт применения твердосмазочного покрытия не заменяет проверки его соответствия этим условиям.
Если для кольцевой детали требуется снижение трения и защита от износа при высоких нагрузках, в подборе рассматривают MODENGY 1001 - твердосмазочное покрытие, отверждаемое при комнатной температуре. При этом нужно отдельно сверить совместимость состава с технологией окунания, требуемой толщиной и условиями работы узла: предоставленное описание продукта не задает универсальный режим нанесения методом центрифугирования.
Способы отверждения покрытий после окунания
После нанесения покрытие должно высохнуть или отвердиться, чтобы завершилось формирование слоя.
Способ зависит от химии конкретного состава: системы воздушной сушки высыхают при комнатной температуре, а термоотверждаемые покрытия требуют запекания. Поэтому режим нельзя назначать только по привычной практике цеха или переносить с другого материала.
Для одного из технически описанных покрытий указан сухой слой 10-15 мкм и термоотверждение в течение 20 минут при 200 °C по температуре изделия. Это пример заданного режима для конкретного состава, а не универсальная инструкция для всех твердосмазочных покрытий. Перед запуском партии проверяют требования именно к выбранной системе.
При термоотверждении важно учитывать температуру самой детали, а не только настройку печи. Если изделие чувствительно к перегреву, продолжительность и нагрев подбирают с учетом его термостойкости. Для деталей, которые нельзя подвергать заданному нагреву, проверяют возможность применения состава воздушной сушки, а не пытаются произвольно сократить или изменить режим запекания.
При планировании цикла учитывают весь маршрут: окунание, центрифугирование и последующее отверждение. Несколько циклов нанесения могут потребовать повторения операций до получения требуемого слоя, поэтому производительность оценивают для полной последовательности, а не только для этапа погружения. Также заранее проверяют, соответствует ли производственная печь заданным условиям конкретного состава.
В технологической документации фиксируют выбранный способ сушки или отверждения, заданные параметры и порядок проверки результата. Для воздушной сушки не назначают режим термоотверждения, а для термоотверждаемого состава не заменяют печь ожиданием при комнатной температуре. Такое разделение помогает избежать ошибок, связанных с несовместимостью режима и покрытия.
Как подобрать покрытие и режим обработки
Подбор твердосмазочного покрытия начинают с условий работы детали и требований к ее поверхности.
Затем сопоставляют их с производственной технологией: геометрией, массой и количеством изделий, вязкостью состава, требуемой толщиной и доступным способом отверждения. Именно сочетание этих факторов определяет, подойдет ли окунание с центрифугированием для конкретной партии.
До согласования процесса полезно ответить на несколько вопросов:
Есть ли на детали отверстия, полости или углубления, где распыление может не обеспечить нанесение?
Подходит ли форма изделия для загрузки в корзину и последующего вращения?
Достаточно ли одного цикла или потребуется несколько для требуемой толщины?
Требует ли состав сушки при комнатной температуре или термоотверждения?
Допускает ли деталь необходимую температуру обработки?
Для сухих плоночных смазок ориентир по максимальной толщине слоя составляет 3-15 мкм, но фактическое требование уточняют для конкретной системы. Если в технической документации указана рекомендуемая толщина 10-15 мкм, ее не следует автоматически переносить на другой состав. Режим отверждения также подтверждают отдельно: для одного покрытия может быть задано 20 минут при 200 °C по температуре изделия, тогда как другая система высыхает при комнатной температуре.
Инженеру важно проверить технологическую совместимость покрытия с деталью и условиями эксплуатации. Закупщику - сопоставить выбранный состав с требованиями к процессу, доступностью оборудования и необходимым объемом обработки. Если параметры нанесения не подтверждены для конкретной геометрии, сначала проводят проверку на образцах или ограниченной партии, а затем фиксируют рабочую последовательность в технологической документации.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод особенно подходит для массовых мелких деталей, в том числе со сложной геометрией, отверстиями и углублениями, куда распыление может не обеспечить достаточного покрытия. Пригодность конкретного изделия зависит от его формы, массы, количества деталей и вязкости состава, поэтому технологию оценивают под производственную задачу.
Какую толщину покрытия можно получить за один цикл?
Для сухих плоночных смазок типичная максимальная толщина сухого слоя составляет 3-15 мкм. Однако один цикл не всегда обеспечивает требуемую толщину и равномерность. Если нужен более толстый слой, часто планируют несколько циклов нанесения и проверяют распределение состава на конкретной детали.
Какие способы отверждения покрытий применяют после окунания?
Используют воздушную сушку при комнатной температуре или термоотверждение в печи. Выбор определяется типом покрытия. Для одного состава указан режим 20 минут при 200 °C по температуре изделия, но эти параметры нельзя переносить на другие материалы без проверки их технических требований.
Почему на сложной детали могут оставаться участки с избытком состава?
Углубления и полости способны удерживать покрывной материал после погружения. Центрифугирование помогает удалить избыток, а вращение с наклоном или планетарное движение может уменьшить неравномерность. Эффект зависит от геометрии детали, вязкости состава и выбранного режима обработки.
Заключение
Окунание с центрифугированием применяют для серийной обработки мелких деталей, когда важны производительность, низкие потери материала и доступ покрытия к сложной геометрии. Технологический результат зависит от подготовки поверхности, правильного удаления избытка состава, требуемой толщины и соответствующего способа отверждения. Для более толстого слоя могут потребоваться несколько циклов.
Следующий шаг - сопоставить геометрию и рабочие условия детали с техническими требованиями выбранного покрытия, затем согласовать способ нанесения и отверждения. Перед обработкой всей партии проверьте процесс на образцах: это позволит подтвердить распределение слоя и установить воспроизводимую последовательность операций.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать масло резьбонарезного станка, чтобы предотвратить износ инструмента и дефекты резьбы, а также обеспечить качество соединения.
Узнайте, как выбрать отечественное масло для нарезки резьбы на стальных трубах, учитывая его назначение, вязкость и рабочие характеристики.
Узнайте, как масло для нарезки резьбы с присадками влияет на качество метрической резьбы и как выбрать подходящий состав для разных материалов.