
Замена прокладки фланца анаэробным формирователем прокладок
Замена прокладки фланца - одна из самых частых операций при техническом обслуживании промышленного оборудования. Однако не всегда стандартная резиновая или паронитовая прокладка справляется с задачей герметизации. Вибрация, перепады температур, агрессивная среда - все это приводит к утечкам и необходимости повторного демонтажа соединения. Анаэробный формирователь прокладок решает эту проблему кардинально: вместо традиционной прокладки между двумя металлическими фланцами полимеризуется жидкий герметик, который образует плотное, герметичное уплотнение. Эта методика уже давно прижилась в цехах машиностроения, на фланцах насосов, редукторов и термостатов, а также при герметизации фланцевых соединений трубопроводов. Статья расскажет, как выбрать правильный состав, подготовить поверхность и выполнить работу без ошибок.
Когда анаэробный герметик уместен вместо традиционной прокладки
Анаэробный формирователь прокладок работает только на жестких металлических поверхностях, где детали прижимаются с предусмотренным моментом затяжки.
Он идеален для фланцевого соединения на редукторах, насосах, двигателях и корпусах, где требуется быстрая и надежная герметизация без длительного расчета параметров прокладки.
Отличие от обычной прокладки коренное. Резиновая или паронитовая прокладка работает за счет собственной упругости и остаточной деформации, а герметик создает химическую адгезию к металлу и твердеет в зазоре. Преимущества очевидны: герметик не требует склада прокладок разных размеров, не сдавливается со временем под вибрацией, не вымывается циркулирующей жидкостью и не подвержен холодной усадке при первом пуске после ремонта.
Однако применять такой состав нужно избирательно. Если техническая документация узла не предусматривает анаэробный герметик, использовать его нельзя - это может нарушить гарантию оборудования или привести к несовместимости с материалами уплотнения. Кроме того, герметик непригоден для эластичных, деформируемых или неровных соединений: его рабочий диапазон зазоров строго ограничен, и при превышении он не схватывается.
Параметры зазора и выбор нужного состава
Анаэробный формирователь прокладок работает только в узком диапазоне расстояния между поверхностями.
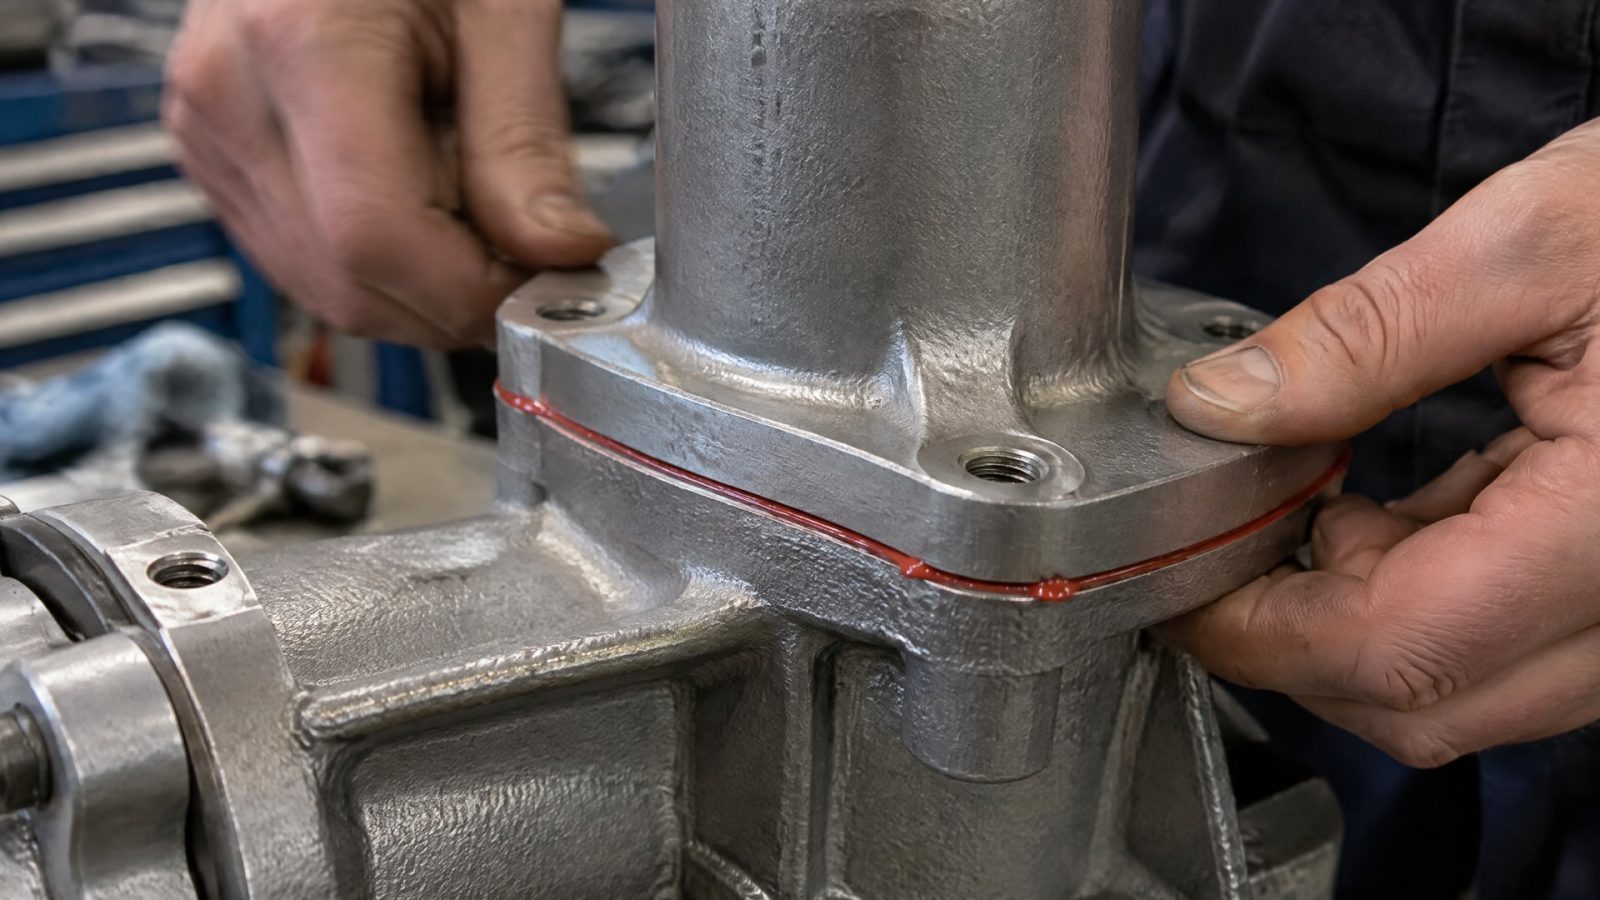
Для типовых фланцевых герметиков этот зазор составляет 0,05–0,50 мм. Если зазор больше, герметик остается жидким и не полимеризуется; если меньше, его вязкость не позволяет заполнить пространство полностью.
Правильный выбор состава начинается с измерения реального зазора в соединении. Закупщик должен уточнить не только тип металла (сталь, чугун, алюминий), но и условия работы: температурный диапазон, тип циркулирующей среды (масло, вода, газ), наличие вибрации. На основе этих параметров подбирается герметик с соответствующей химической формулировкой. Например, для высокотемпературных применений выбирают составы, рассчитанные на рабочий диапазон от -55 до +150 °C.
Распространенная ошибка - предположение, что более густой герметик заполнит больший зазор. Это неверно: вязкость состава не определяет его способность работать при разных зазорах. Рекомендуемая техника нанесения - непрерывный валик по одной из поверхностей фланца, обходя отверстия под болты. Излишек герметика не улучшает герметичность, а усложняет последующее разбирание узла.
Подготовка фланцев и техника нанесения герметика
Подготовка поверхности - половина успеха.
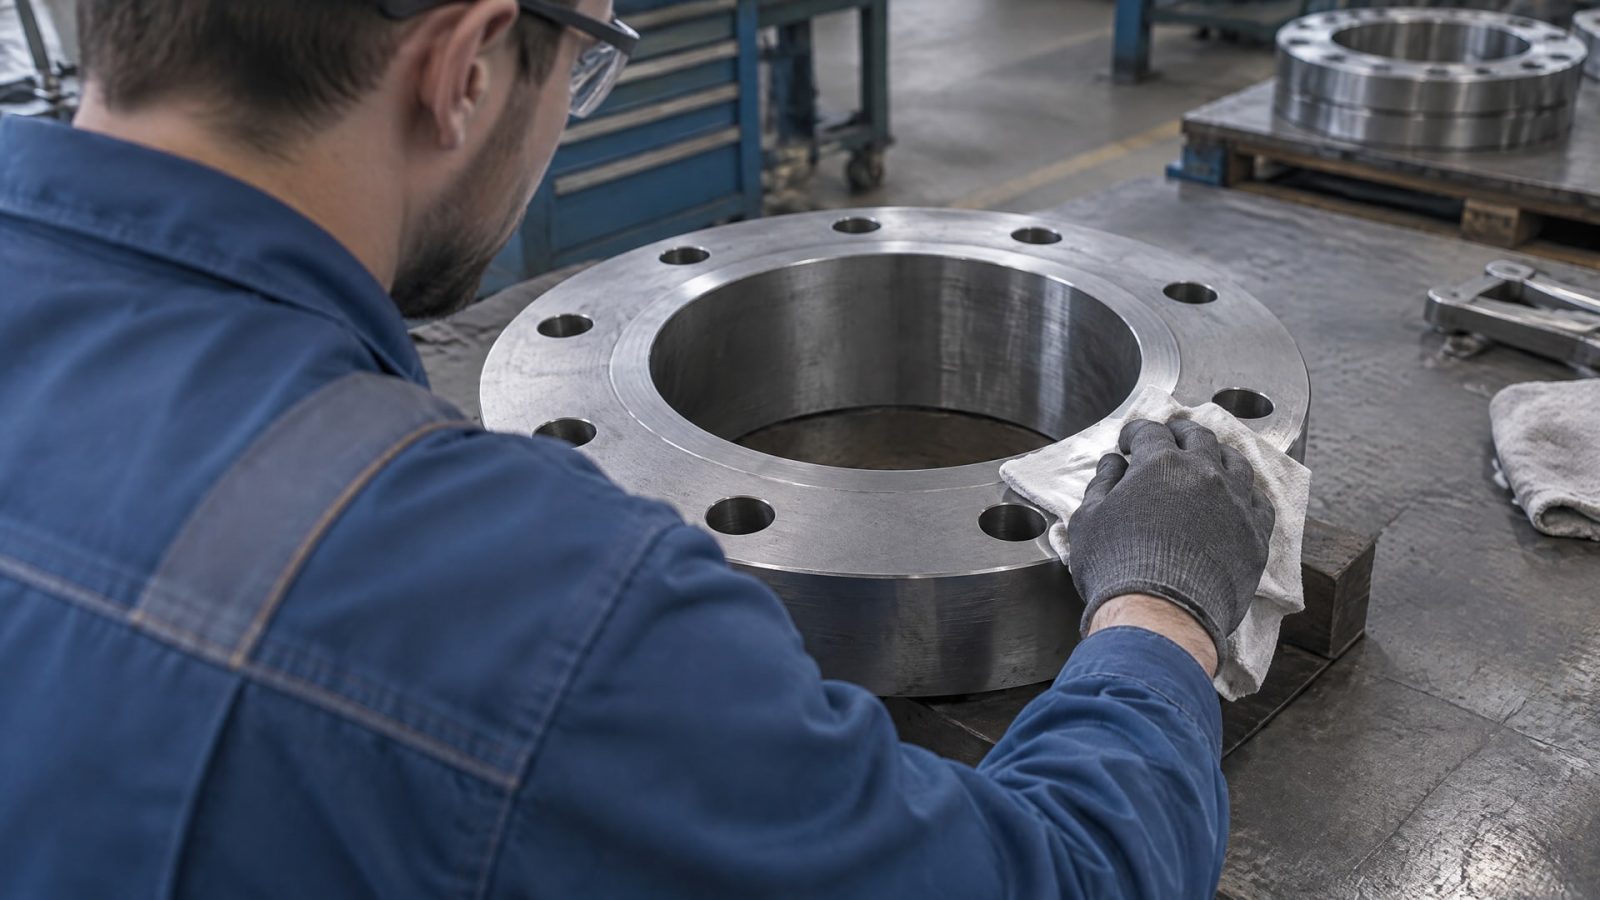
Обе контактные поверхности фланца должны быть чистыми, полностью сухими и обезжиренными. Любые следы машинного масла, пыли, ржавчины или органических загрязнений замедляют полимеризацию или полностью препятствуют ей. Для очистки используют ацетон, спирт или специализированные обезжиривающие растворы.
После очистки фланцы собирают в следующей последовательности: - нанесите непрерывный валик герметика по периметру одного фланца, отступив от края примерно на 2–3 мм; - валик должен обойти все отверстия под болты, но не заходить на их края; - сразу же соедините фланцы и затяните болты с рекомендуемым моментом затяжки, указанным в документации узла.
Правильная затяжка критична: недостаточное сжатие не позволит герметику прижаться к обеим поверхностям, избыточное может выдавить состав из зазора. Первичная прочность герметика наступает через 10–30 минут, но полное отверждение требует около 24 часов при комнатной температуре. В течение этого времени узел лучше не запускать под нагрузкой.
На практике герметизация фланцев без прокладок ускоряет сборку и снижает браки по герметичности. Для герметизации фланцев в условиях цехов, где требуется быстрый результат и надежность, многие производства применяют составы, которые уже прошли испытания в аналогичных узлах - это гарантирует предсказуемый результат.
Типичные ошибки при нанесении и как их избежать
Закупщики и техники часто совершают ошибки, которые приводят к неудаче герметизации.
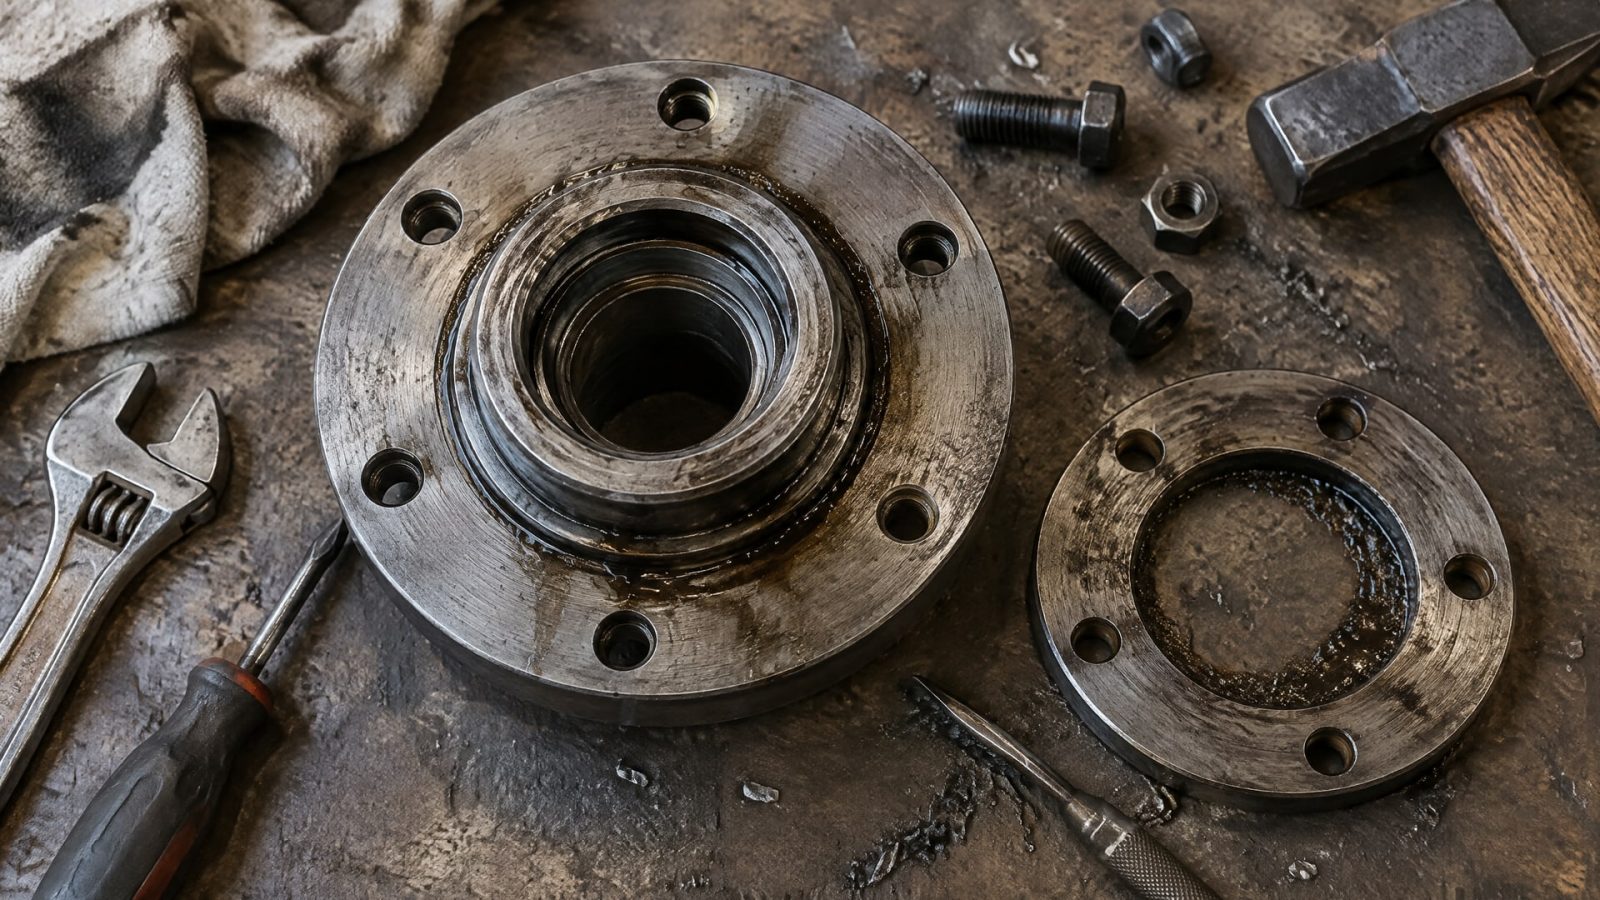
Первая и самая частая - недостаточная подготовка поверхности. Если фланец протирают только сухой тряпкой, не убирая масляный налет, герметик не прилипает. Всегда нужна полная очистка с применением обезжиривающего растворителя.
Вторая ошибка - слишком большой или неравномерный слой герметика. Если нанести не валик, а пятна, герметик не образует непрерывную пленку и соединение остается течащим. Напротив, излишний слой (толще 1–2 мм) не дает механизма полимеризации и запекается. Валик должен быть тонким, непрерывным и одинаковым по толщине.
Третья типичная ошибка - торопливая разборка узла. Некоторые пытаются разобрать соединение через несколько часов, не дождавшись полного отверждения. Хотя первичная прочность достаточна через 30 минут, окончательная механическая прочность и устойчивость к циклическим нагрузкам формируются только через 24 часа.
Четвертая ошибка - применение герметика при несовместимости с уже установленными материалами в узле. Если в документации оборудования указано, что допустимы только традиционные прокладки, герметик может вступить в реакцию с полимерными уплотнениями или стенками маслобака. Перед применением всегда проверьте техдокументацию.
Особенности для разных типов оборудования
Замена прокладки фланца выхлопной трубы требует состава, рассчитанного на длительное воздействие высоких температур и вибрации.
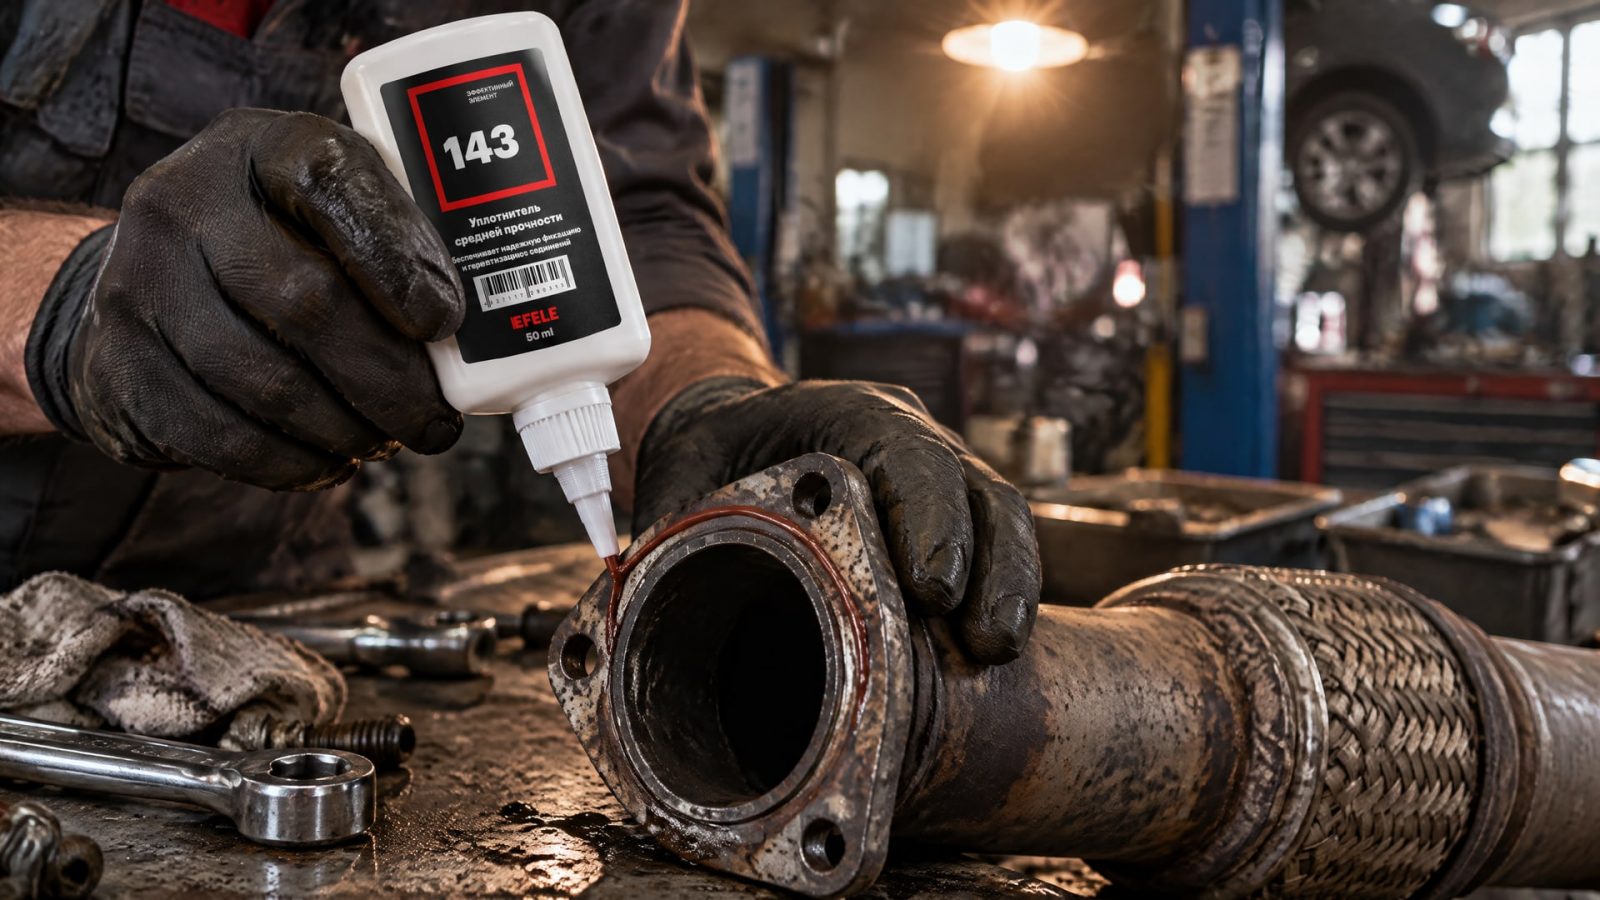
Выхлопные системы работают в самых агрессивных условиях, поэтому герметик должен выдерживать циклические нагревы до +150 °C и более, а также периодическое охлаждение при остановке двигателя.
Водонагреватели и тепловые системы предъявляют отличные требования: здесь критична стойкость к горячей воде, минеральным отложениям и циклическому тепловому расширению. Герметик должен обеспечивать герметичность фланца в диапазоне от комнатной температуры до +90…+120 °C в зависимости от модели агрегата.
Для герметизации фланцевого соединения на насосах и редукторах герметик защищает от вибрации и проникновения пыли в масляную ванну. Такие применения часто включают высокие вибрационные нагрузки, поэтому состав должен быть устойчив к фреттингу - микроскопическому перемещению поверхностей под нагрузкой, которое разрушает традиционные прокладки.
Алюминиевые фланцы требуют особой внимательности: анаэробный герметик хорошо адгезирует к алюминию, но температурное расширение металла происходит быстрее, чем у стали. Для таких узлов выбирают составы с повышенной эластичностью на втвержденном состоянии.
На практике многие специалисты при герметизации фланцей сложных узлов применяют составы, совместимые с полиэфирными и полиакрилатными эластомерами, чтобы исключить разбухание или размягчение установленных уплотнений. Для герметизации фланцев в системах с циркулирующим маслом идеально подходит анаэробный жидкий уплотнитель EFELE 143, обеспечивающий надежную фиксацию соединения и защиту от вымывания герметика потоком масла.
Регулярное техническое обслуживание герметизированных фланцев
После герметизации фланца анаэробным составом узел требует простого, но регулярного контроля.
Проверяйте соединение на предмет подтеканий через 24 часа после сборки - в этот момент процесс полимеризации завершен и видны истинные результаты герметизации. Если течь все же есть, это указывает на ошибку в подготовке, нанесении или выборе состава.
При последующем техническом обслуживании следите за тем, чтобы фланец не испытывал ударных нагрузок и чрезмерной вибрации. Герметик, хотя и устойчив к вибрации в нормальных условиях, все же менее дружелюбен к циклическим рывкам, чем текстурированная прокладка. Если в процессе работы появились потеки, это повод разобраться в причине: возможно, сместился момент затяжки или возросла динамическая нагрузка.
Демонтаж герметизированного фланца требует терпения и правильного инструмента. Раз герметик твердеет намертво, фланцы нужно разделять аккуратно, без рывков, лучше всего с помощью плоского столярного долота и молотка по краям. Попытки разогнуть фланцы или вбить стамеску в центр соединения приведут к повреждению контактных поверхностей.
Часто задаваемые вопросы
Можно ли заменить любую прокладку анаэробным формирователем?
Нет, анаэробный герметик работает только на жестких металлических фланцах с зазором 0,05–0,50 мм. Он не подходит для деформируемых, эластичных или грязных соединений. Перед применением проверьте техдокументацию оборудования - герметик допустим только там, где это предусмотрено производителем.
Сколько времени полимеризуется герметик?
Первичная прочность появляется за 10–30 минут, но полное отверждение происходит только через 24 часа при комнатной температуре. Раньше чем через этот период узел не рекомендуется запускать под полной нагрузкой.
Как узнать сколько стоит замена прокладки фланца водонагревателя с использованием герметика?
Стоимость замены складывается из цены герметика (обычно 50–250 рублей за тюбик), расходников для очистки (обезжиривающий раствор, тряпки) и трудозатрат. Сам герметик экономичен: одного тюбика хватает на 3–5 типовых фланцевых соединений. При самостоятельном выполнении работы общие затраты минимальны.
Что делать, если герметик не полимеризовался?
Это указывает на ошибку в подготовке или неправильный выбор состава. Проверьте: были ли фланцы полностью обезжирены, правильный ли был зазор, соответствующий ли герметик выбран для температуры и материала узла. Разберите соединение, полностью удалите незатвердевший герметик спиртом или ацетоном, очистите фланцы заново и повторите операцию.
Может ли герметик вступить в реакцию с маслом или водой в узле?
Анаэробные формирователи прокладок выбирают так, чтобы они были совместимы с предполагаемой средой: маслом, водой, топливом или газом. Несовместимость приводит к размягчению или растворению герметика. Всегда выбирайте состав, совместимый с циркулирующей средой и материалами уплотнений узла.
Заключение
Замена прокладки фланца анаэробным формирователем - это признанный в промышленности метод герметизации, если применять его правильно. Ключ к успеху лежит в трех пунктах: правильный выбор состава под конкретный узел и его параметры, идеальная подготовка поверхности с полным обезжириванием, и точное соблюдение техники нанесения непрерывным валиком с последующей правильной затяжкой болтов.
Ошибки начинаются с поспешности. Не экономьте на очистке, не торопитесь разбирать узел и не применяйте герметик, если техдокументация оборудования это не допускает. Дождитесь полного отверждения через 24 часа и проверьте герметичность фланца перед запуском под нагрузкой. Если вы планируете герметизировать фланцы регулярно, заведите один проверенный состав, совместимый с основными узлами вашего производства, и отработайте технику нанесения на одном из них. Это станет надежной рабочей практикой и избавит от брака и переделок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и нанести смазку для замков авто, чтобы предотвратить замерзание зимой и обеспечить бесперебойную работу.
Анаэробный фиксатор резьбы предотвращает самоотвинчивание и обеспечивает герметичность соединений при вибрации.
Узнайте, как выбрать подходящее пищевое масло редуктор H1 для долгой и стабильной работы оборудования в пищевом производстве.