
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные составы - один из самых надежных способов фиксации резьбы и герметизации соединений в промышленности. Они полимеризуются именно там, где нужно: в зазоре между витками резьбы, при контакте с металлом и в отсутствие кислорода. Однако их эффективность полностью зависит от правильного применения. Малейшие отклонения от технологии приводят к тому, что фиксатор не держит, герметик протекает, а соединение расшатывается при первой вибрации. Статья разбирает самые частые ошибки, которые совершают технические специалисты и закупщики, объясняет, почему они происходят, и показывает правильный алгоритм подготовки и нанесения составов.
Материал опирается на технические руководства производителей и реальные кейсы из практики. Если вы работаете с крепежом, герметизацией оборудования или обслуживанием узлов, знание этих нюансов поможет избежать брака, простоев и переделок.
Механизм отверждения и его нарушение
Анаэробный состав - это полимер, который переходит из жидкого состояния в твердое в полном отсутствие воздуха и обязательно в присутствии металла.
Именно ион металла инициирует цепную реакцию полимеризации. Если кислород имеет доступ к составу или если нет контакта с активной поверхностью, отверждение не начнется или сильно замедлится.
Типовой режим: соединение фиксируется за несколько минут при комнатной температуре достаточно, чтобы его нельзя было легко разобрать руками, но полное отверждение требует примерно 24 часа. Для ускорения можно нагреть собранный узел: например, при 120 °C полимеризация завершается примерно за 30 минут.
Основная техническая ошибка - предположение, что состав отвердеет везде, где его нанесли. На самом деле полимеризуется только материал, запертый между металлическими поверхностями. Если излишки остаются снаружи узла, они остаются вязкими, потому что контактируют с воздухом. Внутри зазора отверждение идет идеально, снаружи - не идет. Это означает, что наносить состав "про запас" не только бесполезно, но и опасно: он может вытечь, запачкать соседние детали или даже сработать как смазка вместо фиксатора.
Ошибка № 1: Плохая подготовка поверхности
Это главная причина, по которой фиксатор не работает.
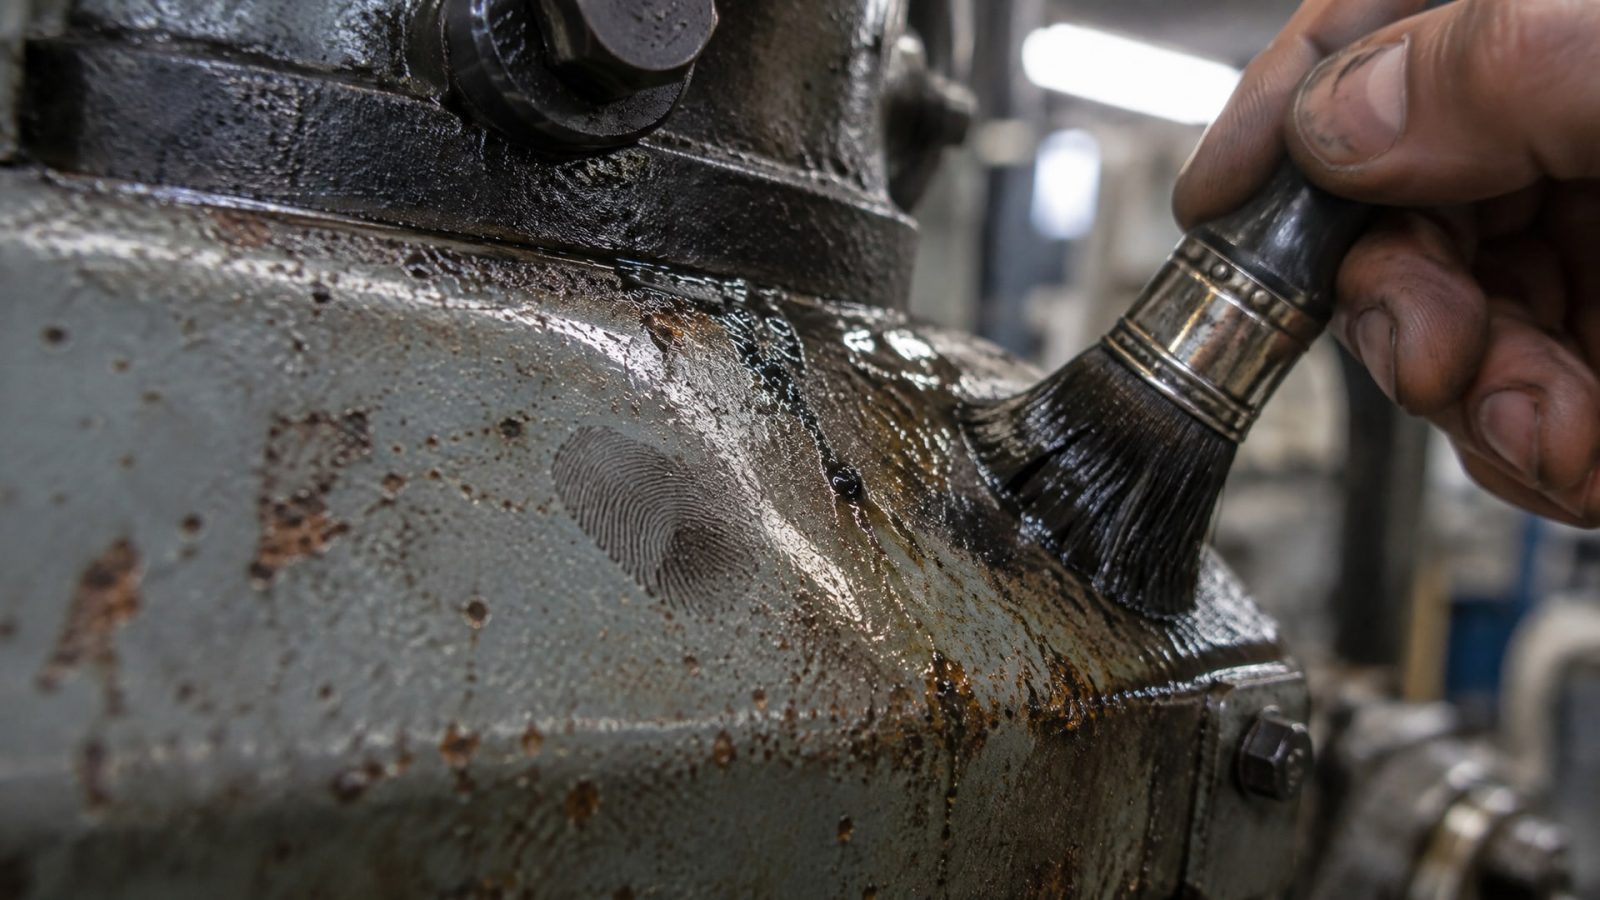
Анаэробные составы отверждаются в контакте с металлом, но только если поверхность чистая. Любая грязь, масло, ржавчина, пыль или влага встанут между составом и металлом и оборвут контакт. Результат: полимеризация не начнется, состав останется вязким, и соединение не будет держать.
Правильный порядок подготовки:
Удалить грязь и продукты коррозии механически или проволочной щеткой.
Протереть детали чистой сухой тряпкой или продуть сжатым воздухом.
Убедиться, что нет видимой влаги; при необходимости высушить феном или оставить проветриваться.
Обезжирить специальным очистителем или спиртом (если позволяет материал).
Дать полностью высохнуть перед нанесением состава.
На практике многие пропускают этап обезжиривания, считая, что визуальной чистоты достаточно. Это опасное заблуждение. Даже тонкий слой следов от прессовочного масла или пальцев полностью заблокирует полимеризацию. При сомнении всегда стоит использовать очиститель: времени займет минуту, результат повысится на порядок.
Ошибка № 2: Неправильная зона нанесения
Вторая по частоте ошибка - нанесение состава в неправильное место.
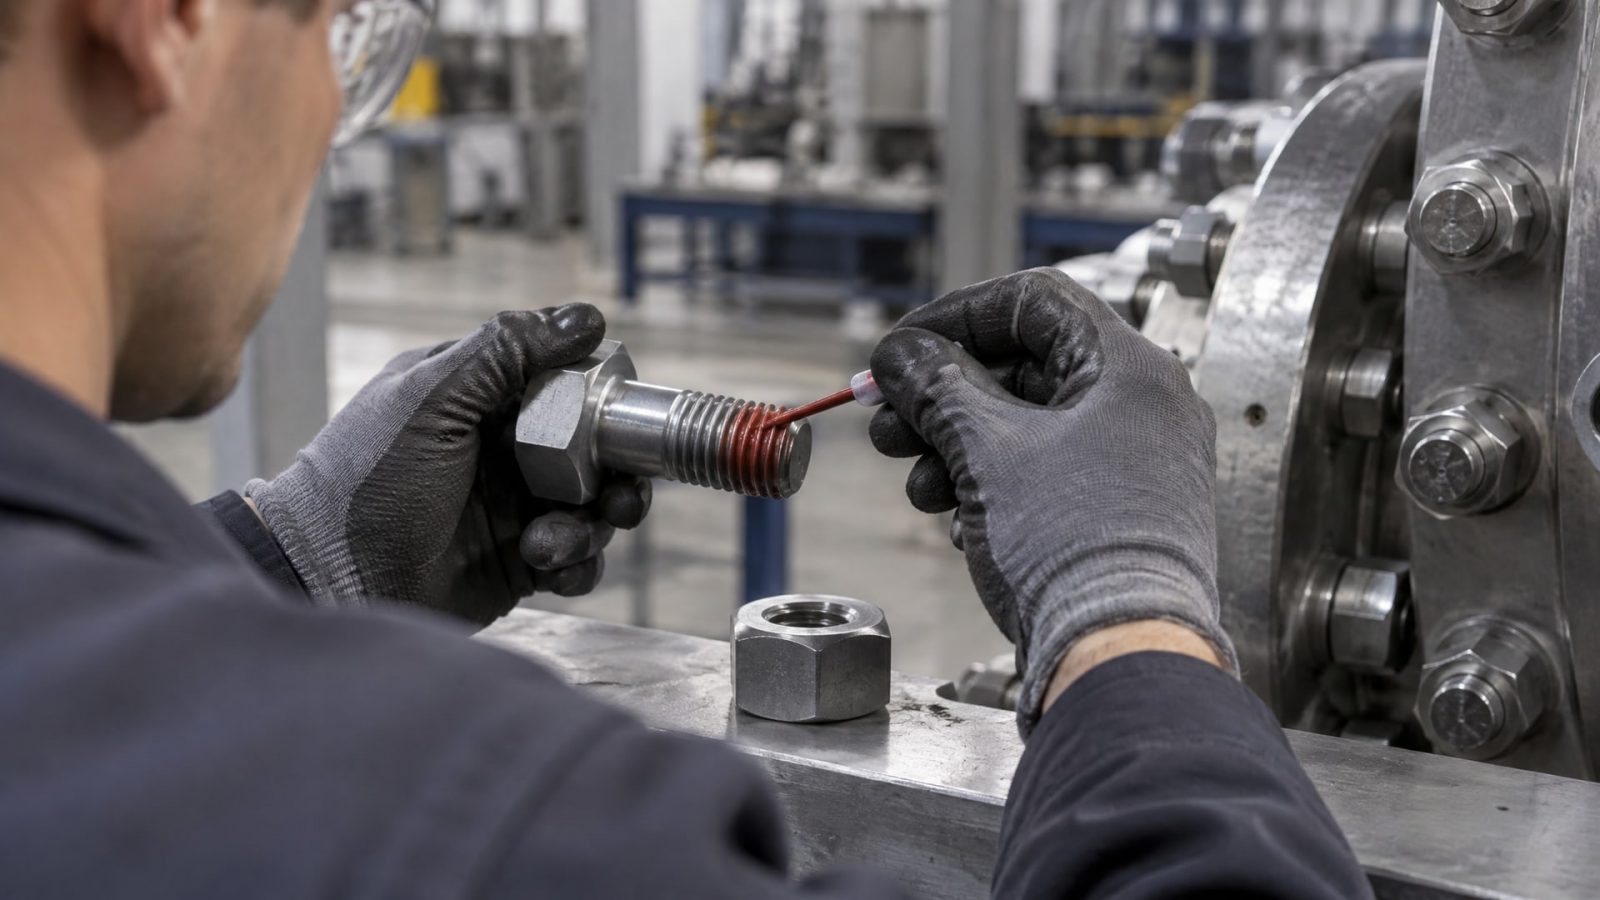
Многие полагают, что нужно покрыть всю резьбу или нанести "побольше, чтобы было надежнее". Это миф. Отверждается только материал в зазорах резьбы, где произойдет сопряжение болта и гайки. Все остальное - пустая трата продукта и источник проблем.
Для сквозных соединений (болт + гайка):
Состав наносят на болт в зоне, где гайка будет плотно прилегать после затяжки.
На свободный конец резьбы наносить НЕ нужно: там отверждаться нечему.
Достаточно 2-3 витков резьбы, полностью смоченных составом.
Для глухих отверстий (резьба внутри детали без выхода):
Состав вносят глубоко внутрь, до дна отверстия.
Это критично: если состав остался только на поверхности, нижние витки не будут зафиксированы, и соединение ослабнет при нагрузке.
Для длинных глухих отверстий может потребоваться несколько "порций" с промежутками, чтобы состав распределился равномерно.
Ошибка в определении зоны часто происходит при работе с длинными резьбами. Если резьба на болте имеет 15 витков, а гайка затягивается на 5 витков, нужно наносить состав именно на эти 5, а не на весь болт. Избыток состава не повышает прочность, но создает беспорядок и может помешать разборке.
Ошибка № 3: Нанесение на грязный или мокрый крепеж
Очень частая практическая ошибка: крепеж только что вынут из коробки, на нем заводская смазка, но "времени проверять нет, пойду сразу наносить".
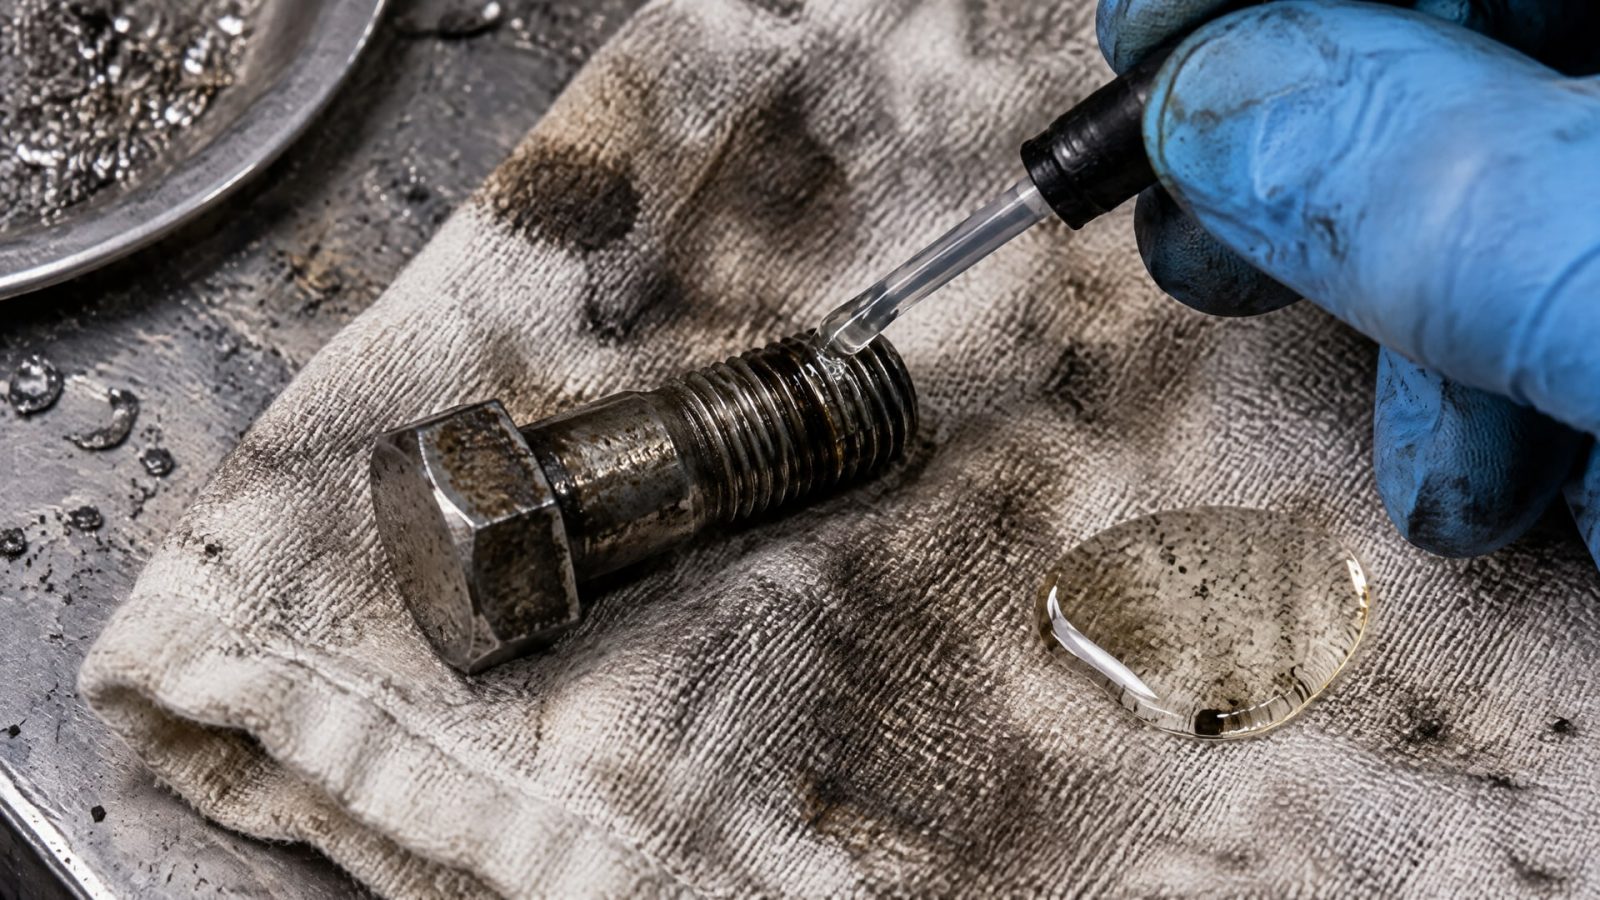
Результат: состав ляжет на масляную пленку, не достигнет металла, и соединение не будет держать.
Производители смазывают резьбовой крепеж при упаковке, чтобы облегчить монтаж. Эта смазка совершенно несовместима с анаэробными составами. Перед нанесением фиксатора крепеж ОБЯЗАТЕЛЬНО должен быть:
Промыт в чистом растворителе или протерт обезжиривающей тряпкой.
Полностью высушен.
Проверен визуально: нет ни капли влаги и нет жирного блеска.
Если соединение было в работе и разобрано, ситуация еще хуже: на деталях может быть окисная пленка, ржавчина, остатки старого герметика. Все это нужно удалить щеткой или абразивной салфеткой перед повторной сборкой.
Влажность - отдельная проблема. Вода образует микрослой между составом и металлом и полностью срывает адгезию. Если детали промывали, их нужно дать полностью высохнуть (не менее 5-10 минут на воздухе или в теплом помещении). На холоде или во влажной мастерской время сушки увеличивается. При температуре ниже 15 °C рекомендуется дополнительная просушка или использование активатора.
Ошибка № 4: Отсутствие активатора на пассивных металлах
Активный металл - это обычная сталь и чугун.
Они быстро окисляются на воздухе, но этот тонкий оксидный слой все равно достаточен для инициирования полимеризации анаэробного состава. Полимеризация начнется за несколько минут.
Пассивные металлы - нержавеющая сталь, алюминий, титан, никелевые сплавы, а также поверхности с защитными покрытиями (хром, никель, цинк). Их оксидный слой очень стабилен и не запускает реакцию. Без активатора отверждение может не начаться вообще или растянуться на 12-24 часа, что неприемлемо в производстве.
Активатор (или праймер) - это вещество, которое активирует инициаторы, встроенные в состав. После нанесения активатора на пассивную поверхность анаэробный фиксатор отверждается за 5-15 минут, как на обычной стали.
Типовой способ применения:
Нанести активатор тонким слоем на подготовленную резьбу.
Дать испариться летучему компоненту (обычно 30 сек – 1 мин).
Нанести анаэробный состав как обычно.
Собрать соединение.
Частая ошибка: нанести состав на нержавейку "как есть" и ждать, что сработает. Результат: через час соединение еще вязкое, его пытаются разобрать или нагружать, что приводит к срыву. Вывод прост: если материал неизвестен или известно, что это нержавейка, алюминий или окрашенная деталь - всегда используй активатор. Это займет минуту и полностью решит проблему.
Ошибка № 5: Касание флакона металлом
Мелкая, но частая ошибка: при нанесении состава носик флакона касается резьбы или болта.
В этот момент состав в наконечнике тут же соприкасается с металлом и начинает отверждаться прямо в дозаторе. Результат:
Наконечник забивается затвердевшим материалом.
Следующее нанесение становится невозможным или поток состава заблокирован.
Флакон либо перестает работать, либо требует очистки.
Часть эффективного состава потеряна.
Правило простое: при нанесении держать дозатор на расстоянии 2-3 мм от поверхности, не касаясь металла. Состав должен вытечь из наконечника и упасть на нужное место, но сам наконечник остается в воздухе. Это требует небольшого навыка, но быстро входит в привычку.
Если флакон все же забился, нужно очистить наконечник тряпкой сразу после нанесения. Если засохло - потребуется растворитель, совместимый с полимером (обычно органический растворитель, но смотреть в инструкции конкретного продукта). Профилактика проще лечения.
Ошибка № 6: Неправильный выбор вязкости и прочности
Анаэробные фиксаторы выпускаются в разных вариантах вязкости и прочности.
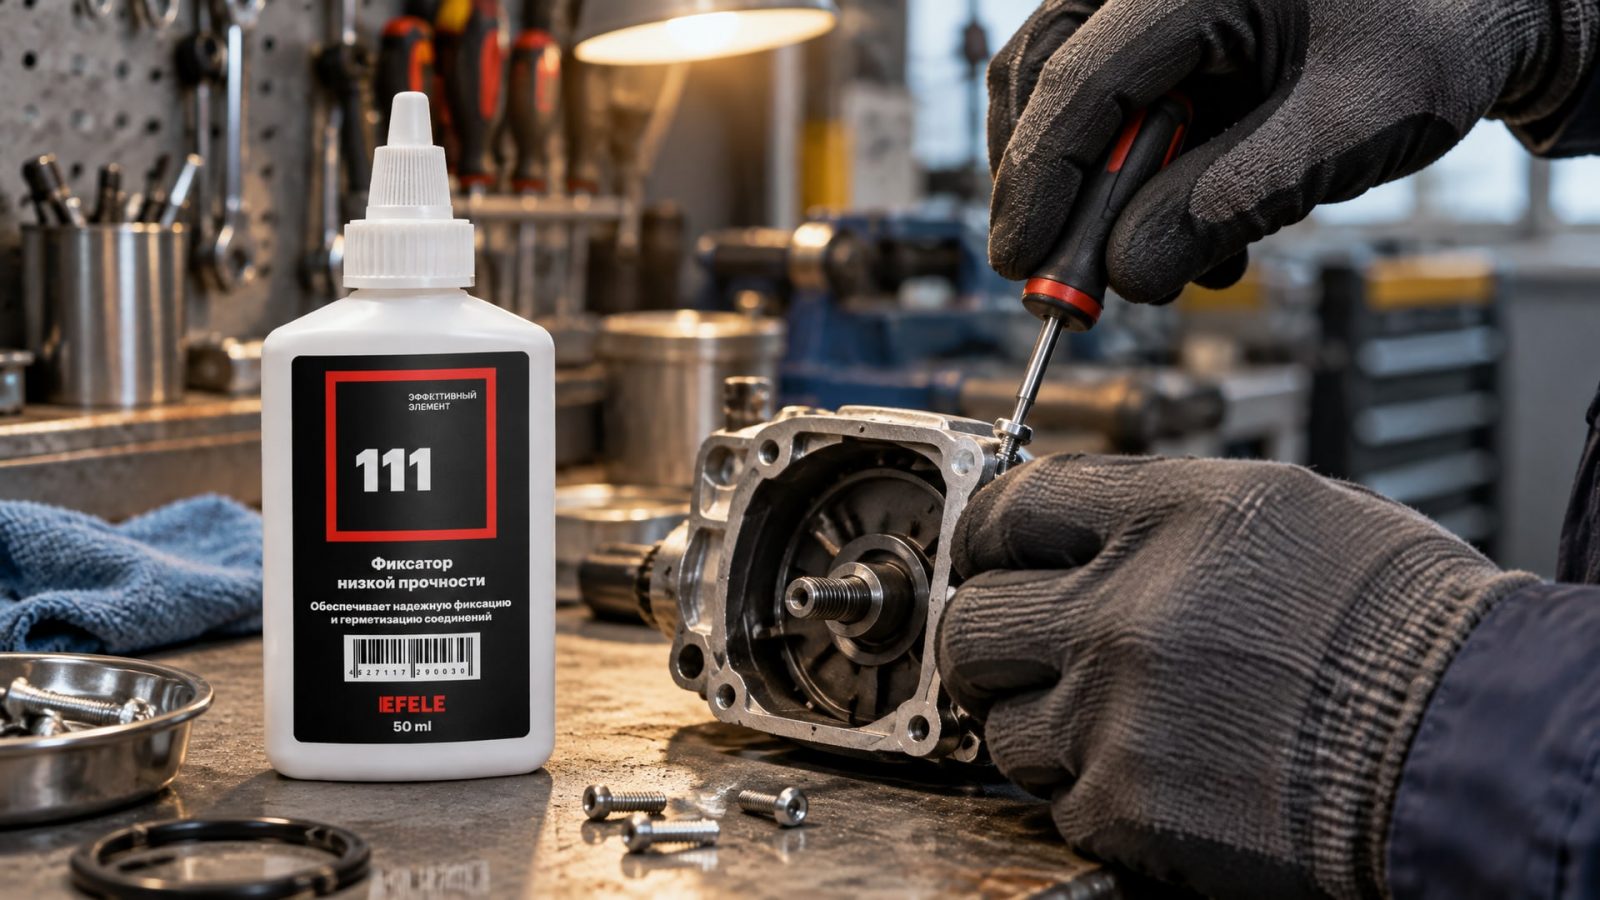
Выбор зависит от размера резьбы, условий применения и требуемой прочности соединения.
Низкая прочность (обычно для резьбы M2–M6):
Быстрое отверждение.
Легко разбирается вручную или простым инструментом.
Используется для регулярно разбираемых соединений, которые требуют простого крепления.
Средняя прочность (M6–M20):
Оптимальный выбор для большинства промышленных применений.
Достаточная фиксация от саморазвинчивания, но возможна разборка при необходимости.
Универсальна по условиям применения.
Высокая прочность (M20 и выше, высокие нагрузки):
Прочное, долговечное соединение.
Требует специального инструмента для разборки (часто демонтаж нежелателен).
Применяется в критичных узлах с высокой вибрацией и перегрузками.
Распространенная ошибка: выбрать "максимально мощный" состав для любого крепежа "на всякий случай". Это приводит к затруднениям при обслуживании, может повредить резьбу при разборке, и часто просто избыточно. На оборудовании, которое нужно разбирать для ремонта, высокопрочный фиксатор создает больше проблем, чем решает.
Вторая ошибка - выбор по бренду, а не по техническим характеристикам. Все производители выпускают фиксаторы разных классов; важно сверять не название, а класс прочности (обычно указан на этикетке: Medium, Low, High) и вязкость.
Для регулярно разбираемых резьбовых соединений, например в оборудовании, где требуется регулярное обслуживание, подойдет анаэробный фиксатор резьбы низкой прочности EFELE 111. Такой состав обеспечит достаточную фиксацию от самоотвинчивания во время работы, но при необходимости ремонта соединение разбирается без проблем - инструментом, который есть на любом рабочем месте.
Ошибка № 7: Нарушение времени отверждения
Одна из самых практических и дорогостоящих ошибок: попытка использовать соединение до того, как состав полностью отвердел.
Фиксатор держит уже через несколько минут - достаточно, чтобы его нельзя было легко разобрать вручную. Но полная прочность достигается за 24 часа.
Если соединение поставить под нагрузку, вибрацию или температуру до полного отверждения:
Состав остается частично пластичным и постепенно вытекает из зазора.
Соединение ослабляется, начинает люфтить, может развинтиться.
Герметичность теряется (актуально для герметиков на трубопроводах).
Система выходит из строя, требуется переделка.
Правильный алгоритм:
Собрать соединение и дать ему полежать минимум 10-15 минут при комнатной температуре, чтобы возникла первоначальная прочность.
Если возможно проверить рукой - хорошо, соединение должно быть плотным.
Оставить на 24 часа в нормальных условиях перед полной нагрузкой.
Если нужна срочная эксплуатация, нагреть узел: при 120 °C полимеризация завершается примерно за 30 минут.
При низкой температуре воздуха (ниже 10 °C) время отверждения замедляется. В холодной мастерской или на улице зимой процесс может растянуться на 48 часов. Это нужно учитывать при планировании работ.
Ускорители или праймеры ускоряют только инициирование реакции, но не меняют полное время полимеризации. Так что даже при использовании активатора после сборки нужно дать 3-4 часа "спокойного" времени перед нагрузкой.
Ошибка № 8: Несовместимость с окислителями и кислородом
Специальное предупреждение для работающих с кислородными системами, газовым оборудованием или средами с сильными окислителями: анаэробные составы при контакте с чистым кислородом или иными окислителями требуют отдельной проверки и часто непригодны в таких условиях.
Причина: анаэробные полимеры могут взаимодействовать с окислителями, теряя свойства или деградируя. В некоторых случаях возможна даже самовозгораемость при определенных условиях.
Если вы работаете с такими системами:
Обязательно читайте технический лист продукта и ищите информацию о совместимости с кислородом.
При сомнениях консультируйтесь с техподдержкой производителя или поставщика.
Не используйте в кислородных системах до подтверждения совместимости.
Для типовых промышленных применений (крепеж, герметизация трубопроводов с воздухом или инертным газом, оборудование общего назначения) этого ограничения нет. Но для специального оборудования это критичный пункт.
Часто задаваемые вопросы
Почему анаэробный фиксатор не затвердел?
Главные причины: грязная или масляная резьба, влага на поверхности, контакт состава с воздухом (если нанесли в неправильное место) или применение на пассивном металле (нержавейка, алюминий) без активатора. Перепроверьте чистоту деталей, используйте очиститель, при необходимости добавьте активатор и повторите. Время отверждения при холоде (ниже 10 °C) может растянуться на 12-24 часа.
Можно ли наносить анаэробный состав "побольше"?
Нет, избыток не повышает прочность, потому что отверждается только материал в зазоре резьбы. Излишки остаются вязкими (контактируют с воздухом) и могут вытечь, запачкать соседние детали или помешать разборке. Достаточно 2-3 витков резьбы, полностью смоченных составом.
Нужен ли активатор всегда?
Нет, активатор нужен только на пассивных металлах (нержавейка, алюминий, покрытые поверхности), при низкой температуре или если нужно срочно ускорить отверждение. На обычной стали и чугуне фиксатор работает и без активатора, отверждаясь за несколько минут.
Как разобрать соединение, если анаэробный фиксатор слишком крепко держит?
Нагрейте соединение до 60-80 °C (при помощи фена, теплой воды или другого источника). Полимер размягчается, и болт или гайка откручиваются обычным инструментом. Для критичных разборок используйте низкопрочные фиксаторы при первоначальной сборке: они держат достаточно, но разбираются без проблем.
Что делать, если состав попал на соседние детали?
Если состав еще не отвердел (жидкий), сразу протрите тряпкой, смоченной в совместимом растворителе (уточнить в инструкции конкретного продукта). Если уже затвердел, удалите механически или при помощи шпателя. Профилактика: наносить состав аккуратно, избегая контакта дозатора с металлом, и накрывать соседние детали тряпкой при необходимости.
Заключение
Анаэробные фиксаторы и герметики - мощный, проверенный инструмент промышленного производства, но только при соблюдении технологии. Восемь ошибок, описанные в этой статье, встречаются на 90% производств, где применяются такие составы. Большинство проблем со "слабыми" фиксаторами или "протекающими" герметиками на самом деле вызваны именно этими ошибками, а не браком продукта.
Главное правило: чистая, сухая поверхность; правильная зона нанесения; достаточное время отверждения; активатор на пассивных металлах. Если вы решили внедрить анаэробные составы в производстве или уже работаете с ними, проведите аудит текущей процедуры применения: скорее всего, найдете минимум две-три ошибки из описанных. Исправить их просто, а выигрыш в надежности и сроке службы оборудования будет очевиден уже после первых партий.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как бороться с пенообразованием СОЖ при высокоскоростной обработке, чтобы повысить эффективность и продлить срок службы оборудования.
Узнайте, как правильно хранить пищевые смазки H1, чтобы избежать потери свойств, коррозии и микроконтаминации оборудования.
Узнайте, как правильно выполнить переход с масляной СОЖ на водосмешиваемую, чтобы избежать проблем и обеспечить стабильную работу станка.