
Температурный диапазон смазок и совместимость с растворителями антифрикционных покрытий
Совместимость антифрикционного покрытия с базовой смазкой оценивают отдельно для нанесения и для эксплуатации. Растворитель влияет на состояние связующего, пока покрытие жидкое и отверждается; после отверждения проверяют контакт готовой пленки с маслом или пластичной смазкой. Поэтому нельзя автоматически считать подходящим любое сочетание покрытия, растворителя и смазки: важны химический состав связующего и условия работы узла.
Статья поможет инженерам и техническим специалистам разобраться, как выбирать растворитель для распыления антифрикционных покрытий, проверять совместимость MoS₂ с маслом и учитывать температурный диапазон смазок. Закупщики найдут ориентиры, позволяющие сверять характеристики не только по названию наполнителя или классу NLGI, но и по технической документации конкретного материала.
Как устроено антифрикционное покрытие и зачем ему растворитель
Антифрикционное покрытие, или AFC, обычно состоит из связующего, твердого смазочного наполнителя и растворителя.
Связующее удерживает наполнитель на поверхности, твердая фаза снижает трение, а растворитель помогает растворить смолу и нанести жидкий состав. После отверждения растворитель уже не определяет рабочие свойства покрытия напрямую, но его выбор важен на технологическом этапе.
В качестве растворителей в разных системах встречаются вода, спирты, кетоны, эстеры, NMP, толуол, ксилол и их смеси. Для некоторых составов используют смеси спиртов с эфирами или эстерами в соотношении от 10:90 до 50:50 по массе. Это не универсальный рецепт для любого покрытия: состав зависит от связующего, требований к нанесению и подложки. Применение конкретной смеси необходимо сверять с документацией покрытия.
Что проверить перед распылением антифрикционного покрытия
При распылении AFC важны вязкость состава, испаряемость растворителя и стабильность дисперсии. Слишком быстрое или медленное испарение может мешать формированию равномерного слоя, а неподходящий растворитель способен повредить органическое связующее. Поэтому ориентироваться только на удобство распыления недостаточно: химическая совместимость компонентов остается обязательным условием.
Для жидких покрытий могут предусматриваться разные способы нанесения, включая распыление, погружение с центрифугированием и нанесение кистью. Подходящий метод зависит от геометрии детали и требований технологического процесса. При выборе системы для распыления антифрикционных покрытий следует проверять, рассчитано ли покрытие на такой способ и какие условия нанесения указаны изготовителем.
В линейке антифрикционных покрытий MODENGY есть решения с дисульфидом молибдена для нанесения на стальные канаты методом распыления, с различными температурными пределами и способами отверждения. Выбор конкретного покрытия в этом случае связывают не только с наличием MoS₂, но и с требуемым температурным режимом и технологией формирования пленки.
Совместимость растворителей и базовой смазки: две стадии проверки
Вопрос «совместимость растворителей смазка» требует разделить технологическую стадию и эксплуатацию.
Во время нанесения растворитель контактирует с неотвержденным покрытием, поэтому в первую очередь проверяют его воздействие на связующее. Растворители, способные разрушать органические связующие, исключают: поврежденная пленка может не сформироваться должным образом.
После отверждения оценивают уже готовое покрытие и вещества, с которыми оно соприкасается в узле. Для AFC обычно указывается совместимость с минеральными и синтетическими смазками, однако это не отменяет проверки конкретной системы. Состав связующего, условия контакта и рабочая среда могут различаться, поэтому общую характеристику нельзя считать гарантией для любого покрытия.
Кратковременный и длительный контакт
Проверку проводят как минимум для двух ситуаций. Первая - кратковременный контакт при сборке, когда смазка может попасть на покрытие до запуска механизма. Вторая - длительное воздействие в эксплуатации, когда покрытие контактирует с маслом или пластичной смазкой при рабочей температуре и возможном присутствии влаги.
Для инженерной оценки удобно зафиксировать в спецификации покрытия и смазки:
тип связующего и способ отверждения покрытия;
вид базовой смазки или масла, с которым оно будет контактировать;
наличие воды и других рабочих сред;
температуру и продолжительность контакта;
способ нанесения покрытия и состояние поверхности перед сборкой.
Такой перечень не заменяет испытаний, если их требуют условия проекта, но помогает не смешивать свойства растворителя и отвержденной пленки. В частности, растворитель, использованный при нанесении, сам по себе не дает ответа о совместимости покрытия с базовым маслом в эксплуатации.
Важно также различать AFC с MoS₂ и пластичную смазку или масло, в которые добавлен этот наполнитель. В первом случае частицы MoS₂ закреплены в связующем, во втором они входят в состав смазочного материала. Поэтому фраза «MoS₂ совместимость с маслом» не описывает автоматически свойства всех покрытий и смазок на основе дисульфида молибдена.
Дисульфид молибдена: нанесение, масло и влажная среда
Дисульфид молибдена используют как твердый смазочный компонент в покрытиях и смазках.
В AFC его связывают со смолами и другими носителями, формируя покрытие на поверхности детали. При этом сухая пленка MoS₂ не равнозначна пластичной смазке с MoS₂ или маслу с тем же наполнителем: у этих материалов различаются способ нанесения, структура и условия применения.
Для оценки «MoS₂ совместимость с маслом» нужно учитывать не только твердый смазочный компонент, но и связующее готового покрытия. После отверждения AFC обычно химически стабильно и может контактировать с минеральными и синтетическими смазками. Однако это общее свойство не означает совместимость с любым маслом при любых условиях. Для конкретного узла проверяют документацию покрытия и смазки, а при необходимости - поведение пары материалов в фактическом режиме работы.
Вода и эффективность MoS₂
Рабочая среда влияет на трибологическое поведение дисульфида молибдена. В присутствии воды его эффективность может снижаться, а трение может быть заметно выше, чем в сухих условиях. MoS₂ особенно полезен в сухих и вакуумных режимах; если узел работает во влажной среде, следует оценивать, подходит ли такая система для требуемого ресурса и условий эксплуатации.
При выборе покрытия для влажного или загрязненного участка нельзя ограничиваться проверкой «есть ли в составе MoS₂». Имеют значение связующее, вся формула покрытия и воздействие среды на контактирующие поверхности. Если требуется работа в более сложной атмосфере, рассматривают гибридные системы и проверяют их применимость по технической документации.
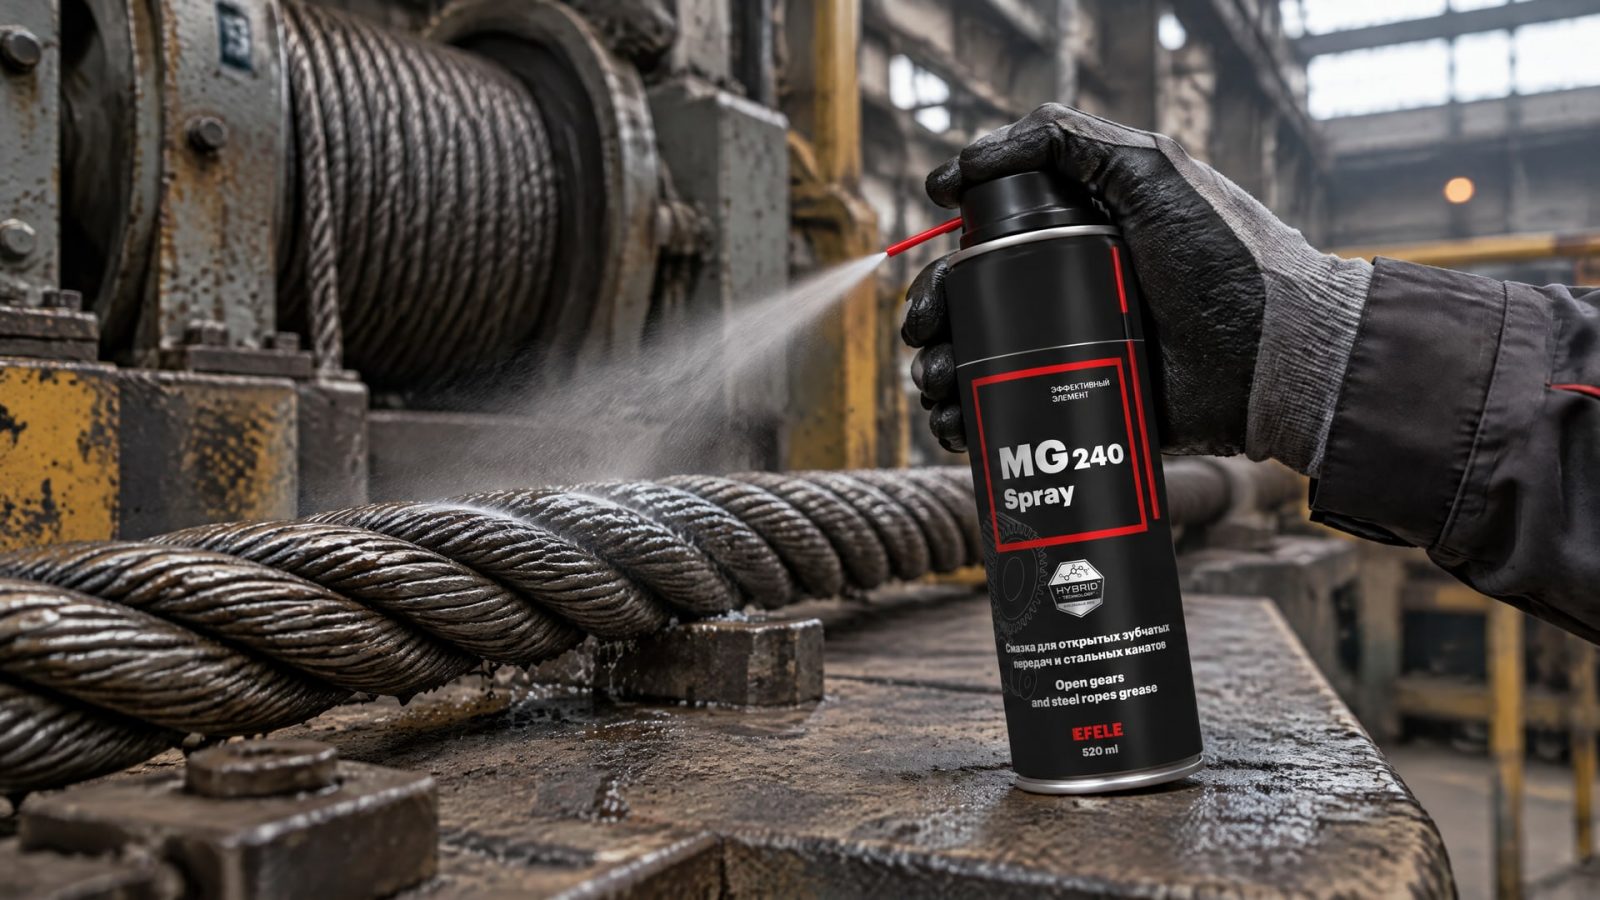
Похожее разделение важно и для стальных канатов. При вымывании смазочного материала, фреттинге между проволоками и холодном пуске проблема связана не только с наличием твердого наполнителя, но и с удержанием смазки на поверхности. Для таких задач EFELE MG-240 Spray применяют как адгезивную смазку-спрей с дисульфидом молибдена и графитом, предназначенную для смазывания и защиты стальных канатов в широком температурном диапазоне. Это именно смазка-спрей, а не сухое антифрикционное покрытие.
Температурный диапазон смазки: почему NLGI недостаточно
Температурный диапазон смазки нельзя надежно определить по одному слову в названии или по наличию графита, меди либо MoS₂.
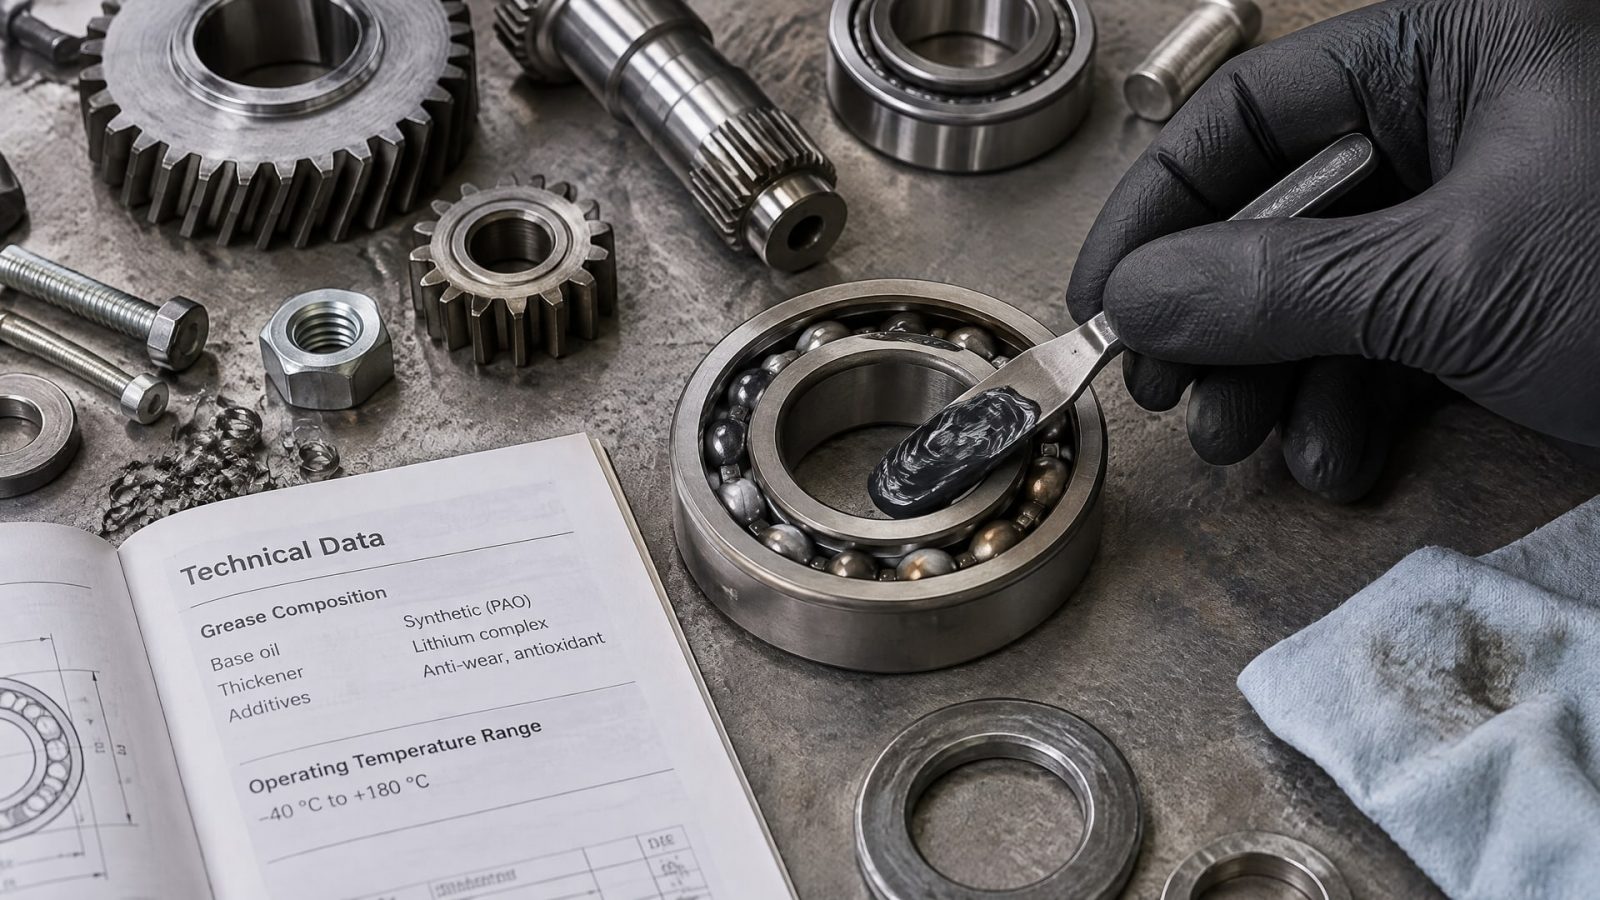
Его задают базовое масло, загуститель, присадки, консистенция NLGI и конструкция узла. Поэтому для выбора сверяются с технической документацией конкретного продукта, а затем учитывают режим нагрузки, частоту перемещения и температуру в зоне контакта.
NLGI обозначает класс консистенции пластичной смазки, а не ее температурную стойкость. Например, многие автомобильные пластичные смазки класса NLGI 2 рассчитаны на работу как минимум до -40 °C. При этом требования типовых спецификаций для ступичных подшипников предполагают температурный диапазон от -40 °C до 160 °C. Эти значения относятся к указанным категориям и условиям, а не ко всем смазкам класса NLGI 2.
Для промышленных пластичных смазок встречаются диапазоны примерно от -30 °C до +120 °C или +130 °C, в зависимости от формулы и консистенции. В качестве отдельного ориентира для универсального применения приводится диапазон от -30 °C до +110 °C. Ни один из этих интервалов нельзя переносить на конкретный продукт без проверки его технических характеристик.
Графитовая и медная смазка: температурный диапазон
Запросы о том, какой температурный диапазон у графитовой смазки или медной смазки, нельзя корректно закрыть одним числом. Графит или медь сами по себе не определяют нижний и верхний пределы работы. На них влияют базовое масло, загуститель и присадки, а также условия применения и конструкция узла.
Поэтому для графитовой смазки и для медной смазки проверяют техническую документацию конкретного продукта. Тот же подход нужен, если в описании указана графитная смазка: сходное название не гарантирует одинаковый состав или одинаковый температурный диапазон. Класс NLGI полезен для оценки консистенции, но не заменяет диапазон рабочих температур.
При сопоставлении покрытия со смазкой проверяют не только температурные пределы каждого материала по отдельности, но и возможность их совместной работы в узле. Смазка может оставаться пригодной по температуре, а покрытие при этом требовать отдельной оценки из-за влаги, длительного контакта или особенностей связующего.
Как организовать проверку совместимости на производстве
Практическая проверка начинается с технологической документации.
Для покрытия выясняют тип связующего, состав растворительной или водной системы, предусмотренный способ нанесения и условия отверждения. Для базовой смазки уточняют вид материала и заявленный температурный диапазон. Если информации о совместном применении нет, не следует считать совместимость подтвержденной только потому, что оба продукта содержат один и тот же твердый наполнитель.
Затем сопоставляют два периода контакта: нанесение и отверждение покрытия, а также эксплуатацию собранного узла. На первом этапе важно исключить растворители, разрушающие связующее. На втором оценивают влияние масла или пластичной смазки, влажности и температуры на готовую пленку. Если узел испытывает переменные условия, их также учитывают при проверке.
Краткий порядок действий
Уточнить, для какой поверхности и технологии нанесения предназначено покрытие.
Проверить допустимые растворители и способ отверждения по документации AFC.
Установить, какая базовая смазка или масло будут контактировать с покрытием.
Сверить температурные пределы смазки по ее технической документации, не выводя их из класса NLGI или наполнителя.
Оценить кратковременный контакт при сборке и длительное воздействие в эксплуатации.
Отдельно учесть воду: во влажной среде поведение MoS₂ может ухудшаться.
Такой порядок позволяет избежать типичной ошибки: считать, что подходящий для нанесения растворитель автоматически гарантирует совместимость покрытия со смазкой. Это разные вопросы, и для каждого нужны свои данные. Если техническая документация не описывает сочетание материалов, решение принимают после проверки на конкретной системе, а не по общему названию покрытия или смазки.
Часто задаваемые вопросы
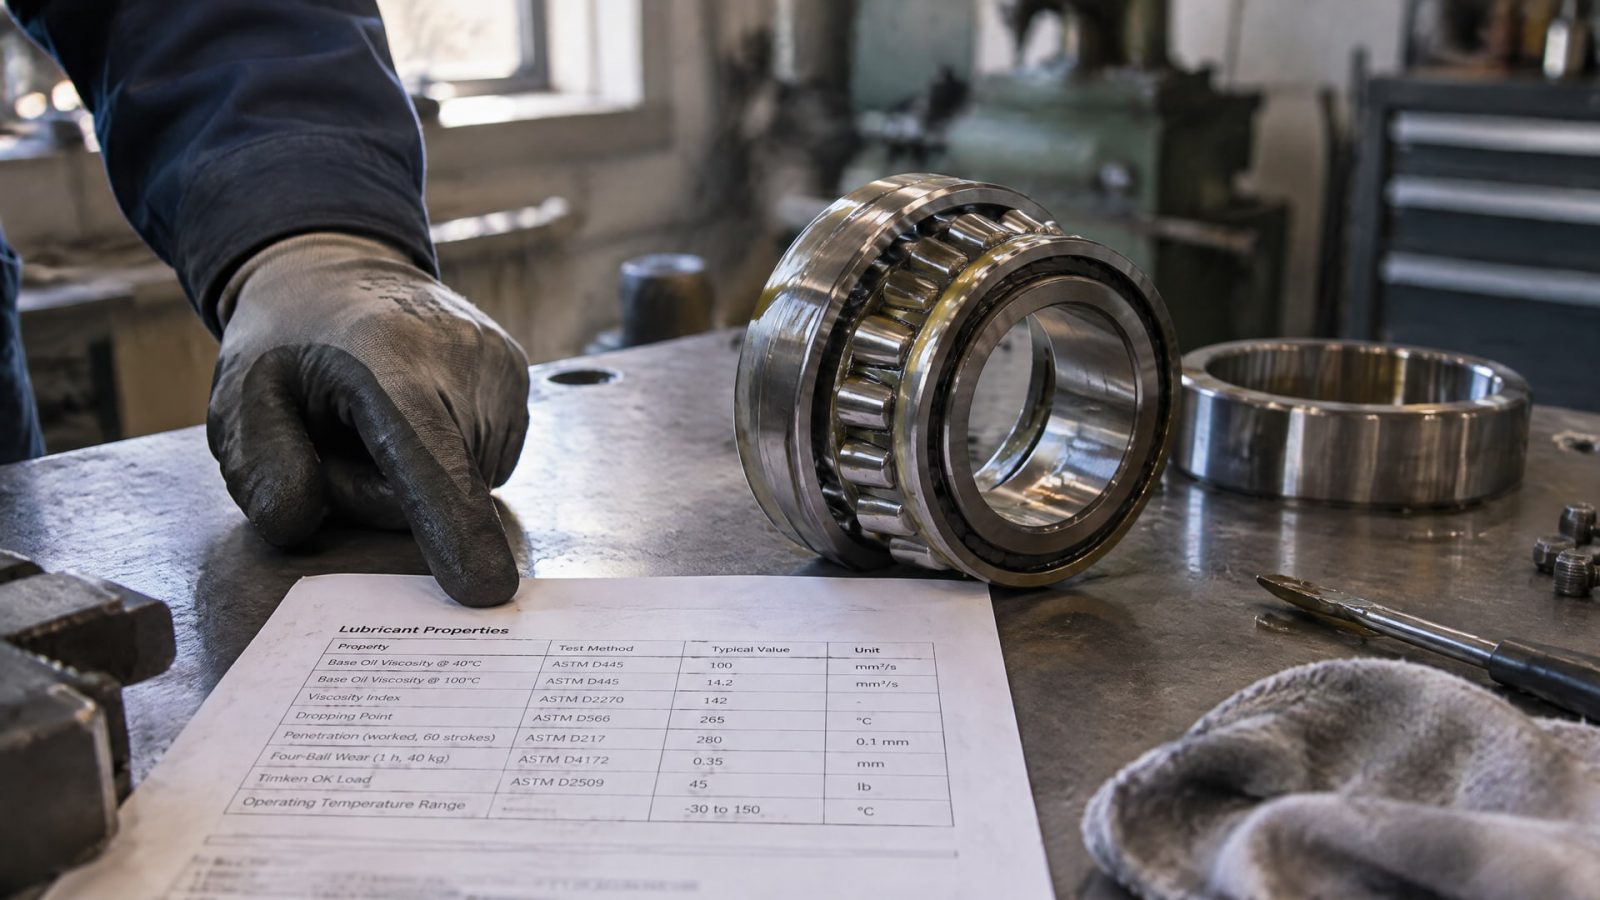
Как определить температурный диапазон смазки?
Сверьтесь с технической документацией конкретной смазки. На диапазон влияют базовое масло, загуститель, присадки, консистенция NLGI и условия работы узла. Класс NLGI описывает консистенцию, но не заменяет температурные характеристики. Значения для другой смазки с таким же классом или наполнителем переносить нельзя.
Какой температурный диапазон у графитовой смазки?
Одного диапазона для всех графитовых смазок нет. Рабочие пределы зависят не только от графита, но и от базового масла, загустителя и присадок. Для выбора конкретного материала нужны его технические характеристики и условия применения. Название «графитовая» или «графитная» само по себе температурную стойкость не определяет.
Можно ли определить температурный диапазон медной смазки по наполнителю?
Нет. Медь не задает температурный диапазон готовой пластичной смазки. Пределы определяются всей формулой и зависят, в частности, от базового масла, загустителя и присадок. Поэтому перед применением проверяют документацию конкретного продукта и сопоставляют указанные значения с режимом работы узла.
Совместимо ли покрытие с MoS₂ с любым маслом?
Нет. Отвержденные антифрикционные покрытия обычно совместимы с минеральными и синтетическими смазками, но результат зависит от конкретного связующего и условий контакта. Кроме того, сухая пленка MoS₂ отличается от пластичной смазки или масла с таким наполнителем. Для узла проверяют документацию выбранных материалов.
Заключение
Температурный диапазон смазок и совместимость с антифрикционными покрытиями требуют раздельной оценки. Растворитель подбирают так, чтобы он не повреждал связующее при нанесении, а после отверждения проверяют контакт покрытия с базовым маслом или пластичной смазкой. Наполнитель MoS₂, графит или медь и класс NLGI не дают достаточных оснований для вывода о температурной стойкости или совместимости.
Следующий шаг для инженера - сверить техническую документацию покрытия и смазки, зафиксировать условия нанесения и эксплуатации, включая температуру и влажность, и проверить оба режима контакта. Если совместная работа материалов не описана, ее следует подтвердить для конкретного узла, а не полагаться на общее название состава.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите методы нанесения смазки с дисульфидом молибдена: аэрозоль, сухое покрытие, автоматическая подача. Сравнение для инженеров.
Смазка с дисульфидом молибдена: как выбрать состав для защиты стальных канатов, чтобы обеспечить надежную работу подъемных систем.
Смазка для агрессивных сред: узнайте о температурной стойкости MoS₂ в вакууме и на воздухе, а также о выборе смазочных материалов.