
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
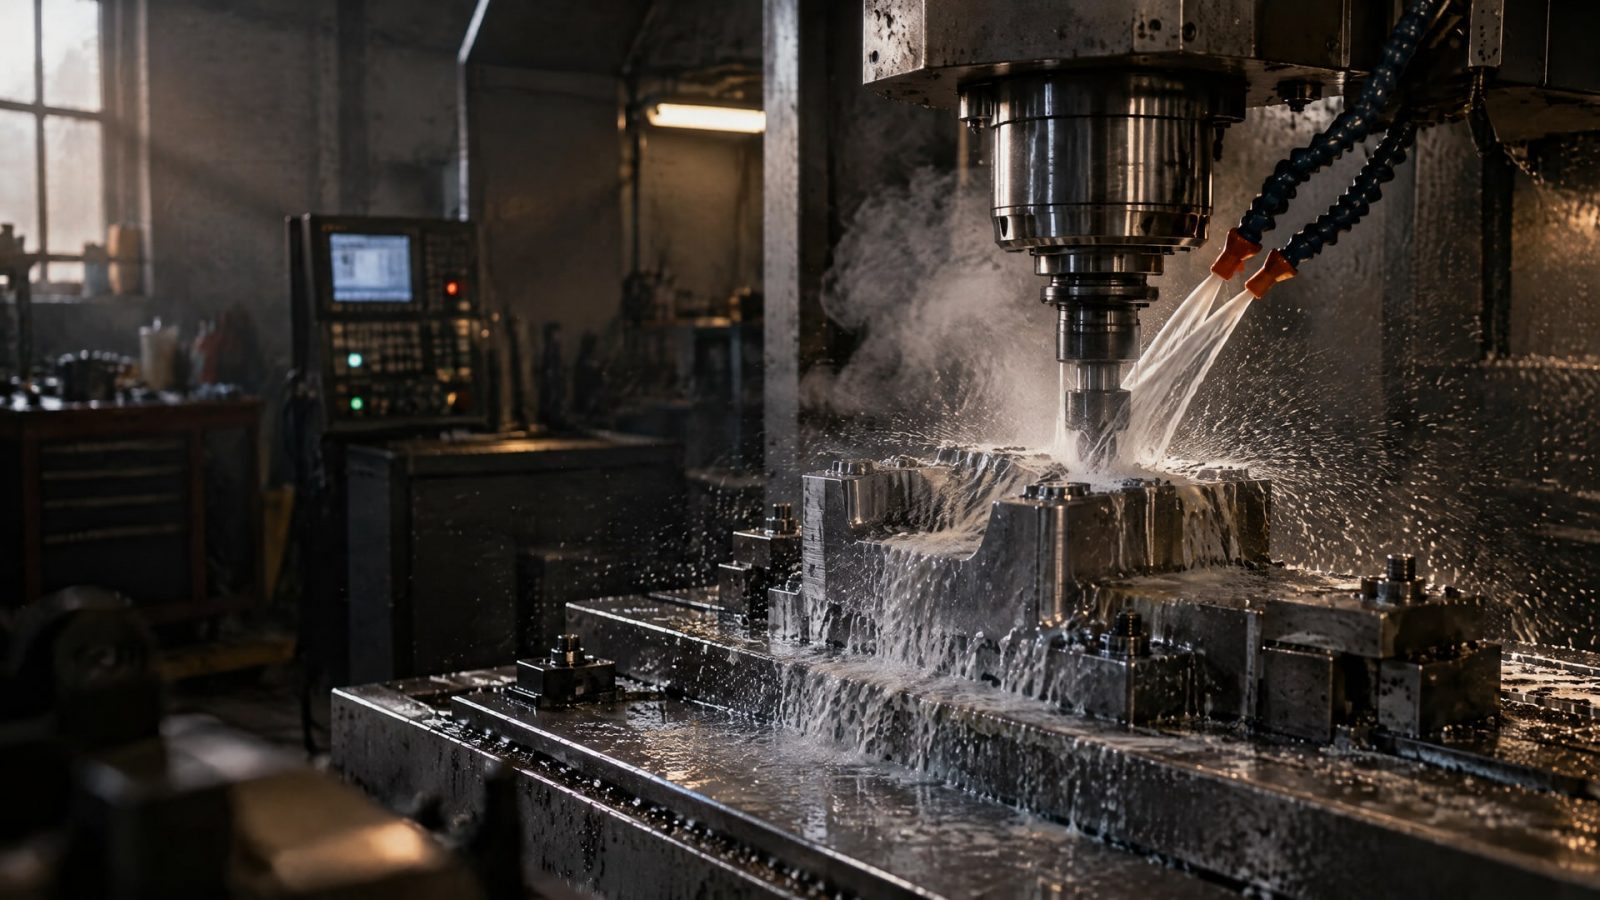
Стойкость инструмента при фрезеровании титана повышают не одним параметром, а сочетанием режима резания, устойчивой траектории и эффективного отвода тепла со стружкой. СОЖ должна непрерывно поступать в зону резания: в производственных рекомендациях для этой операции предпочтение отдают высоконапорной подаче или подаче через инструмент. Сухое фрезерование в таких условиях не рекомендуют.
Статья будет полезна инженерам, технологам и снабженцам, которые подбирают СОЖ для обработки титана и настраивают фрезерование титановых сплавов. Разберем, как организовать подачу жидкости, на какие режимы ориентироваться и какие факторы проверять, если инструмент быстро изнашивается.
Почему стойкость инструмента при фрезеровании титана зависит от отвода тепла
Титановые сплавы плохо отводят тепло.
Поэтому при фрезеровании значительная часть тепловой нагрузки приходится на режущую кромку, а не уходит со стружкой и заготовкой. Если охлаждение недостаточно, кромка быстрее изнашивается, а поверхность детали может пострадать от перегрева.
В рекомендациях по обработке титана отмечен риск образования alpha casing при температуре выше 600 °C. Это поверхностный слой, который может ухудшить эксплуатационные свойства детали. Поэтому задача СОЖ не сводится к тому, чтобы подать жидкость на инструмент: ее нужно доставить именно в зону резания и обеспечить отвод стружки.
Для обработки важны три функции СОЖ:
охлаждение режущей зоны;
снижение трения благодаря смазывающему действию;
вымывание стружки, чтобы она не попадала повторно под кромку.
Если хотя бы одна из этих функций не обеспечена, наличие жидкости само по себе не гарантирует увеличения стойкости. Например, поток может быть нестабильным, не попадать в место контакта инструмента с заготовкой или не уносить стружку из зоны резания. В таком случае перегрев и повторное резание сохраняют нагрузку на кромку.
СОЖ для обработки титана выбирают вместе с технологией подачи. В рекомендациях для этой операции встречаются высоконапорная подача и подача через инструмент. Для систем высокого давления также указывается фильтрация до 20 мкм: это помогает не забивать каналы подачи. Конкретную конфигурацию проверяют с учетом станка, инструмента и требований к технологическому процессу.
Как подобрать СОЖ для обработки титана
Состав для фрезерования титана должен сочетать охлаждающее и смазывающее действие с эффективным удалением стружки.
В практических рекомендациях упоминаются водосмешиваемые масла и полусинтетические составы с высокой смазывающей способностью и EP-добавками. Важны также чистота СОЖ и корректная концентрация, если применяется водосмешиваемый продукт.
Универсальная эмульсия не всегда решает задачу. Если смазывающей способности недостаточно, нагрузка на контактирующие поверхности инструмента и заготовки возрастает. Если система загрязнена посторонними маслами или подает жидкость нестабильно, фактический результат может отличаться от ожидаемого даже при подходящем составе.
Выбор делают не только по типу жидкости. Сначала уточняют, поддерживает ли система станка нужный способ подачи и подходит ли выбранная СОЖ к этому оборудованию. Затем оценивают, достигает ли поток зоны резания, справляется ли он с выносом стружки и сохраняется ли его подача на протяжении операции. Если для процесса рассматривают масляный состав, его назначение и совместимость с системой сверяют с технической документацией.
Тип: масляная СОЖ - EFELE CF-632.
Не стоит переносить характеристики одного типа СОЖ на другой или выбирать продукт только по названию. Для технолога важны назначение состава, способ подачи и условия конкретной операции. Для закупщика - возможность сверить эти параметры с документацией продукта и требованиями участка до заказа.
Как подавать СОЖ в зону резания
При фрезеровании титана жидкость должна поступать непосредственно к режущей кромке.
Среди предпочтительных решений называют высоконапорную подачу и подачу через инструмент. Если конструкция инструмента и станка позволяет направить поток изнутри, этот способ рекомендуют задействовать при любой возможности.
В отдельных рекомендациях для подачи СОЖ под высоким давлением указан диапазон 70-150 бар. В тех же материалах приводится оценка стойкости в 2,5-4 раза выше по сравнению с обычной подачей. Это не гарантированный результат для любой операции, а ориентир из практических рекомендаций: эффект зависит от инструмента, режимов, оборудования и организации потока.
Важны не только давление, но и объем, стабильность подачи и точное направление струи. Высокое давление без достаточного потока или с неподходящим направлением не обеспечивает нужного охлаждения и удаления стружки. Поэтому при настройке проверяют, достигает ли СОЖ зоны контакта и не перекрывается ли ее путь стружкой.
Если давление подачи недостаточно, в одном из руководств предлагается снизить скорость резания на 20-30%. Это не заменяет настройку системы охлаждения, но может уменьшить тепловую нагрузку. Для систем высокого давления отдельно учитывают фильтрацию: в рекомендациях указан размер фильтрации не более 20 мкм, чтобы снизить риск засорения каналов.
При оценке подачи полезно наблюдать за процессом, а не ограничиваться показаниями системы. Стружка должна покидать зону резания, а поток - оставаться постоянным. Если стружка возвращается под инструмент или струя не достигает точки резания, необходимо пересмотреть направление подачи, режим или траекторию.
Фрезерование титана: режимы и траектория
Режимы фрезерования титана выбирают по сплаву, виду операции и конструкции инструмента.
Для твердосплавного фрезерования приводится типичный диапазон скорости резания 45-100 м/мин. Это широкий ориентир, который не заменяет рекомендаций изготовителя инструмента и пробной настройки на конкретном станке.
Для чернового торцевого фрезерования твердосплавным инструментом при прочности материала Rm не выше 1000 МПа в одном руководстве указаны скорость 24-37 м/мин, подача 0,10-0,15 мм на зуб и глубина 1,5-5 мм. Боковой захват в этом примере ограничен 0,6 диаметра фрезы. Эти значения относятся к конкретному примеру обработки, а не ко всем титановых сплавам и инструментам.
Для фрез с PVD-покрытием, предназначенных для высокопроизводительного фрезерования с малой подачей, приводятся скорость 30-60 м/мин, глубина 0,1-1,0 мм и подача 0,1-1,5 мм на зуб в зависимости от геометрии пластины. При врезном фрезеровании инструментом диаметром 6-20 мм в руководстве предлагается ориентировать осевую глубину и шаг примерно на уровне четверти диаметра фрезы.
Наряду с режимами важна траектория. Постоянное врезание, трохоидальное фрезерование и стратегии утонения стружки помогают уменьшать ударные нагрузки на входе и выходе инструмента. Уменьшение радиального врезания и стабильная траектория также снижают тепловую нагрузку, особенно если система охлаждения не обеспечивает достаточный поток.
Скорость резания не стоит повышать только ради сокращения цикла. Для титана рекомендации делают акцент на сдержанной скорости, устойчивой работе инструмента и сочетании параметров резания с эффективным охлаждением. Начинать настройку следует с режимов, предложенных изготовителем инструмента для конкретного сплава и операции.
Как снизить износ режущей кромки и контролировать процесс
СОЖ не компенсирует неподходящую геометрию инструмента, нестабильность станка или неверную траекторию.
На стойкость также влияют радиус при вершине и округление режущей кромки: более крупный радиус распределяет нагрузку и может снижать локальный износ. Подбор геометрии согласуют с режимом обработки и требованиями к поверхности детали.
Если охлаждение ограничено, уменьшение скорости резания и радиального врезания снижает тепловую нагрузку. В то же время изменение одного параметра без проверки остальных может не дать ожидаемого результата. Например, СОЖ может поступать в зону резания, но стружка будет оставаться в контакте с инструментом и проходить через зону повторно.
Для поиска причины быстрого износа проверяют процесс по нескольким направлениям:
попадает ли СОЖ непосредственно в зону резания;
сохраняется ли постоянство и достаточный объем потока;
удаляется ли стружка без повторного попадания под инструмент;
соответствует ли скорость резания выбранному сплаву и инструменту;
остается ли траектория стабильной, без резких ударных нагрузок;
не ограничивает ли система подачи поток загрязнением или засорением каналов.
Сравнивать результаты настройки лучше при изменении параметров по одному: так проще понять, что именно повлияло на стойкость. Если одновременно изменить подачу СОЖ, скорость и траекторию, определить причину улучшения или ухудшения будет сложнее. Для производственного участка полезно фиксировать использованные режимы и фактический износ инструмента, чтобы повторять удачные настройки на аналогичных операциях.
Часто задаваемые вопросы
Можно ли фрезеровать титан без СОЖ?
В производственных рекомендациях сухое фрезерование титана не считается предпочтительным вариантом. Из-за плохого отвода тепла важны охлаждение режущей кромки и удаление стружки. Для операции рекомендуют подачу СОЖ через инструмент, высоконапорное охлаждение или другой способ, который доставляет стабильный поток непосредственно в зону резания.
Какая СОЖ нужна для обработки титана?
Состав должен обеспечивать охлаждение, смазывание и вынос стружки. В рекомендациях упоминаются водосмешиваемые масла и полусинтетические составы с высокой смазывающей способностью и EP-добавками. Выбор зависит от системы подачи и конкретной операции; также учитывают чистоту СОЖ и корректную концентрацию для водосмешиваемого состава.
Достаточно ли высокого давления, чтобы увеличить стойкость инструмента?
Нет. Давление важно, но результат зависит также от объема и стабильности потока, его направления и удаления стружки. В отдельных рекомендациях для высоконапорной подачи указан диапазон 70-150 бар, однако эти значения не гарантируют одинакового эффекта на всех станках и операциях. Нужно проверять подачу в зоне резания.
Какие режимы выбрать для фрезерования титана?
Режим зависит от сплава, инструмента и вида операции. Для твердосплавного фрезерования приводится ориентир 45-100 м/мин, а для конкретного примера черновой обработки указаны 24-37 м/мин и подача 0,10-0,15 мм на зуб. Сверьте параметры с рекомендациями изготовителя инструмента и настройте их под оборудование.
Заключение
Максимальная стойкость инструмента при фрезеровании титана зависит от совместной настройки режущего инструмента, режимов, траектории и подачи СОЖ. В первую очередь обеспечьте стабильный поток в зону резания и эффективный вынос стружки, затем подбирайте скорость и радиальное врезание с учетом сплава и рекомендаций изготовителя инструмента.
Следующий шаг для технолога - проверить способ подачи СОЖ, фильтрацию и удаление стружки на конкретном станке, а затем зафиксировать режимы и оценить износ инструмента. Для закупщика практичная отправная точка - сверить назначение выбранной СОЖ и совместимость с системой подачи по технической документации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить адгезию герметика к краске, когда можно наносить анаэробные составы на окрашенные детали и как проверить совместимость.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, выбрав правильную жидкость и контролируя ее состояние.
Смазка для мясорубки с допуском NSF H1: как выбрать, нанести и проверить документацию.