
Как заменить импортное антифрикционное покрытие в авиастроении
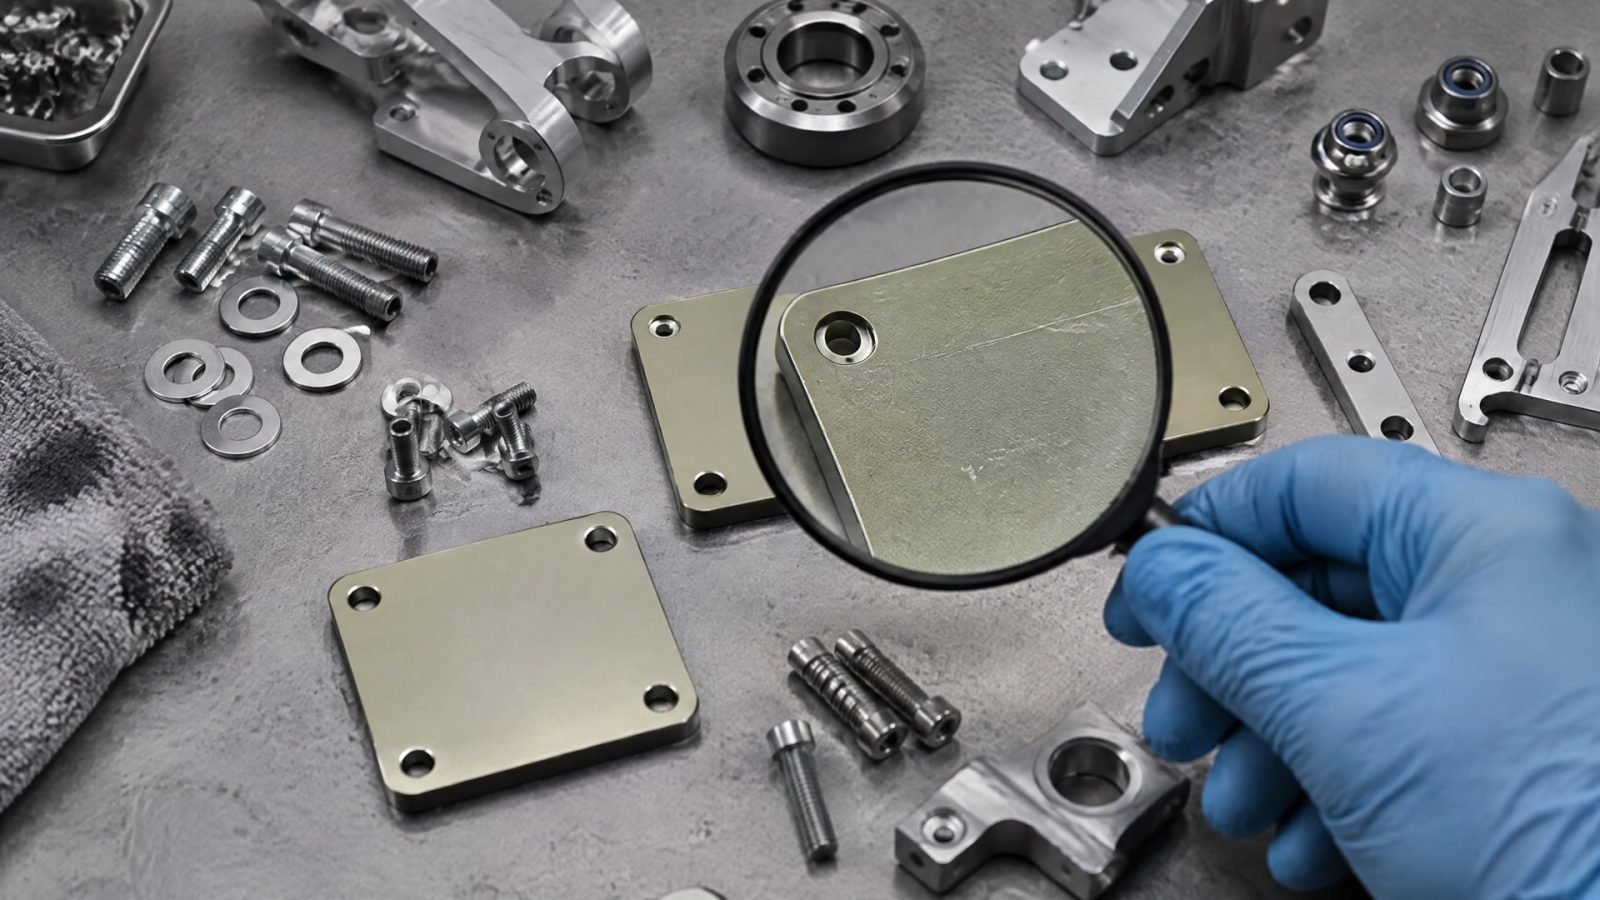
Замену импортного антифрикционного покрытия в авиационном узле подбирают не по сходству названий или химической основы, а по подтвержденным рабочим характеристикам. Нужно сопоставить трение, износостойкость, толщину и адгезию покрытия, а затем проверить его стойкость к топливам, маслам и термоциклам. Без авиационных испытаний одного описания материала недостаточно.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые оценивают отечественные покрытия для авиации. Разберем, какие параметры сравнивать, что проверять по ГОСТ 9.302-88 и какие данные запросить у поставщика до согласования замены.
Чем различаются антифрикционные покрытия
Антифрикционное покрытие выбирают по сочетанию свойств, а не по одному показателю.
PTFE-покрытия применяют, когда требуется низкое трение. Для повышения долговечности фторполимеры могут сочетать с плазменным, керамическим или карбидным усилением. Отдельно рассматривают твердые смазочные, эпоксидные и композиционные системы.
Поэтому вопрос «чем заменить импортное покрытие» сначала нужно перевести в технические требования к узлу. Важно определить, работает ли он при сухом трении или периодическом смазывании, какие нагрузки испытывает и с какими средами контактирует. Один и тот же класс покрытия не гарантирует одинакового поведения в разных режимах.
Сравнение только по химической основе также не дает достаточных оснований для замены. Даже у материалов близкого состава могут различаться адгезия, пористость и износ при рабочих нагрузках. Для авиационного применения дополнительно оценивают устойчивость к топливам, маслам и температурным циклам.
Перед подбором покрытия зафиксируйте исходные условия эксплуатации и допустимые изменения конструкции. Это поможет определить, какие характеристики должны быть подтверждены испытаниями, а какие можно проверять при контроле готового слоя. Если данных по исходному покрытию недостаточно, требования следует формировать от функции детали и условий ее работы, а не пытаться восстановить рецептуру материала.
Как сравнивать российские аналоги антифрикционных покрытий
Для замены импортного материала составьте перечень параметров, которые можно измерить и сопоставить.
В него входят толщина слоя, адгезия, пористость, шероховатость основы, трение и износостойкость. Учитывайте также стойкость покрытия к эксплуатационным средам и температурным циклам.
В открытых материалах по антифрикционным покрытиям приведены контрольные ориентиры: толщина от 15 до 40 мкм, адгезия не ниже 4 баллов по пятибалльной шкале, пористость от 5 до 10 пор на см² и шероховатость основы Ra от 0,4 до 0,8 мкм. Эти значения не следует автоматически считать требованиями для любого авиационного узла. Их нужно сверить с конструкторской документацией и условиями конкретного применения.
| Параметр | Что проверять при замене |
|---|---|
| Толщина | Соответствие допустимому диапазону для детали и технологии нанесения |
| Адгезия | Сцепление покрытия с подготовленной подложкой |
| Пористость | Количество пор на единицу площади |
| Шероховатость основы | Состояние поверхности до нанесения |
| Трение и износ | Сохранение рабочих свойств в заданном режиме |
| Стойкость к средам | Поведение при контакте с топливами и маслами |
Требования к покрытию и результаты проверки нужно рассматривать вместе. Например, нужная толщина сама по себе не подтверждает ресурс, если покрытие теряет адгезию при термоциклировании или воздействии рабочих жидкостей. Поэтому для отечественного покрытия важно запрашивать не рекламное описание, а протоколы испытаний по параметрам, относящимся к конкретному узлу.
Какие испытания нужны для авиационного применения
Низкого трения недостаточно, чтобы признать покрытие подходящим для авиации.
Нужно подтвердить адгезию и износостойкость, а также стойкость к топливам, маслам и термоциклам. Для узлов, работающих при периодическом смазывании или в условиях сухого трения, проверяют сохранение свойств в соответствующем режиме.
В авиационных применениях могут потребоваться длительная работа на центрифуге, термоциклирование и воздействие топлива и масла. Набор испытаний определяют по назначению детали и условиям ее эксплуатации. Результаты лабораторной проверки должны быть связаны с режимами, в которых покрытие будет работать в изделии.
Для контроля готового покрытия после нанесения применяют ГОСТ 9.302-88. В рамках описанных стандартом методов проверяют толщину, пористость, адгезию и дефекты неорганических неметаллических покрытий. Эти данные дополняют авиационные испытания, но не заменяют их.
Не стоит считать близкую химию материала подтверждением взаимозаменяемости. Совпадение базового полимера или наличие керамического усиления не доказывает одинаковую износостойкость и поведение в авиационных средах. Решение о замене принимают по совокупности результатов испытаний и контролю покрытия на детали.
Какие стандарты учитывать при оценке покрытия
ГОСТ 9.302-88 относится к контролю покрытий после нанесения.
Он помогает оценить толщину, пористость, адгезию и дефекты, но сам по себе не подтверждает пригодность материала для всех авиационных режимов. Поэтому ссылки на этот стандарт недостаточно без протоколов испытаний, относящихся к конкретному узлу.
ГОСТ 26802-86 упоминается применительно к антифрикционным порошковым материалам на основе железа и сопоставляется с ISO 5755/1. Для материалов на основе меди приводится ГОСТ 26719-85. Эти стандарты относятся к соответствующим материалам, поэтому их не следует выдавать за универсальные требования к любому антифрикционному покрытию.
ISO 15741:2016 устанавливает требования к эпоксидным антифрикционным покрытиям для труб и фитингов. Это не авиационный стандарт, но он служит примером формализованных требований к жидким покрытиям и методам их испытаний. Применимость такого документа к конкретной детали нужно оценивать отдельно.
При проверке документов снабженцу и инженеру важно различать стандарт на материал и методы контроля готового слоя. Ни один из перечисленных документов сам по себе не заменяет подтверждения стойкости к авиационным средам, термоциклам и рабочим нагрузкам. В комплекте данных должны быть понятны объект испытаний, параметры контроля и условия, в которых получены результаты.
Как подготовить поверхность и согласовать технологию нанесения
Результат зависит не только от состава покрытия.
На него влияют подготовка поверхности и режим отверждения, поэтому при замене следует согласовать технологию нанесения вместе с материалом. Изменение только покрытия без проверки процесса может привести к отличию фактических характеристик от заявленных.
Для основы в контрольных ориентирах приводится шероховатость Ra от 0,4 до 0,8 мкм. Этот диапазон необходимо сверить с документацией на деталь и технологией нанесения. До начала работ также фиксируют допустимую толщину слоя: ориентир от 15 до 40 мкм нельзя использовать вместо утвержденных требований к конкретному изделию.
Порядок квалификации замены можно выстроить так:
Определить условия работы узла: тип трения, нагрузки и контактирующие среды.
Уточнить требования к подложке, толщине слоя и допустимым дефектам.
Согласовать подготовку поверхности и режим отверждения покрытия.
Запросить протоколы по адгезии, толщине, пористости и износостойкости.
Провести испытания на стойкость к топливам, маслам и термоциклам, а при необходимости - на центрифуге.
Сопоставить результаты с требованиями конструкторской документации и условиями эксплуатации.
Если изделие связано с сертификацией, оценивать нужно всю систему покрытия и технологию, а не только материал из поставки. Такой подход позволяет проверить воспроизводимость результата на детали и выявить несоответствия до внедрения замены в производство.
Что запросить у поставщика отечественного покрытия
Снабженцу стоит запросить техническое описание материала и протоколы испытаний, относящиеся к его применению.
В документах должны быть данные по толщине, адгезии, пористости и ресурсу в соответствующих режимах. Для авиационной детали дополнительно уточняют результаты проверки на термоциклирование и воздействие топлива и масла.
Инженеру важно проверить, на какой подложке и при какой подготовке поверхности проводили испытания. Также нужно установить, соответствует ли испытанный режим нанесения предлагаемой технологии. Если сведения относятся к другому материалу или процессу, переносить результаты на новую систему без подтверждения нельзя.
Оцените, какие методы контроля будут доступны на производстве после нанесения. ГОСТ 9.302-88 охватывает проверку толщины, пористости, адгезии и дефектов неорганических неметаллических покрытий, но авиационные испытания имеют отдельную задачу - подтвердить работу материала в эксплуатационных условиях. Поэтому в документах должны быть видны и контроль готового слоя, и результаты испытаний на ресурс и стойкость к средам.
До согласования закупки зафиксируйте критерии приемки, технологию подготовки поверхности и перечень требуемых протоколов. Это дает инженеру основу для технического решения, а закупщику - проверяемые условия поставки вместо оценки по общему описанию «антифрикционное покрытие».
Часто задаваемые вопросы
Можно ли заменить импортное покрытие любым материалом на основе PTFE?
Нет. PTFE обеспечивает низкое трение, но этого недостаточно для выбора покрытия в авиационный узел. Нужно подтвердить адгезию, износостойкость, стойкость к топливам и маслам, а также поведение при термоциклировании. Решение принимают по испытаниям и соответствию требованиям конкретной детали.
Какая толщина антифрикционного покрытия подходит для авиации?
В открытых материалах приводится контрольный ориентир от 15 до 40 мкм, но это не универсальное требование для всех авиационных деталей. Допустимую толщину согласуют с документацией на изделие и технологией нанесения. Недобор или превышение заданного значения может повлиять на адгезию и ресурс.
Достаточно ли паспорта материала для согласования замены?
Нет. Нужны данные о системе покрытия и технологии нанесения, а также протоколы контроля толщины, пористости и адгезии. Для авиационного применения проверяют стойкость к топливам, маслам и термоциклам; для отдельных узлов может потребоваться длительная работа на центрифуге.
Подтверждает ли ГОСТ 9.302-88 пригодность покрытия для авиации?
Нет. ГОСТ 9.302-88 используют для контроля ряда характеристик готового неорганического неметаллического покрытия, включая толщину, пористость, адгезию и дефекты. Пригодность для авиационного узла дополнительно подтверждают испытаниями в режимах, связанных с его реальной эксплуатацией.
Заключение
Замена импортного антифрикционного покрытия в авиастроении требует сопоставления функциональных характеристик, проверки технологии нанесения и испытаний в рабочих условиях. Сравнивайте толщину, адгезию, пористость, износостойкость и стойкость к авиационным средам; контроль по ГОСТ 9.302-88 рассматривайте вместе с испытаниями на термоциклирование, воздействие топлива и масла.
Следующий шаг - определить требования к конкретному узлу и запросить у поставщика протоколы по этим параметрам. До включения покрытия в процесс согласуйте состояние подложки, подготовку поверхности, режим отверждения и критерии приемки готового слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать СОЖ для обработки чугуна, чтобы снизить образование масляного тумана и оптимизировать производственный процесс.
Герметизация изношенной резьбы требует правильного подхода: от подготовки поверхности до выбора герметика.
Смазка дверей холодильника с допуском NSF H1 снижает трение, предотвращает примерзание и сохраняет эластичность уплотнения, обеспечивая легкое закрывание.