
Как зафиксировать подшипник на валу без пресса и нагрева
Когда подшипник начинает смещаться на валу или ослабляется в корпусе, обычное решение требует пресса, молотка или нагревания, что не всегда возможно на месте ремонта. Альтернативный способ - применение анаэробных удерживающих составов, которые полимеризуются в зазоре между металлическими деталями и надежно фиксируют соединение без дополнительного оборудования. Однако важно понимать: такой метод работает при небольшом износе посадки. Если посадочное место разбито - одного фиксатора недостаточно, требуется восстановление геометрии вала или корпуса. Эта статья разбирает оба пути: когда подходит клей, когда нужен ремонт посадочного места, и как правильно применить анаэробный состав, чтобы соединение держало долго.
Анаэробные удерживающие составы: когда они работают
Анаэробный фиксатор для подшипника - это жидкий состав, который отверждается только в отсутствии кислорода, то есть в зазоре между металлическими поверхностями вала и втулки.
Он не полимеризуется на открытом воздухе и не требует смешивания компонентов. После нанесения тонкого слоя на одну из деталей (вал или внутреннюю поверхность корпуса) и сборки соединения состав полностью заполняет зазор, герметизируется и начинает затвердевать.
Вязкость анаэробных составов колеблется в диапазоне 400–800 cP, что позволяет им легко проникать в узкие зазоры и равномерно распределяться. Время первичного схватывания без активатора составляет 20–30 минут при 22 °C, полное отверждение достигается примерно за 12 часов. На "пассивных" металлах (нержавеющая сталь, хром) скорость отверждения снижается, поэтому производители рекомендуют дополнительный активатор, ускоряющий процесс до менее чем 5 минут первичного схватывания.
Такие составы предназначены именно для цилиндрических соединений: подшипники на валах, втулки, гильзы, шкивы, шестерни. Это не универсальный клей - он рассчитан на металлические поверхности с контролируемым зазором. Если зазор слишком велик или поверхность загрязнена маслом, адгезия и прочность соединения критически упадут.
Подготовка поверхностей: решающий шаг
Эффективность анаэробного фиксатора во многом зависит от чистоты деталей.
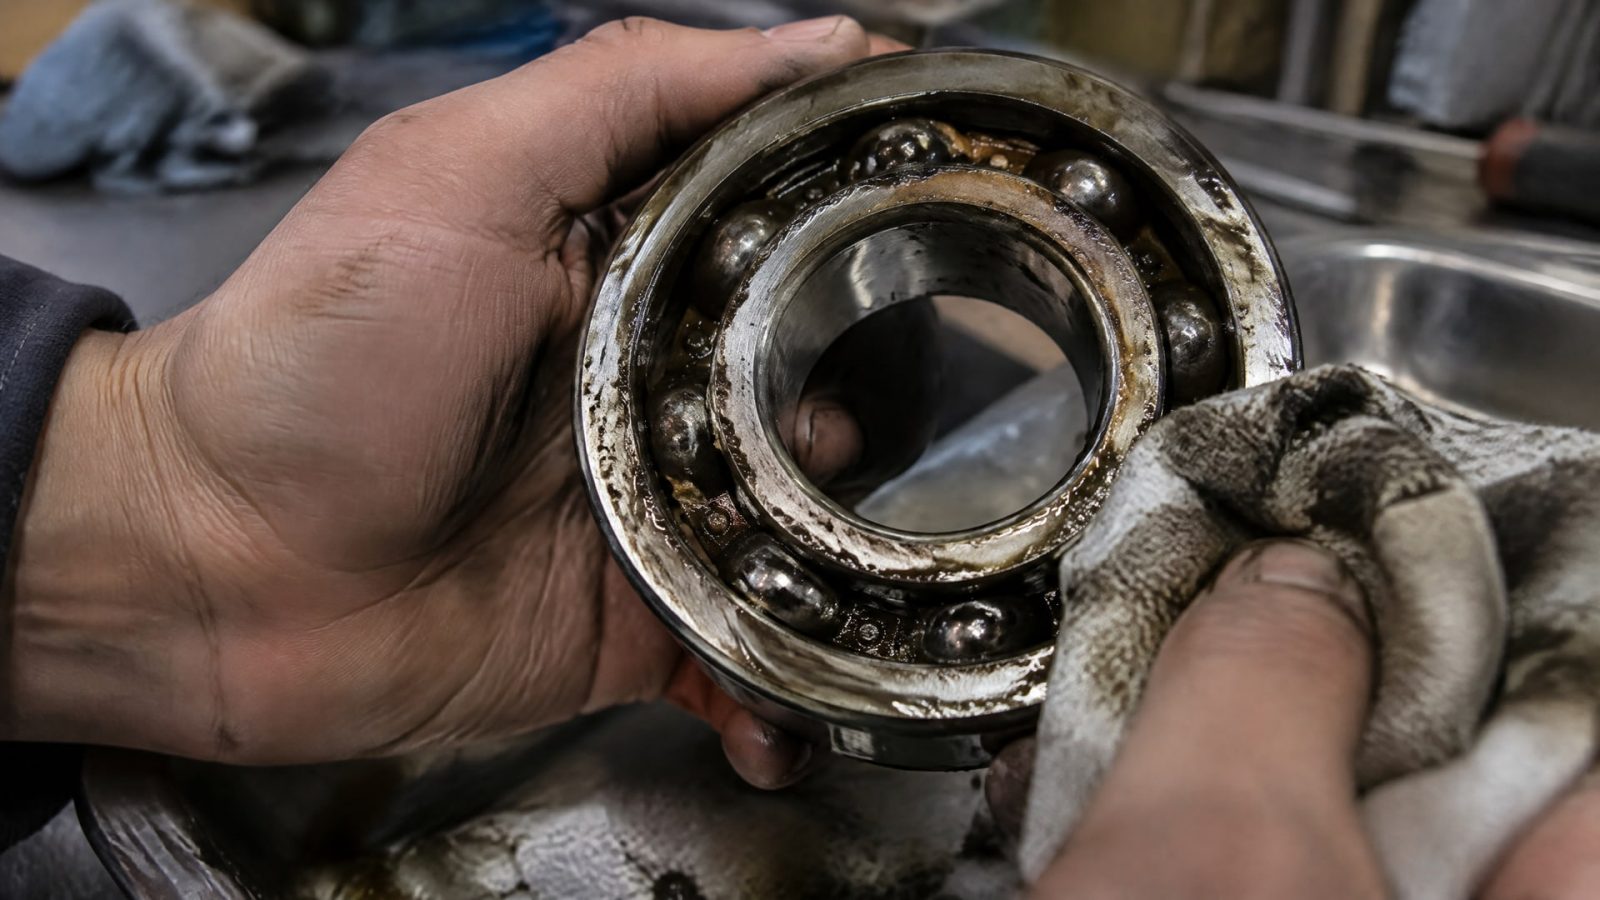
Перед сборкой необходимо полностью удалить масло, смазку, ржавчину и загрязнения с поверхностей вала и внутренней части корпуса или втулки. Если остались следы смазки - даже невидимые невооруженным глазом - состав не заполнит зазор равномерно, и прочность соединения упадет до 50% от номиналя и ниже.
Алгоритм подготовки
Вал и внутреннюю поверхность корпуса протрите мягкой ветошью, смоченной в техническом растворителе (керосин, уайт-спирит).
Дайте поверхностям полностью высохнуть; влага также препятствует отверждению.
При наличии ржавчины или окислений аккуратно удалите их тонкой щеткой или наждачной бумагой с мелким зерном; царапины помогают адгезии.
Не касайтесь очищенных поверхностей руками - кожное сало загрязнит область соединения.
Инструкции производителей прямо указывают: обезжиривание - обязательный шаг, иначе полимеризация замедлится или не произойдет вообще. Экономия на этом этапе - гарантированный отказ соединения.
Нанесение анаэробного состава и сборка
После подготовки поверхностей нанесите достаточное количество фиксатора на одну из деталей.
Если зазор небольшой (до 0,15 мм), тонкого слоя на вал хватает; при зазоре до 0,3 мм некоторые специалисты наносят состав и на вал, и на внутреннюю поверхность корпуса для уверенности в полном заполнении. Избыток не улучшает результат - главное, чтобы весь зазор был заполнен равномерно.
Сразу после нанесения, не откладывая, соберите соединение. Вставьте вал в корпус или наденьте подшипник на вал плавно, без ударов. Если нужен активатор (на неактивных металлах), нанесите его на внешнюю поверхность детали перед сборкой - это ускорит отверждение в зазоре.
При использовании состава высокой вязкости или при сборке узких допусков может потребоваться направляющее усилие - легкое надавливание или медленное вращение. Узел не требует огромного усилия; если деталь не входит свободно, проверьте, правильно ли вы очистили поверхности и достаточно ли нанесли фиксатор.
После сборки оставьте узел неподвижным на время первичного схватывания (20–30 минут без активатора). Полную нагрузку можно прикладывать только после полного отверждения - примерно через 12 часов при комнатной температуре. На холоде процесс замедляется; в неотапливаемом цехе добавьте несколько часов к времени отверждения.
Выбор анаэробного состава по вязкости и назначению
Производители предлагают удерживающие составы разной прочности и вязкости.
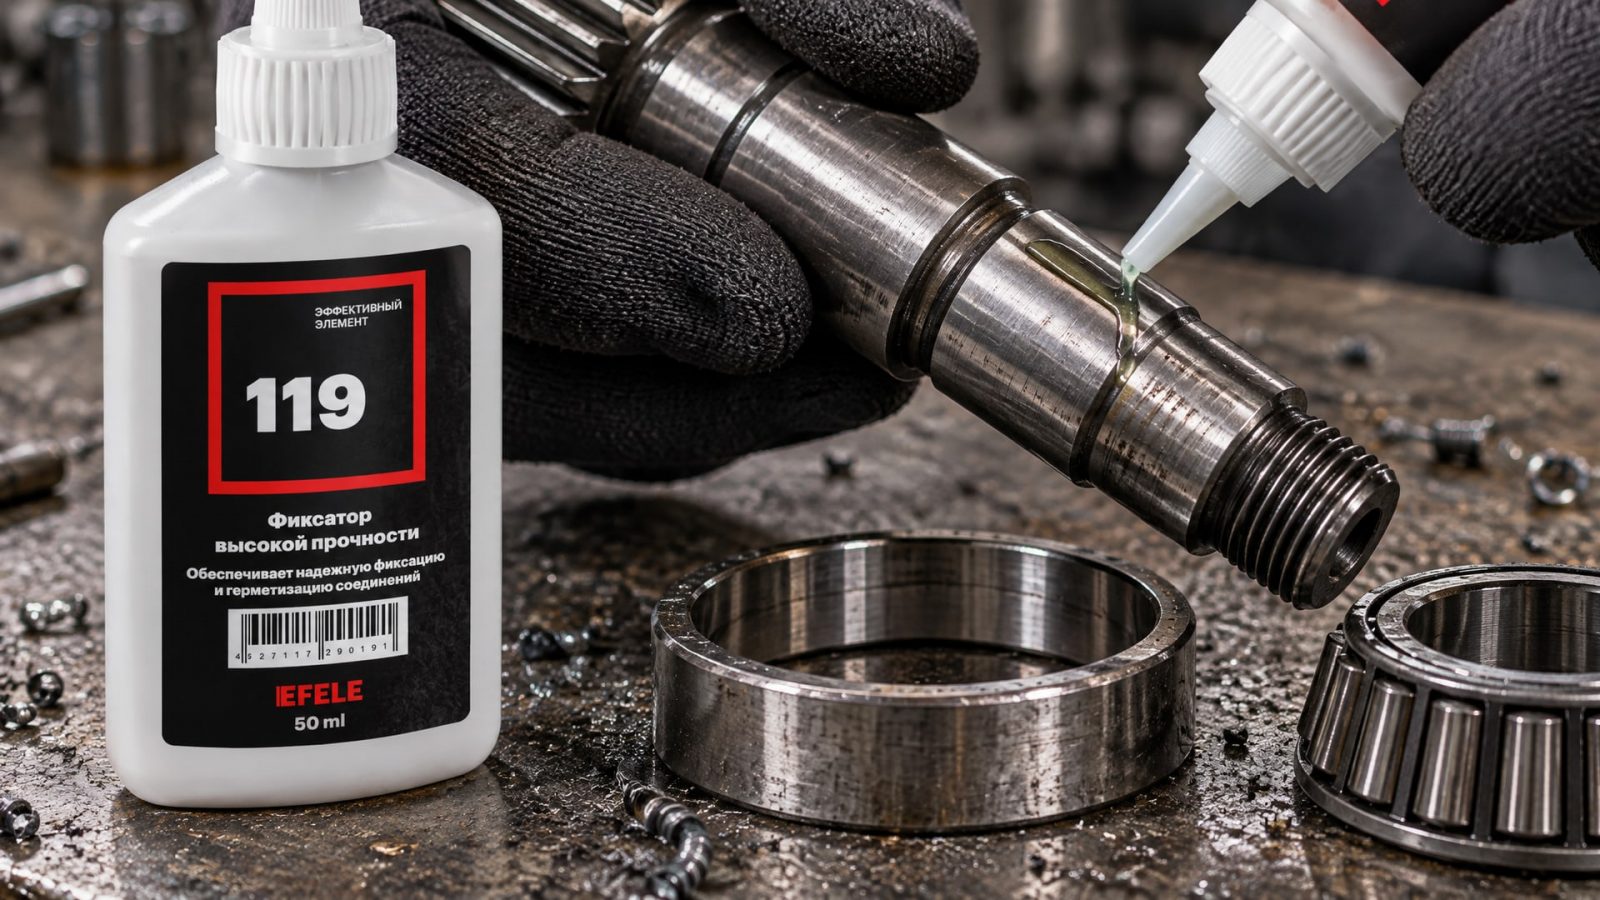
Выбор зависит от размера зазора и требуемой разборности при будущем сервисе.
Низкое усилие разборки (средней прочности)
Такие составы подходят для сервисных узлов, которые необходимо разбирать повторно. При необходимости демонтажа детали можно отделить руками, слегка нагрев соединение или применив механическое усилие. Они используются в узлах, которые разбирают раз в 1–2 года для обслуживания.
Высокое усилие разборки (высокопрочные)
Для постоянной фиксации применяют составы повышенной прочности, особенно если подшипник должен выдерживать вибрацию, биение или переменные нагрузки. Такие соединения почти невозможно разобрать без нагревания или механического разрушения детали; они рассчитаны на весь срок службы узла.
При высоких рабочих температурах (до +280 °C) выбирайте специализированные термостойкие составы. В таких условиях стандартный фиксатор утратит прочность; для высокотемпературных валов рекомендуется применение анаэробного клея EFELE 119, обеспечивающего надежную фиксацию вал-втулочных соединений с допусками до 0,3 мм и сохраняющего адгезию даже при значительном нагреве.
Если подшипник работает в среде с низкой температурой или подвергается резким перепадам холода и тепла (например, стартер дизельного двигателя зимой), убедитесь, что выбранный состав имеет сертификат для таких условий.
Когда анаэробный фиксатор недостаточен: ремонт посадочного места
Часто при разборке узла обнаруживается, что посадочное место подшипника изношено, расширено или повреждено.
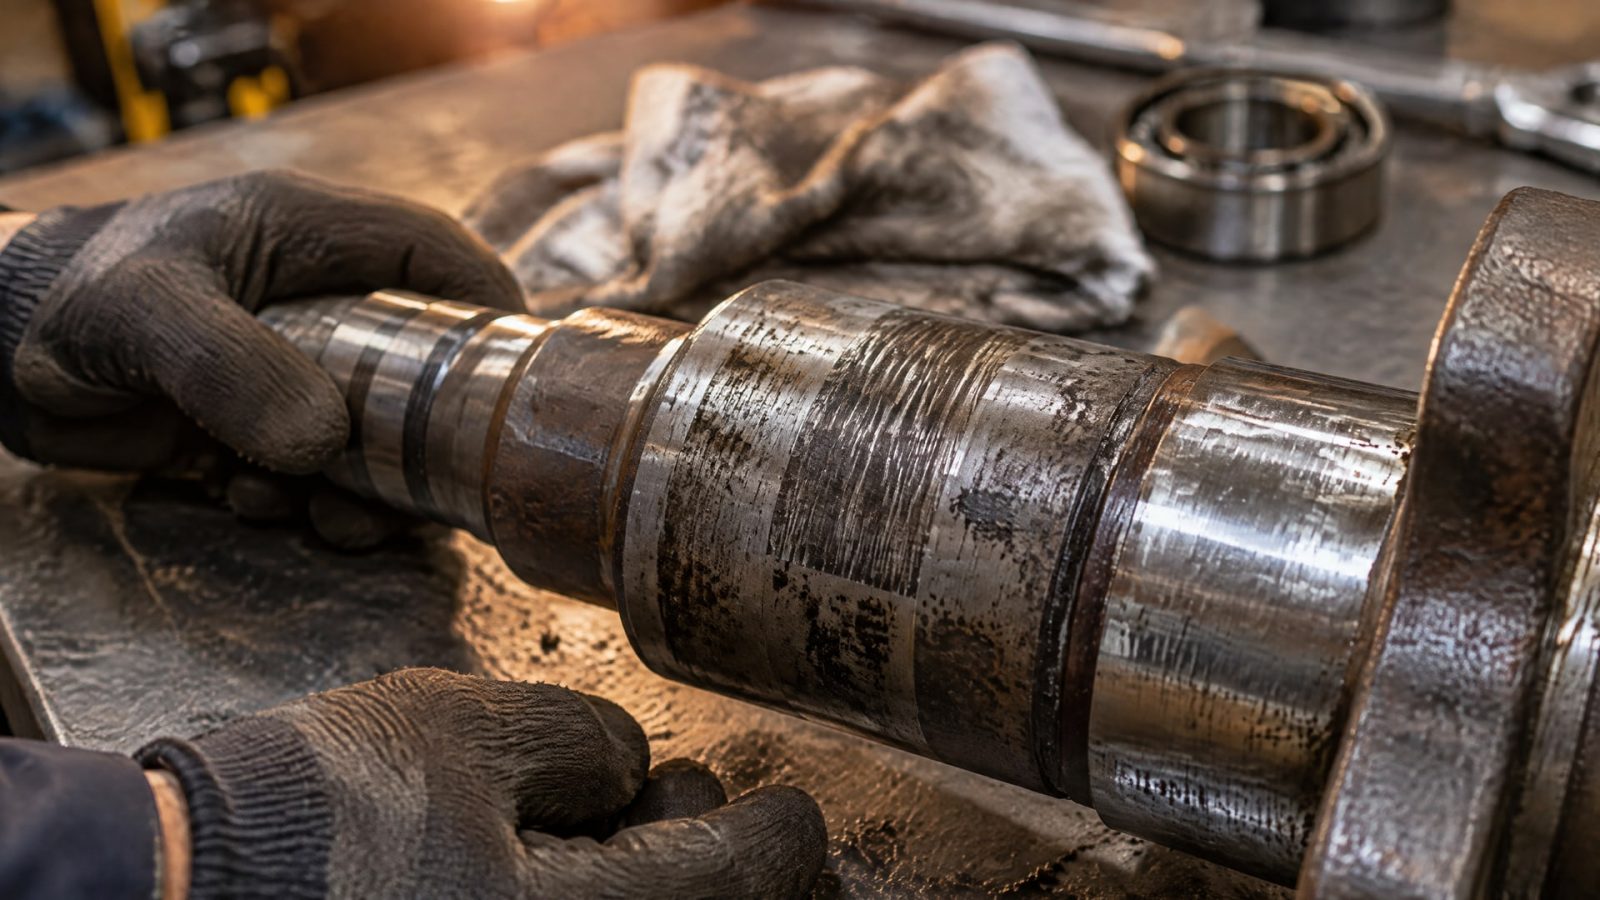
Вал имеет выработку, фреттинг-борозды или даже забоины; корпус расшатан в посадке подшипника. В таких случаях один фиксатор не решает проблему. Новый подшипник сразу же ослабнет; если затянуть соединение анаэробным составом, узел быстро откажет - слишком велик зазор, и состав не сможет развить требуемую удерживающую силу.
Диагностика износа посадочного места
Возьмите подшипник и попробуйте надеть его на вал без прессования. Если он входит туго, с усилием - посадочное место в норме. Если подшипник скользит свободно, качается или вращается рукой, это признак недопустимого износа. Аналогично проверьте корпус: внутренний диаметр должен держать подшипник с небольшим сопротивлением.
Для точного контроля измерьте внутренний диаметр корпуса и наружный диаметр вала штангенциркулем или микрометром. Сравните с чертежом или номинальным размером подшипника. Если допуск увеличен на 0,2 мм и более, восстановление необходимо.
Методы ремонта посадочного места
Втулка восстановительная. На вал надевают стальную втулку увеличенного диаметра, обработанную под размер посадочного места подшипника. Втулка фиксируется на валу тем же анаэробным составом или механически. После этого подшипник прессуется на втулку как на новый вал.
Наплавка и переобработка. На вал наносят слой наплавки (сварка, плазма), а затем обтачивают его на токарном станке до номинального размера. Метод дорогостоящий, но позволяет полностью восстановить геометрию.
Металлополимерные ремонтные композиты. На поверхность вала наносят специализированный композит, который отверждается и обрабатывается механически до требуемого размера. Метод быстрее наплавки, дешевле, и не требует высокотемпературного оборудования.
Расточка и хонингование корпуса. Если изношен внутренний диаметр корпуса, его растачивают на больший диаметр, затем проходят хоннингом для обеспечения соосности и точности. После этого подбирают подшипник на больший размер или используют переходную втулку.
После любого метода ремонта необходимо проверить соосность вала и корпуса, чтобы при работе не было биения и преждевременного износа.
Практический пример: ремонт посадочного места стартера
Один из частых случаев - разбитое посадочное место подшипника в стартере дизельного двигателя.
При пусках в холод вал испытывает высокие крутящие моменты, подшипник проскальзывает, образуются борозды фреттинга. Новый подшипник на родной вал держится слабо и быстро ослабляется.
Решение: измерить вал, убедиться, что износ на 0,2–0,3 мм. Надеть восстановительную втулку подходящего диаметра, зафиксировать ее анаэробным составом средней прочности (чтобы при сервисе можно было разобрать). Дать отвердеть 12 часов. Затем провести калибровку (измерить внешний диаметр втулки) и запрессовать новый подшипник на место.
При малых износах (0,1 мм) иногда хватает одного анаэробного фиксатора, нанесенного на вал перед прессованием подшипника. Но если при разборке обнаружена заметная выработка или фреттинг-повреждения - фиксатор одновременно наносится и на вал для восстановления размера, и на подшипник для дополнительной страховки.
Сравнение методов: когда использовать анаэробный фиксатор, когда ремонт посадочного места
| Состояние посадки | Признак | Метод | Результат |
|---|---|---|---|
| Нормальное, новое | Подшипник входит с легким сопротивлением, не качается | Прямое прессование + анаэробный состав для страховки | Надежное соединение, возможна разборка |
| Легкий износ (до 0,1 мм) | Подшипник входит свободнее, но все еще держится | Анаэробный фиксатор средней прочности | Восстановление удерживающей способности на сроке 1–2 года |
| Средний износ (0,2 мм) | Подшипник качается, вращается, но не падает | Втулка восстановительная + анаэробный состав | Восстановление на 3–5 лет, возможна разборка |
| Значительный износ (0,3 мм и более) | Подшипник легко надевается и спадает | Расточка корпуса, переточка вала или наплавка | Полное восстановление, долговечность как новое |
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор вместо пресса при монтаже подшипника?
Да, если посадочное место в норме. Состав заполняет зазор, и после отверждения подшипник держится прочно. Однако время отверждения (12 часов) значительно больше, чем при прессовании, и первые часы узел нельзя нагружать. При срочной сборке пресс остается быстрее. Фиксатор подходит для сборки на месте, где пресса нет, или для страховки дополнительно к прессованию.
Нужен ли активатор, если я спешу?
Активатор ускоряет первичное схватывание с 20–30 минут до менее чем 5 минут. Полное отверждение все равно занимает около 12 часов. Активатор помогает, если нужно сразу после сборки перевезти узел или провести первичный тест. На активных металлах (мягкая сталь, медь) активатор иногда не требуется; на нержавейке или хроме он ускоряет процесс заметно.
Что делать, если подшипник слабо держится после использования фиксатора?
Проверьте, был ли выполнен полный цикл отверждения (12 часов). Если да - вероятно, поверхности были загрязнены при сборке, или вы недостаточно обезжирили детали. Разберите узел, повторно очистите поверхности растворителем, нанесите свежий состав и соберите заново.
Как узнать, что посадочное место разбито и уже требует ремонта?
Если при попытке надеть подшипник на вал без пресса деталь входит почти свободно, или если при работе слышны люфт и стук - это признак износа. Измерьте допуски; если они превышают норму на 0,2 мм и более, восстановление необходимо. Один фиксатор в этом случае даст временный эффект на 1–2 месяца, а затем узел вновь начнет люфтить.
Подходит ли анаэробный фиксатор для посадок подшипников в пищевом оборудовании?
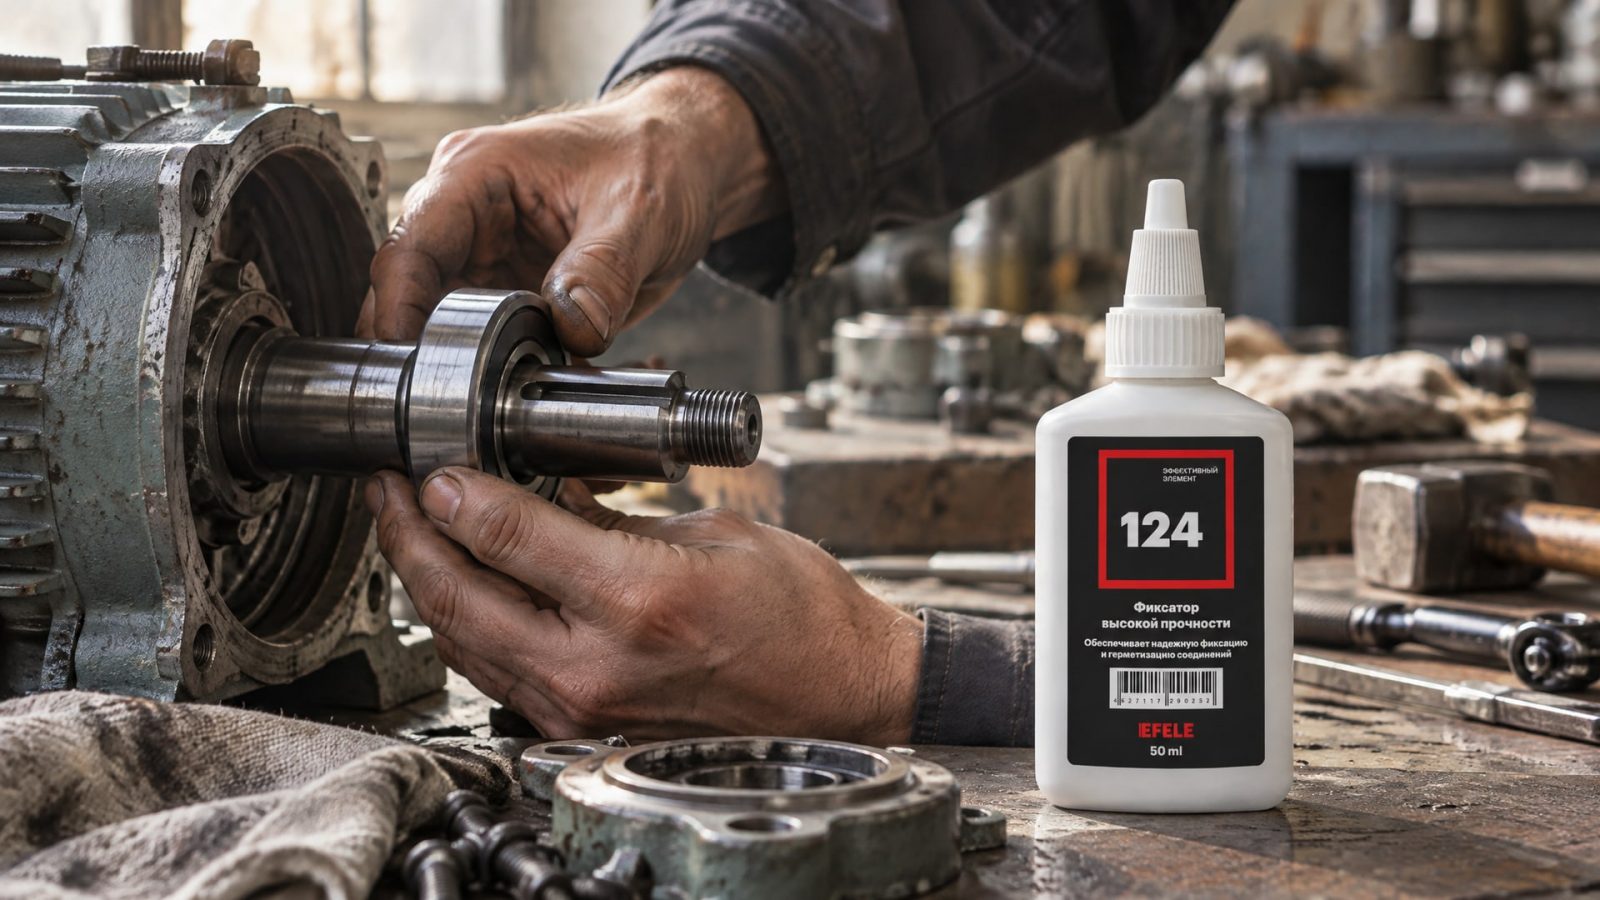
Стандартные удерживающие составы для таких применений не одобрены. Однако существуют специальные анаэробные клеи с допуском для прямого контакта с пищей (например, анаэробный клей EFELE 124). Если зазор соединения не превышает 0,15 мм и требуется фиксация вал-втулочных пар в пищевой среде, такие составы обеспечивают безопасность и надежность.
Заключение
Анаэробный удерживающий состав - эффективный и доступный способ зафиксировать подшипник на валу без пресса и нагрева, при условии, что посадочное место находится в нормальном состоянии и допуски соблюдены. Ключевое требование - тщательная подготовка: очистка, обезжиривание и правильное время отверждения перед нагружением узла.
Однако если при разборке вы обнаружили, что посадочное место подшипника разбито, имеет износ более 0,2 мм или видны следы фреттинга, одного фиксатора недостаточно. Такие случаи требуют восстановления геометрии вала или корпуса: втулкой, ремонтным композитом, наплавкой или расточкой. Правильный выбор метода и последующая проверка соосности гарантируют, что соединение прослужит долго и не создаст проблем на производстве.
Перед заказом фиксатора определите точный размер зазора и рабочие условия узла (температура, влажность, вибрация). Это позволит выбрать состав нужной прочности и вязкости. Если сомневаетесь в состоянии посадки или не можете измерить допуски самостоятельно, проконсультируйтесь с мастерской, специализирующейся на ремонте посадочных мест подшипников - дополнительные 50–100 рублей на диагностику сэкономят тысячи на переделке работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы избежать поломок и обеспечить плавную работу механизма. Подробное руководство по обслуживанию.
Пищевая смазка для высоких температур: узнайте, как выбрать подходящий продукт для вашего оборудования, учитывая не только допуск NSF H1.
Узнайте, как снять анаэробный герметик с болтов безопасно и без повреждений, используя нагрев и правильную последовательность действий.