
Как выбрать СОЖ для шлифовки нержавеющей стали и добиться чистой поверхности
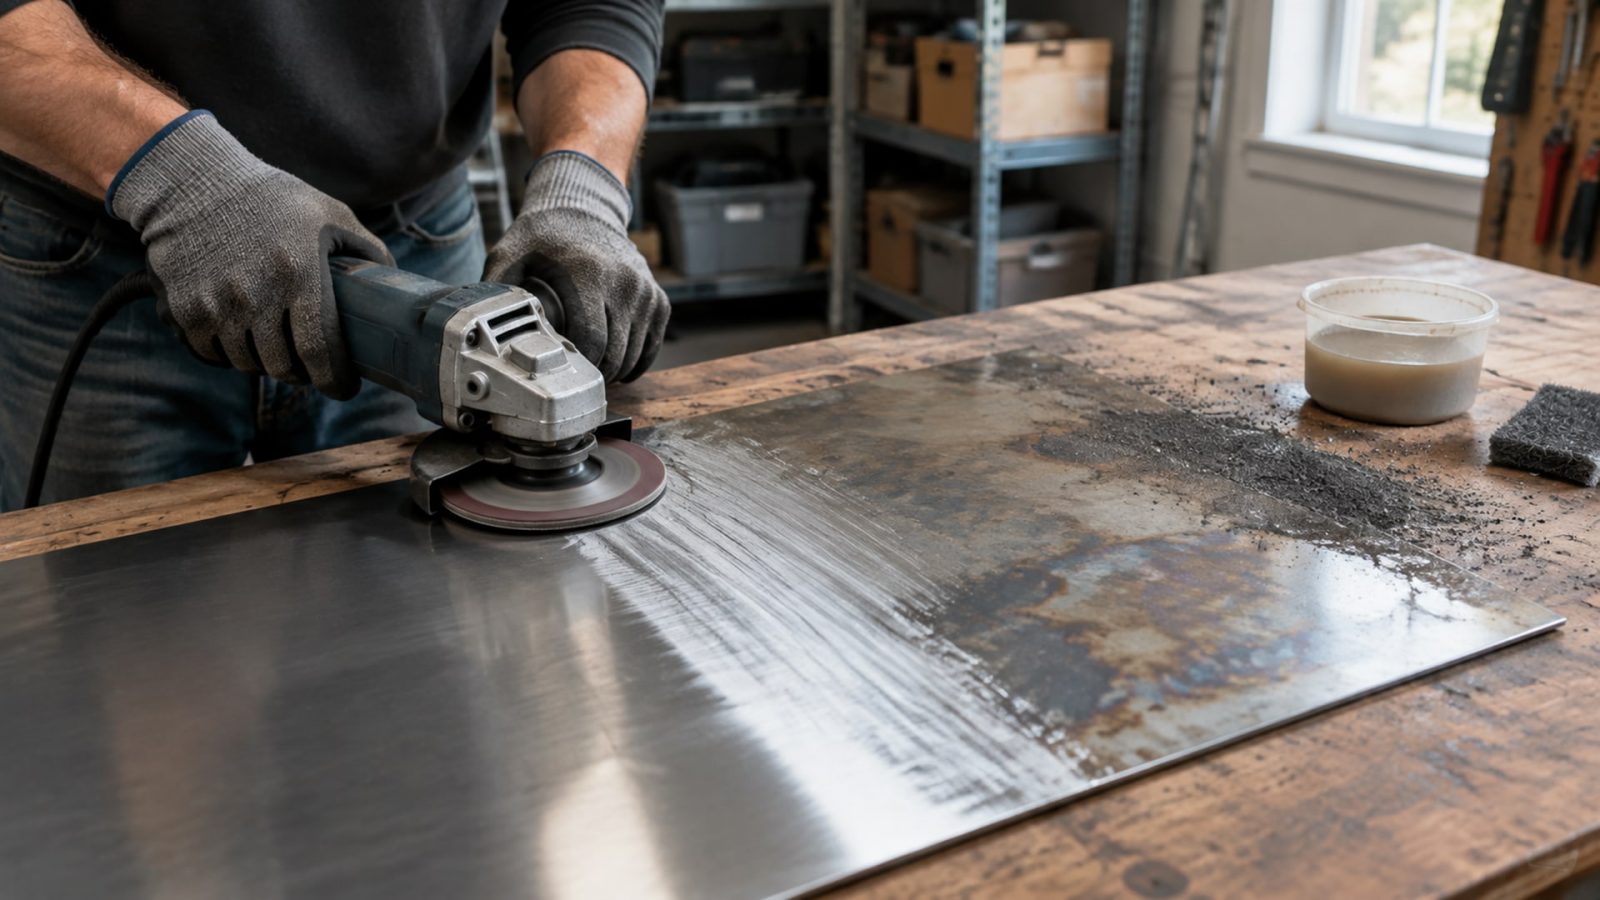
Чистая поверхность после шлифовки нержавейки зависит от трех факторов: отвода тепла, вымывания шлама из зоны контакта и отсутствия загрязнений в абразиве и СОЖ. Чтобы уменьшить риск пятен и радужных разводов, выбирайте водосмешиваемую жидкость с хорошими охлаждающими и моющими свойствами, правильно направляйте струю на круг и деталь, контролируйте фильтрацию и не перегружайте поверхность за один проход.
Материал будет полезен инженерам, технологам и снабженцам, которые подбирают СОЖ для шлифования нержавеющей стали или выясняют, почему после обработки остаются пятна. Разберем, как связаны чистота поверхности и свойства жидкости, какие режимы подачи помогают выносить шлам и в каких случаях одной шлифовки недостаточно для декоративного финиша.
Почему после шлифовки нержавейки появляются пятна и разводы
Пятна после шлифовки нержавейки не всегда означают дефект самого металла.
Причиной могут быть перегрев в зоне контакта, оставшийся на детали шлам или загрязнения, попавшие в абразивную систему либо в СОЖ. Если жидкость плохо достигает места обработки, она не успевает отводить тепло и вымывать продукты шлифования.
Радужные разводы на нержавейке после СОЖ также требуют проверки режима и чистоты системы. Избыточный нагрев меняет состояние поверхности, а плохо удаленный шлам остается на детали и может ухудшить внешний вид. Поэтому прежде чем менять марку нержавеющей стали или усиливать последующую очистку, проверьте подачу жидкости, фильтрацию и загрязнение контактирующих материалов.
Для работы по нержавеющей стали важно учитывать состав абразива и вспомогательной оснастки. Материалы, содержащие железо, серу и хлориды, могут загрязнять поверхность и создавать условия для коррозионных проблем. Проверяйте маркировку и техническую документацию абразивов, а при смене операции следите, чтобы оснастка и остатки материалов от предыдущей обработки не переносились на деталь.
Что проверить в первую очередь
Доходит ли струя СОЖ до зоны контакта круга и детали, а не стекает мимо.
Уносит ли жидкость абразивную пульпу или шлам накапливается в рабочей зоне.
Содержит ли абразивная оснастка железо, серу или хлориды.
Не перегружен ли проход чрезмерным съемом материала.
Достаточно ли очищена система подачи СОЖ от загрязнений и остатков прежней жидкости.
Шлифование с эффективным охлаждением помогает снизить тепловое воздействие на поверхность. В исследовании по обработке стали AISI 304 охлаждение сжатым воздухом улучшало поверхностную целостность за счет снижения температуры в зоне шлифования. Это подтверждает важность контроля тепла, но не отменяет необходимости подбирать жидкость и способ ее подачи под конкретную операцию.
Как выбрать СОЖ для шлифования нержавеющей стали
При выборе СОЖ для шлифовки нержавеющей стали определите, что важнее для конкретной операции: охлаждение и промывка зоны контакта или усиленная смазывающая способность.
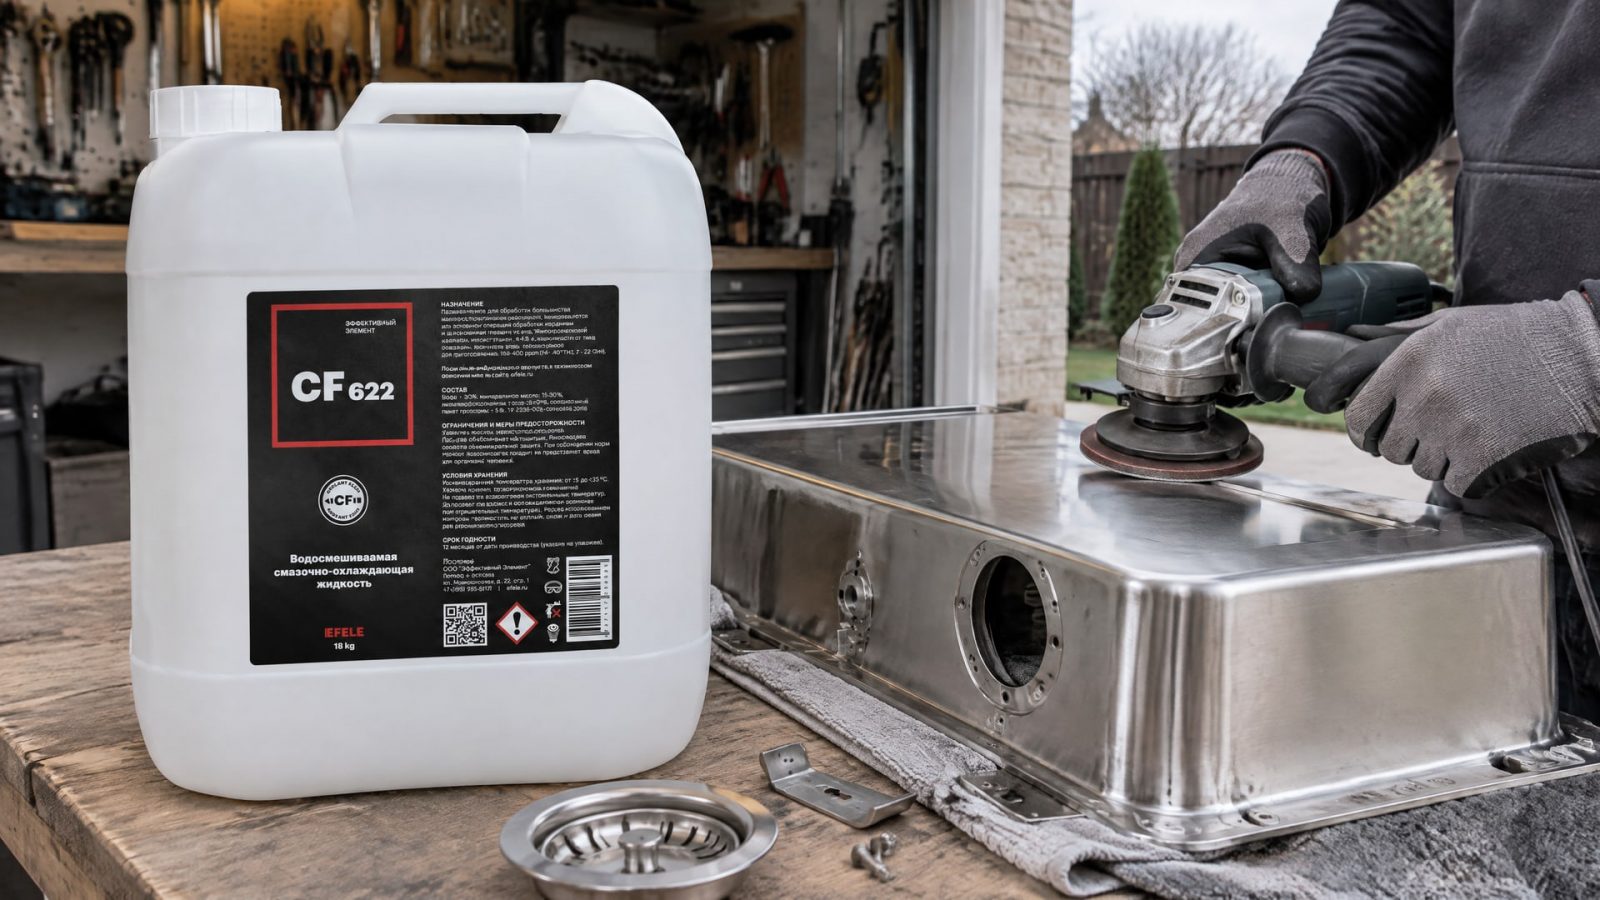
При шлифовании на первый план обычно выходят теплоотвод и вынос шлама. Поэтому для многих задач рассматривают водосмешиваемые синтетические или полусинтетические составы, а не чистые масла.
Жидкость должна проникать в зону контакта и уносить частицы шлифования. Этому помогают высокая теплоемкость, моющие свойства, низкая вязкость и низкое поверхностное натяжение. Одной смазывающей способности недостаточно: чрезмерно маслянистый состав может хуже промывать рабочую зону и оставлять больше остаточных загрязнений. Для сложных марок стали или тяжелых режимов более маслянистый состав может быть оправдан, но это компромисс между смазкой и охлаждением.
В производственных задачах для шлифования нержавеющей стали применяют полусинтетическую СОЖ EFELE CF-622, разработанную для обработки различных видов стали, включая нержавеющую. При ее подборе учитывайте не только материал детали, но и тип круга, способ подачи, фильтрацию и требуемое качество поверхности. Концентрацию и порядок приготовления рабочей жидкости сверяйте с документацией конкретного продукта: универсальное значение для всех составов и операций не подходит.
Для растворимого масла в практических рекомендациях встречается концентрация 5-8%. Этот диапазон нельзя автоматически переносить на полусинтетическую СОЖ или на продукт с другой рецептурой. Слишком низкая концентрация может ухудшить шероховатость и ресурс круга, а слишком высокая - повысить вероятность остатков на поверхности. Рабочую концентрацию поддерживают в пределах, установленных изготовителем выбранной жидкости.
Критерии выбора
Приоритет охлаждения и вымывания шлама для операции шлифования.
Совместимость состава с нержавеющей сталью и применяемой оснасткой.
Подходящие моющие свойства и способность доставлять жидкость к месту контакта.
Возможность поддерживать рекомендованную концентрацию и фильтровать рабочую жидкость.
Понятный порядок контроля состояния СОЖ в процессе эксплуатации.
Как организовать подачу СОЖ в зону шлифования
Даже подходящая СОЖ не обеспечит чистую поверхность, если струя не попадает в контакт круга с деталью.
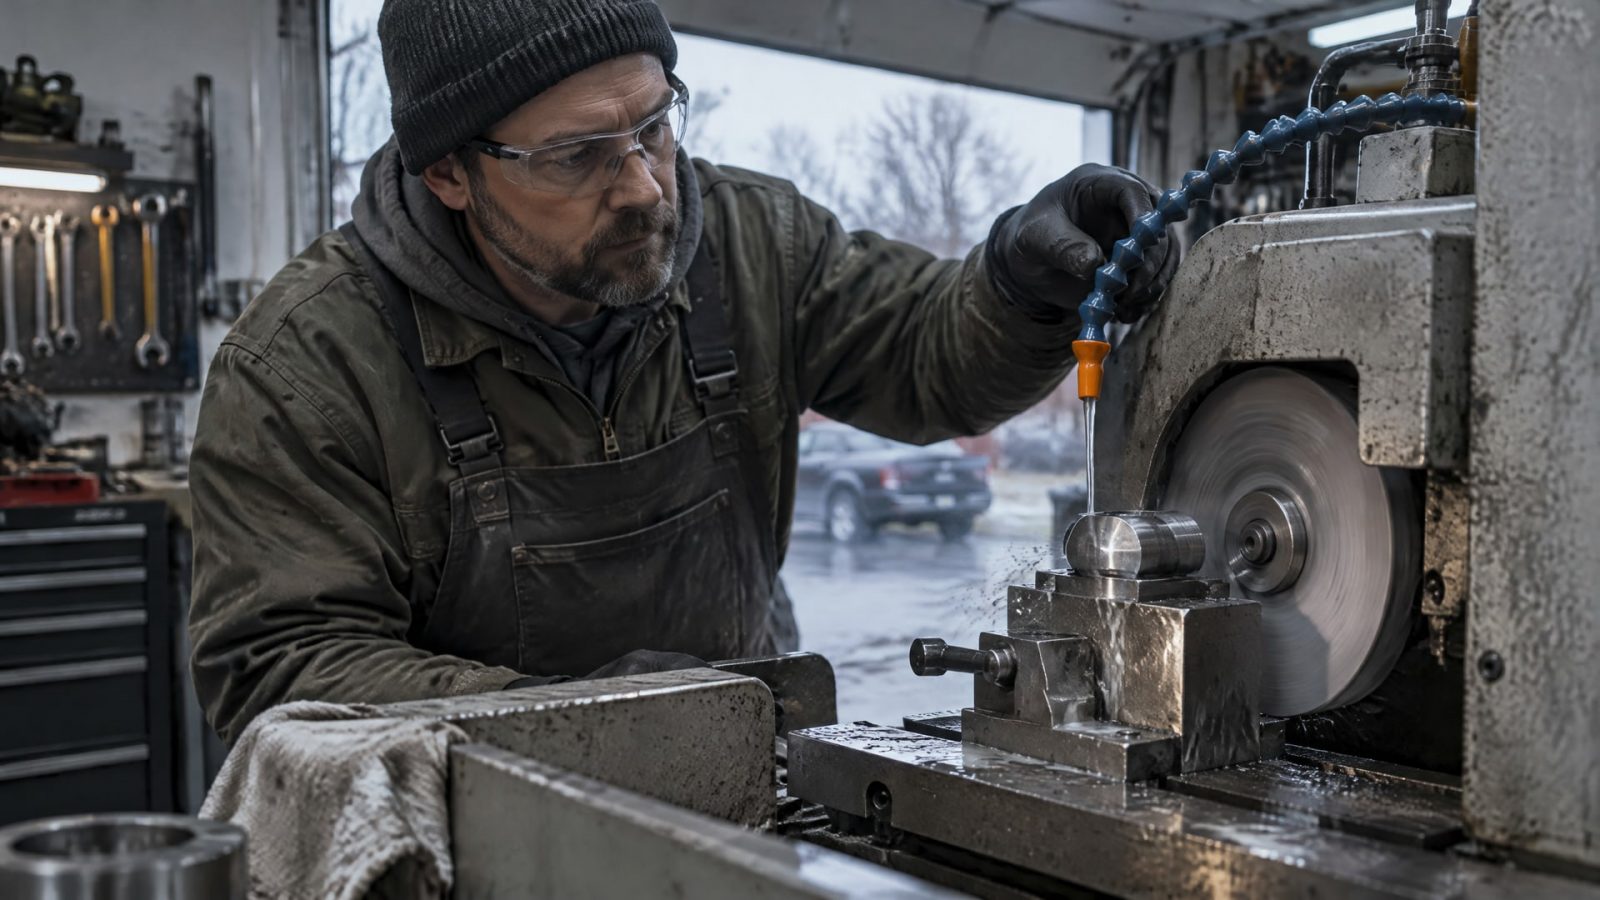
Жидкость должна поступать непосредственно в рабочую зону и уносить частицы шлифования. Если она просто стекает по кругу или детали, охлаждение и промывка могут оказаться недостаточными, а шлам будет оставаться на поверхности.
В практических рекомендациях по плоскому шлифованию нержавеющей стали приводится ориентир по расходу: минимум 20 л/мин на 100 мм ширины круга. Также встречается рекомендация подавать жидкость под углом около 30° к касательной круга. Эти значения помогают оценить организацию подачи, но конкретные параметры необходимо соотносить с оборудованием, шириной круга и инструкцией к СОЖ.
Фильтрация влияет на то, насколько эффективно жидкость удаляет продукты обработки и возвращается в рабочий цикл. Для шлифования нержавейки приводится ориентир 10 мкм или тоньше. Если фильтрация недостаточна, частицы шлама могут циркулировать в системе и снова попадать в зону обработки. Проверяйте состояние фильтрующих элементов и не оценивайте качество очистки только по внешнему виду жидкости в резервуаре.
Проверка подачи на станке
Убедитесь, что струя направлена в точку контакта круга и заготовки.
Сопоставьте расход жидкости с шириной круга и характеристиками оборудования.
Проверьте, не перекрывают ли путь жидкости кожухи, форсунки или скопления шлама.
Оцените состояние системы фильтрации и своевременно обслуживайте ее.
После изменения положения форсунки проверьте, улучшился ли вынос шлама с детали и из рабочей зоны.
Если поверхность пачкается или на ней остаются разводы, не увеличивайте расход СОЖ без проверки направления струи. Важны одновременно и объем, и способ подачи. Сильный поток, который проходит мимо зоны контакта, не решает проблему охлаждения и не обеспечивает вымывание шлама.
Какие режимы шлифования помогают уменьшить тепловую нагрузку
Чистота поверхности зависит не только от типа СОЖ, но и от того, сколько тепла выделяется при контакте круга с нержавеющей сталью.
Чтобы снизить тепловую нагрузку, уменьшайте прижим, подбирайте умеренный съем за проход и следите за состоянием круга. Более частая правка круга помогает поддерживать условия обработки, а достаточная подача жидкости отводит тепло и уносит абразивную пульпу.
Для аустенитной нержавеющей стали в практических рекомендациях указан ориентир: съем не должен превышать 0,05 мм на проход. Это значение относится к конкретной группе материалов и не заменяет подбор режима для станка, круга и детали. При появлении следов перегрева проверьте глубину съема, прижим и подачу СОЖ, прежде чем менять только концентрацию жидкости.
Зерно большего размера может улучшать вынос стружки и снижать температуру в зоне резания. Подбор зернистости при этом зависит от требуемого финиша: шлифование с более крупным зерном не всегда дает необходимую декоративную поверхность. Низкое контактное давление и осциллирующее движение также помогают уменьшать локальный нагрев. Для улучшения теплоотвода могут использоваться подходящие подложки, в том числе алюминиевые.
Оценивать режим следует по результату на детали и стабильности процесса. Если после прохода видны пятна, локальное изменение цвета или следы неравномерной обработки, проверьте тепловой режим и подачу жидкости. Не пытайтесь компенсировать перегрев только более высокой концентрацией СОЖ: избыток состава может оставлять остатки, а сама причина нагрева останется.
Практический порядок настройки
Уменьшите съем за проход, если появляются следы перегрева.
Проверьте прижим и состояние круга.
Убедитесь, что струя СОЖ достигает зоны контакта.
Оцените, помогает ли выбранная зернистость выносить стружку.
Меняйте параметры последовательно, чтобы видеть влияние каждого изменения на поверхность.
Как поддерживать чистоту системы СОЖ
Состояние жидкости зависит не только от исходного продукта, но и от чистоты резервуара, трубопроводов и элементов подачи.
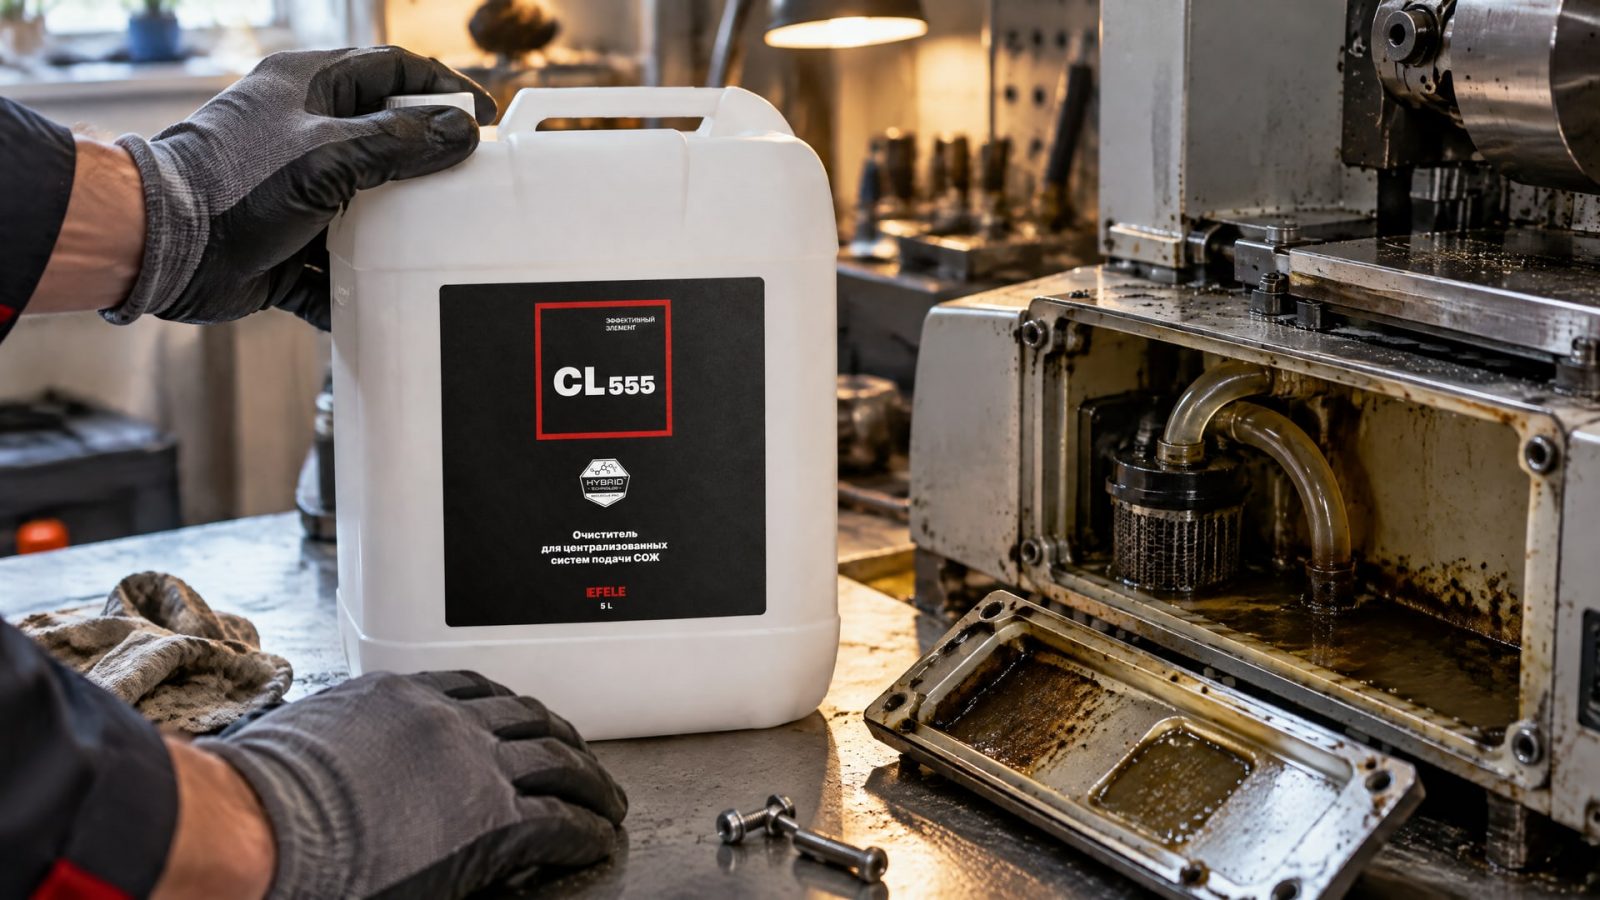
Загрязнения, остатки шлама и прежней жидкости могут ухудшить промывку и стать одной из причин пятен и разводов. При смене состава или перед заливкой новой СОЖ стоит предусмотреть очистку системы, а не ограничиваться сливом рабочей жидкости.
Совет инженера
Сценарий: перед заменой СОЖ в резервуаре и магистралях остаются загрязнения и следы прежней жидкости. После запуска нового состава они могут повлиять на чистоту обработки.
Что сделали: перед заменой жидкости или переходом на другой продукт систему очищают с помощью EFELE CL-555.
Итог: система подготовлена к заполнению новой СОЖ, а риск переноса загрязнений на детали снижается.
Проверяйте чистоту системы вместе с состоянием фильтрации и рабочей жидкости. Если после обслуживания оборудования на детали сохраняются разводы, проверьте, удалены ли остатки загрязнений из резервуара и магистралей. Одновременно убедитесь, что СОЖ подается в зону шлифования, а фильтрация справляется с частицами шлама.
Загрязнение может накапливаться постепенно, поэтому полезно фиксировать состояние жидкости и оборудования при обслуживании. Отмечайте, когда меняли СОЖ, очищали систему и обслуживали фильтрующие элементы. Такой порядок помогает связать изменение качества поверхности с конкретным событием, а не менять состав или режим без диагностики.
Когда после шлифовки нужна полировка и как оценить результат
Шлифование не всегда позволяет получить готовую декоративную поверхность.
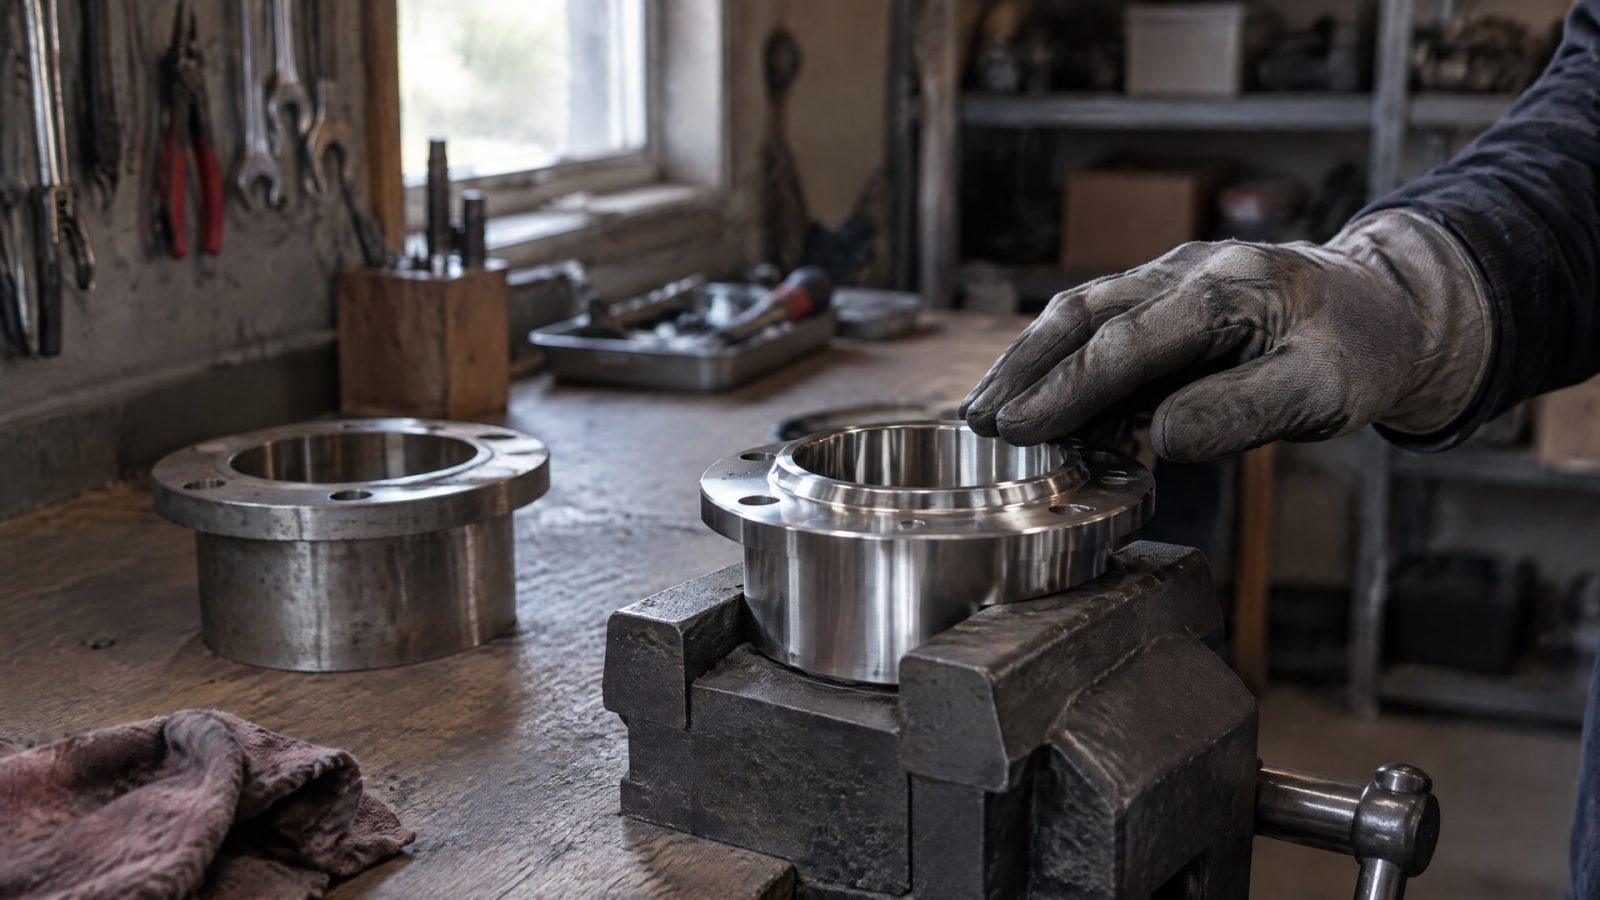
Для финишного результата нержавейку обычно дополнительно полируют или подвергают полированию (burnishing). Если требования к внешнему виду высокие, заранее разделите задачу на получение нужной геометрии при шлифовании и достижение окончательного состояния поверхности на следующем этапе.
В качестве практического ориентира для стали 304 при корректных режимах и охлаждении приводится шероховатость Ra 0,2-0,4 мкм. Это значение не гарантирует такой же результат на любом станке и для любой нержавеющей стали. На фактическую шероховатость влияют режим, круг, состояние СОЖ и организация подачи. Поэтому измерения следует выполнять на детали после обработки, а не выводить качество только из выбранной жидкости.
Если после шлифования сохраняются пятна или радужные разводы, сначала проверьте охлаждение, вынос шлама и чистоту системы. Если поверхность чистая, но не соответствует декоративным требованиям, рассмотрите полировку или доводку. Разделение этих этапов помогает не перегружать шлифование задачей, которую выполняет финишная обработка.
Контрольный список приемки
На поверхности нет заметных остатков шлама и следов загрязнения.
Режим шлифования не оставляет видимых следов перегрева.
Результат соответствует установленным требованиям по внешнему виду и шероховатости.
Для декоративного финиша предусмотрена последующая полировка или доводка, если ее требует задача.
При появлении повторяющихся пятен проверены СОЖ, подача, фильтрация и чистота абразивной оснастки.
Часто задаваемые вопросы
Почему появляются разводы на нержавейке после СОЖ?
Разводы могут быть связаны с недостаточным охлаждением, плохим вымыванием шлама или загрязнением жидкости и системы подачи. Проверьте, попадает ли струя непосредственно в зону контакта, работает ли фильтрация и нет ли на оснастке железосодержащих, серных или хлоридных загрязнений. Не сводите диагностику только к замене марки стали.
Можно ли шлифовать нержавейку без СОЖ?
Эффективное охлаждение помогает снизить тепловое воздействие на поверхность и улучшить чистоту обработки. Исследование по стали AISI 304 показало улучшение поверхностной целостности при охлаждении сжатым воздухом за счет снижения температуры. Для производственного процесса способ охлаждения выбирают с учетом оборудования, материала и требуемого качества.
Нужна ли высокая концентрация СОЖ для шлифования?
Не обязательно. Слишком низкая концентрация может ухудшить шероховатость и ресурс круга, а слишком высокая способна оставлять остатки на поверхности. Для растворимого масла в практических рекомендациях приводится диапазон 5-8%, но переносить его на другие типы жидкостей нельзя. Концентрацию сверяйте с документацией выбранной СОЖ.
Как убрать пятна после шлифовки нержавейки?
Сначала установите причину: перегрев, недостаточная промывка, загрязнение СОЖ или абразива. Проверьте подачу жидкости, фильтрацию и состояние системы. Если дефекты вызваны тепловым воздействием или особенностями режима, одной очистки может быть недостаточно: потребуется скорректировать съем, прижим или подачу, а затем оценить поверхность повторно.
Заключение
Добиться чистой поверхности после шлифовки нержавейки помогает сочетание эффективного охлаждения, вымывания шлама, чистой оснастки и контролируемого съема. СОЖ для шлифовки нержавеющей стали выбирают с учетом ее охлаждающих и моющих свойств, а результат зависит от того, попадает ли жидкость в зону контакта и насколько хорошо очищается система. Для декоративного финиша после шлифования может потребоваться полировка или доводка.
Следующий шаг - проверить направление и расход подачи, фильтрацию и состояние абразивной оснастки, затем сопоставить параметры процесса с документацией на СОЖ и требованиями к поверхности. Если после этих проверок остаются пятна или разводы, корректируйте режим и чистоту системы по одному фактору за раз.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия и анодировании, чтобы сохранить качество поверхности и продлить срок службы эмульсии.
Расход растворителя: расчет затрат на подготовку поверхности, учет потерь и требований к качеству.
Узнайте, как организовать обучение нанесению антикоррозионного покрытия на промышленной площадке, чтобы обеспечить эффективную защиту от коррозии.