
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
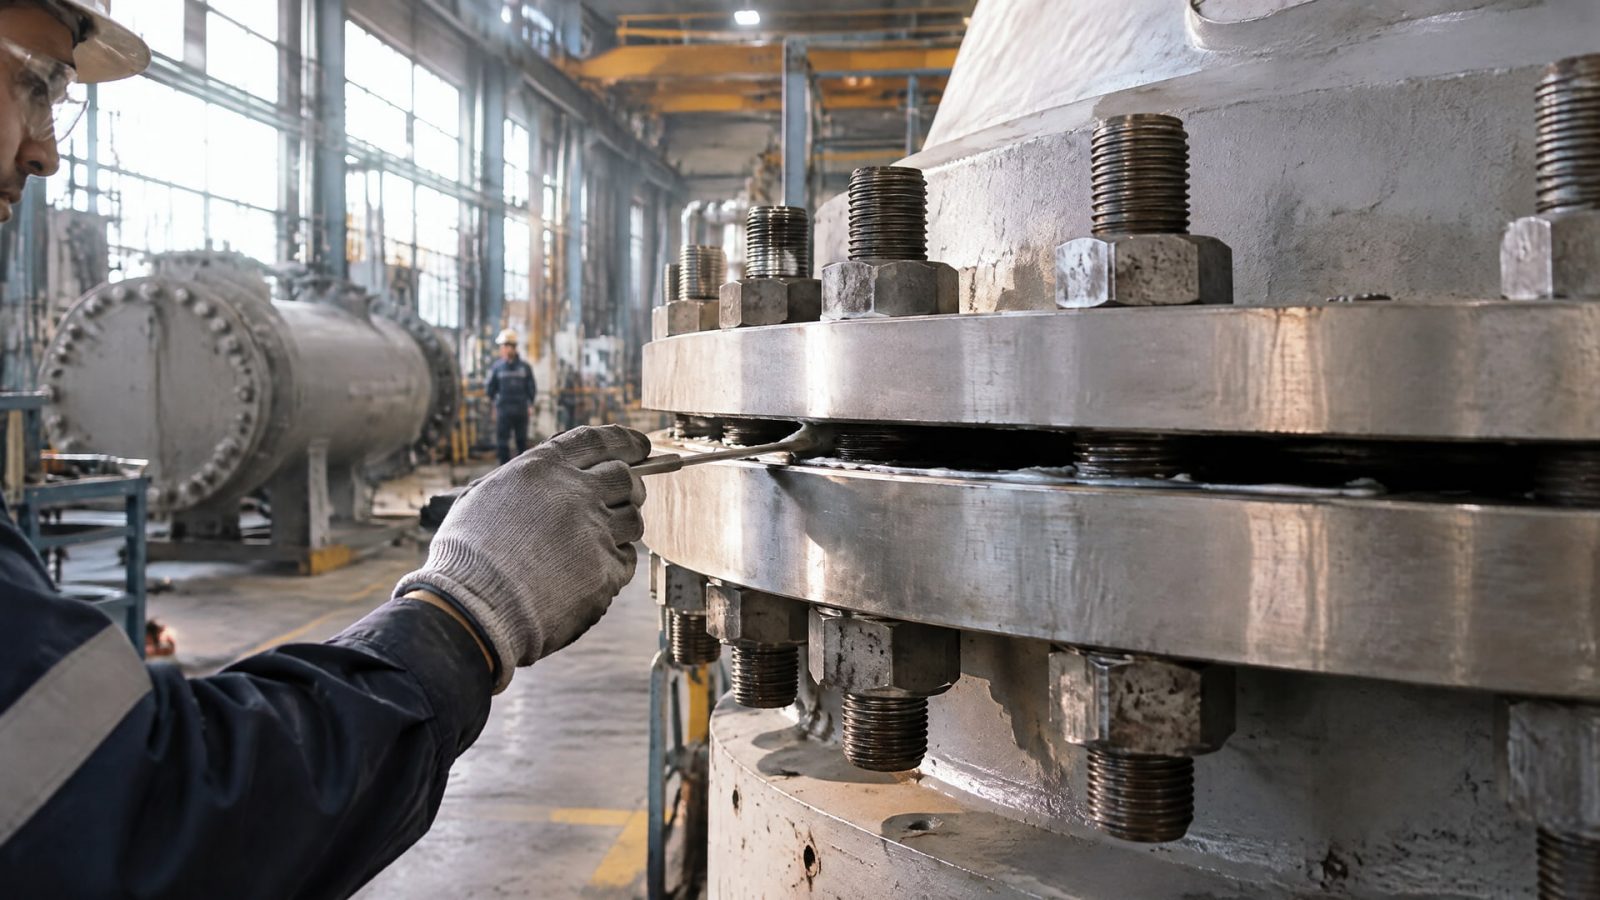
Анаэробный формирователь прокладок - это технологический выбор инженера, когда речь идет о герметизации фланцевых соединений. Однако не все составы одинаково справляются с разными размерами зазоров между поверхностями. Главное, что нужно знать: стандартный анаэробный герметик работает в очень узких пределах - обычно от 0,05 до 0,25 мм, а высоковязкие варианты - примерно до 0,50 мм. Если реальный зазор превышает эти границы, состав перестает отверждаться с нужной скоростью и теряет герметичность. В этой статье разберемся, как правильно измерить зазор, выбрать подходящий тип герметика и избежать типичных ошибок при его применении.
Информация в этом материале полезна закупщикам производственных предприятий, техническим специалистам и инженерам, которые выбирают герметик для конкретного оборудования и хотят понять, почему один состав подходит, а другой нет.
Как реальный зазор определяет выбор герметика
Анаэробный герметик работает по простому принципу: в отсутствие кислорода и при контакте с активным металлом полимер отверждается в объеме зазора, образуя твердое уплотнение.
Но вот проблема: если зазор слишком велик, молекулы состава не находят достаточно металлического контакта для инициирования реакции, и отверждение замедляется или не происходит вообще.
Типичный анаэробный формирователь прокладок герметизирует зазоры от 0,05 до 0,25 мм и полностью отверждается за 24 часа при комнатной температуре. Если щель доходит до 0,30 мм, отверждение может стать непредсказуемым. При зазорах свыше 0,30 мм герметики этого класса, по инженерным гайдам, уже не гарантируют надежную герметизацию.
Поэтому первый шаг - правильно измерить реальный зазор. Его измеряют не на разобранной машине и не «на глаз», а в собранном, затянутом болтами состоянии. Неровность поверхностей, биение фланца или неправильная затяжка создают локальные различия в расстоянии между плоскостями. Именно эти реальные значения определяют, подходит ли стандартный анаэробный герметик или требуется другое решение.
Стандартные пределы анаэробных составов и их границы
В производстве различают два основных типа анаэробных герметиков по вязкости: тонкие (низкой вязкости) и тиксотропные (высокой вязкости, гелеобразные).
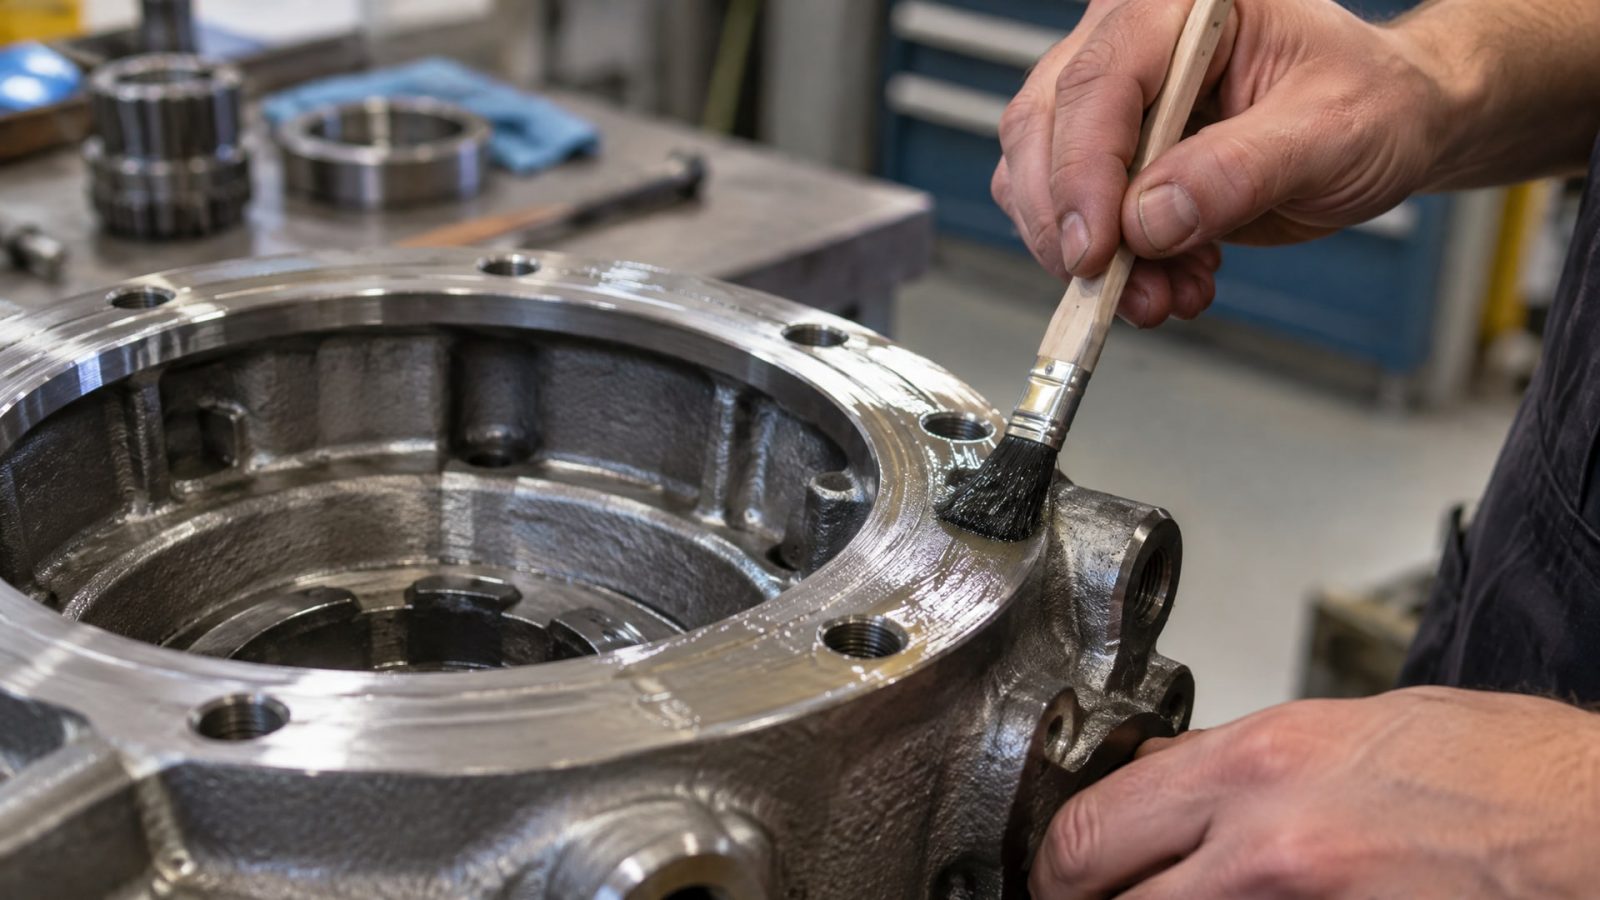
Тонкие составы работают в зазорах 0,05–0,15 мм. Они быстро заполняют узкие щели и отверждаются за счет обширного контакта с металлом на больших площадях. Такие герметики используют для точно обработанных фланцев, пластин двигателя, компрессоров.
Высоковязкие, гелеобразные составы способны держаться в зазорах до 0,50 мм и слегка выравнивают мелкие неровности поверхностей. Они медленнее течут, поэтому заполняют больший объем и создают более толстый слой уплотнения. Однако и у них есть предел: при зазоре свыше 0,30 мм скорость отверждения падает настолько, что герметичность не гарантируется.
Важный момент: вязкость герметика не определяется классом NLGI (как у пластичных смазок). Анаэробные составы классифицируют по параметру gap fill - способности заполнить конкретный объем между поверхностями и затвердеть в этом объеме. Это совсем другая характеристика.
Подготовка фланца и активация для больших зазоров
Даже если геометрия фланца допускает работу анаэробного герметика, качество подготовки поверхности решает половину успеха.
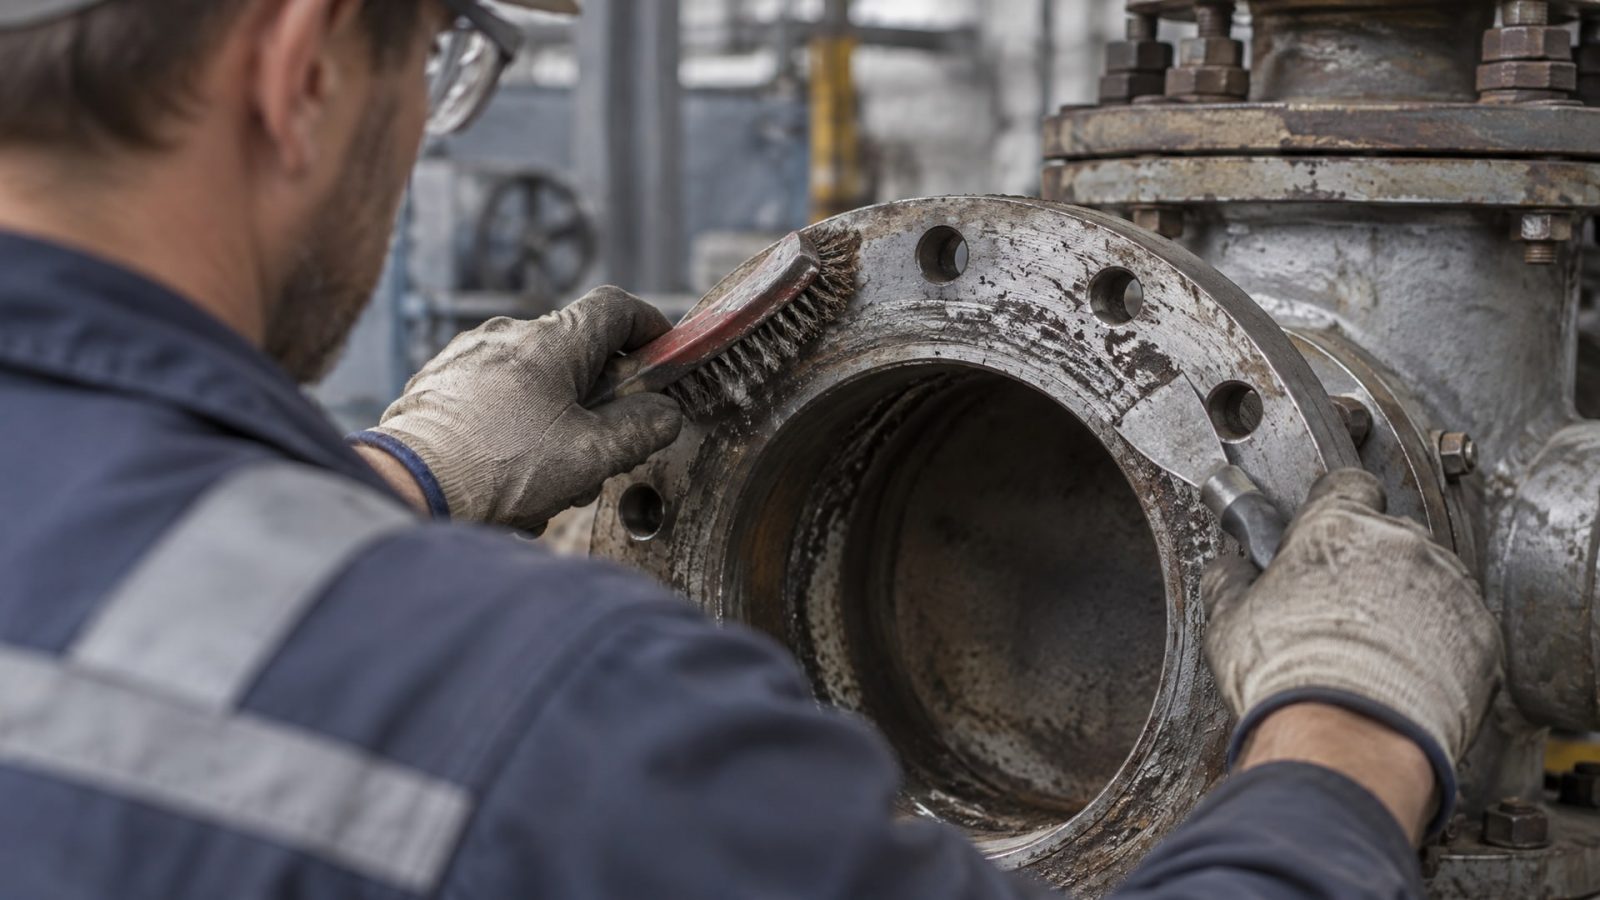
Если зазор находится на верхней границе допустимого (0,25–0,30 мм), любая грязь, окислы или остатки старой прокладки замедлят отверждение и приведут к утечкам.
Поверхности чистят механическим способом: скребок, щетка по металлу или мягкая наждачная бумага (зернистость Р180–Р240). Затем протирают обезжиривателем, чтобы удалить масло, силикон и влагу. На активных металлах (мягкая сталь, чугун) анаэробный герметик отверждается само собой. На пассивных металлах (нержавейка, алюминий, хромированные поверхности) необходимо использовать активатор - вспомогательный состав, который нанесят перед герметиком и ускоряет инициирование полимеризации.
Для больших или неровных зазоров рекомендуется выбирать составы с встроенной активацией или предварительно обрабатывать фланец активатором на кремниевой основе. Это критично для фланцев из нержавейки, которые часто встречаются в пищевой, химической и водоочистной промышленности.
Техника нанесения анаэробного герметика
Способ нанесения влияет на то, заполнится ли весь объем зазора и будет ли герметизация надежной.
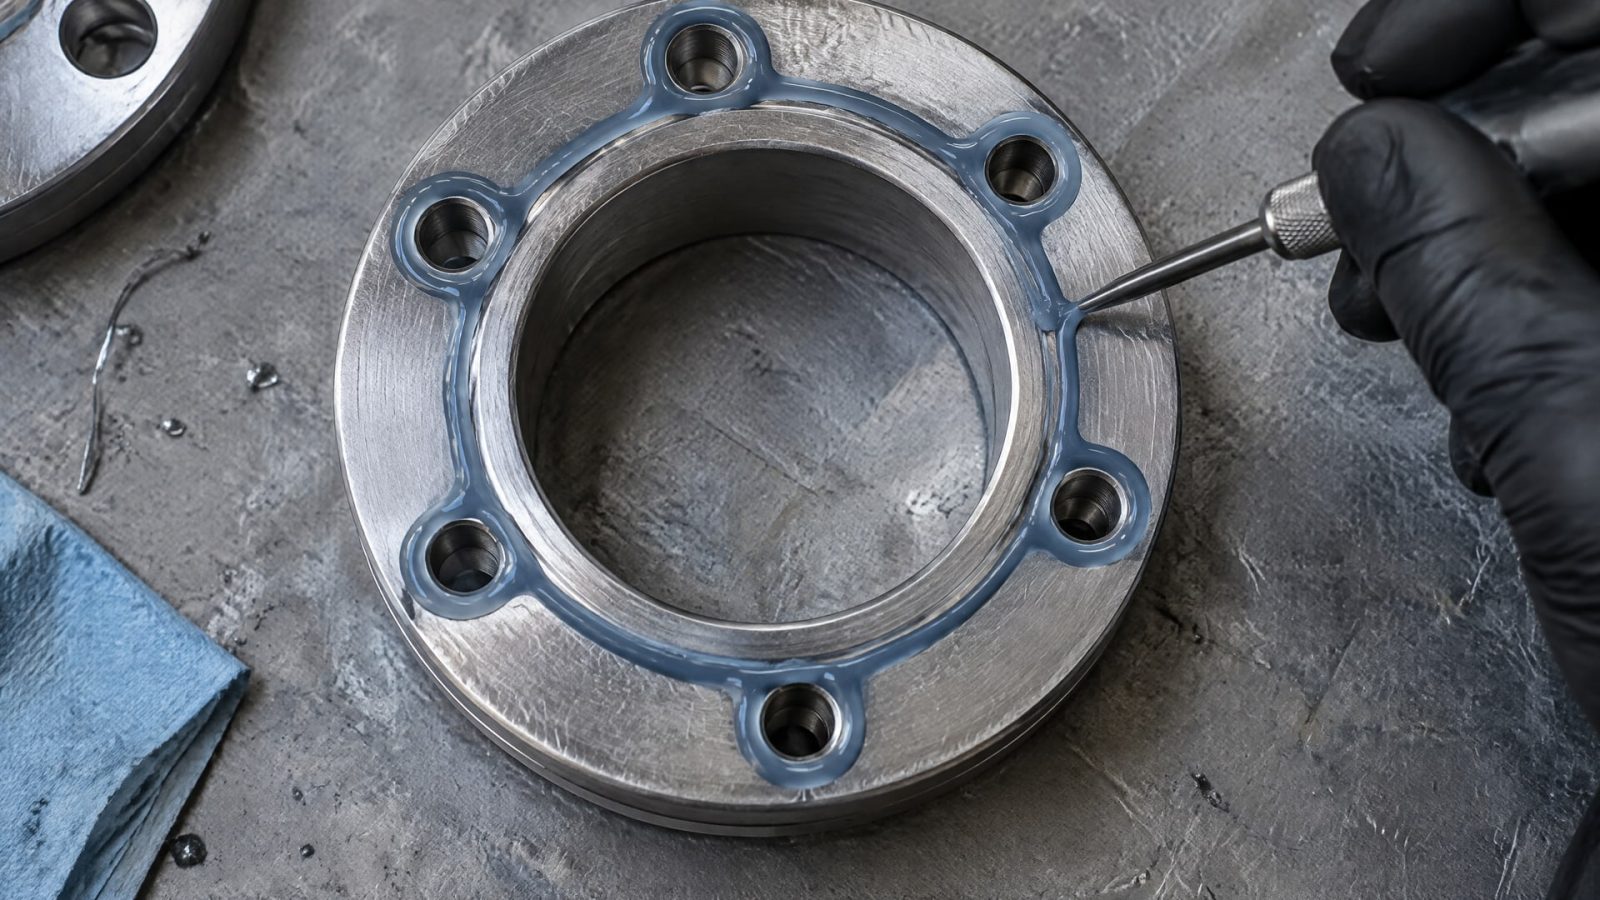
Рекомендуется наносить герметик непрерывным валиком по внутреннему краю фланца и вокруг каждого отверстия под болт, чтобы не было разрывов. Разрывы в валике - это микроскопические пути утечки, через которые жидкость находит обход вокруг герметика.
Слой должен быть тонким, но сплошным. После нанесения фланцы собирают и болты затягивают крест-накрест, начиная с малого момента и постепенно доводя до расчетного значения. Так давление распределяется равномерно, герметик выдавливается в зазор, и не возникает локальных перекосов, которые увеличивают реальное расстояние между поверхностями.
Выдавленный герметик снаружи остается незатвердевшим, потому что там доступ кислорода. Это нормально. Его удаляют мягкой тряпкой или деревянной лопаточкой после того, как соединение немного выстоит (обычно через 15–30 минут). Полное отверждение в объеме зазора занимает примерно 24 часа при 20–25°C, но это зависит от температуры окружающей среды, размера зазора и реактивности металла.
Когда анаэробный герметик уже не подходит
Если измерения показали, что реальный зазор стабильно превышает 0,30 мм или поверхность фланца имеет заметные неровности, биение или повреждения, анаэробный формирователь прокладок - не оптимальный выбор, даже самый высоковязкий.
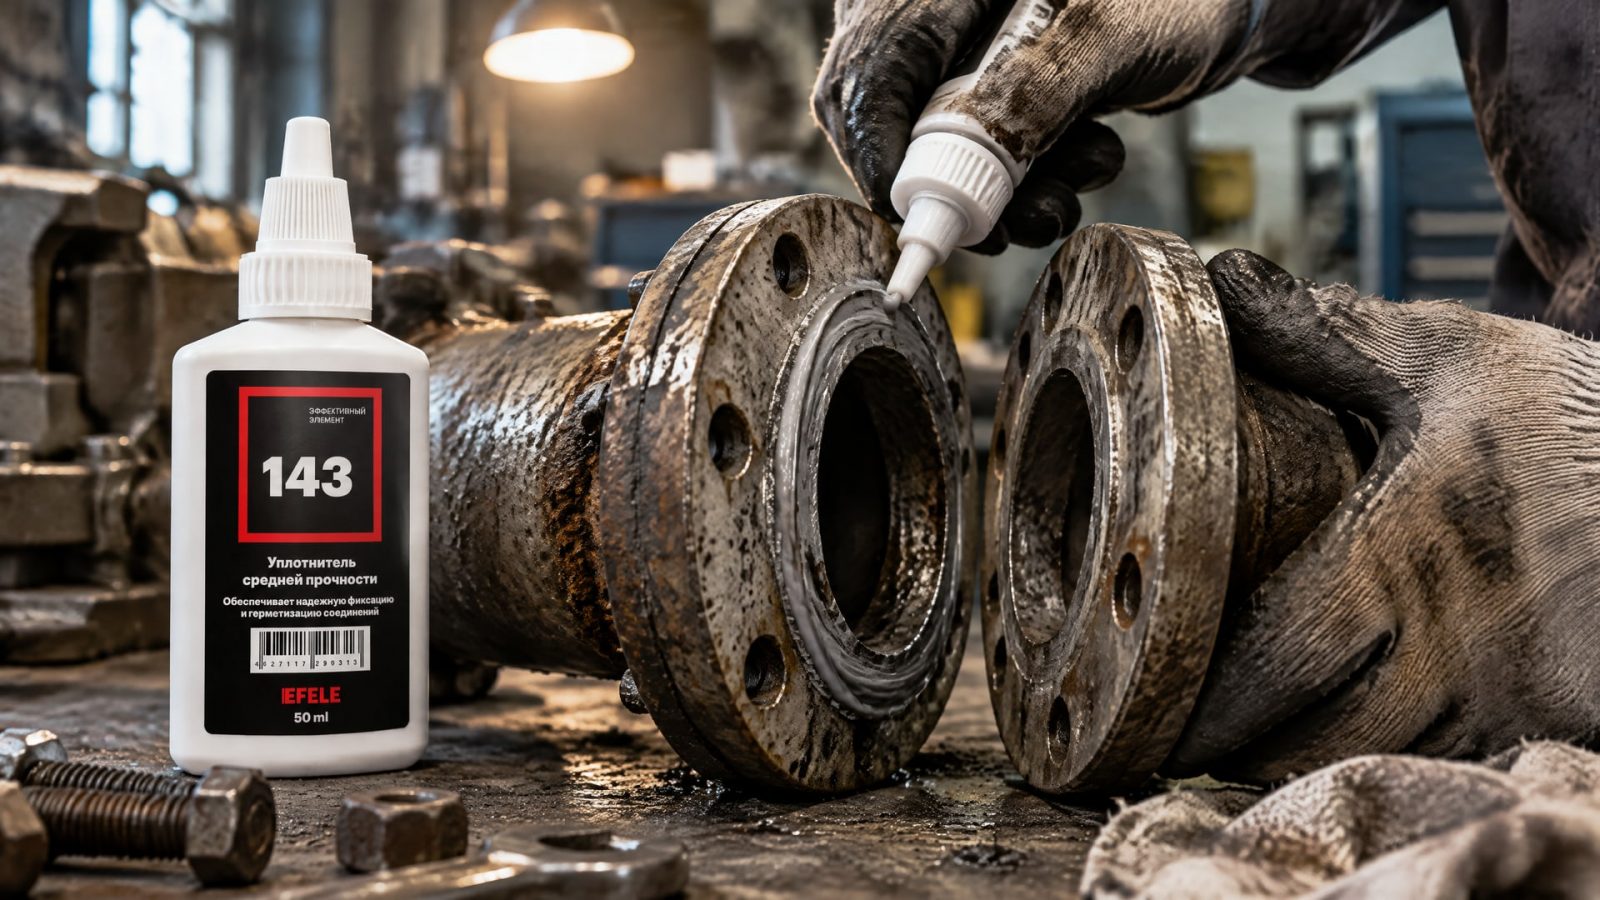
При таких условиях герметик будет работать ненадежно.
В этом случае следует рассмотреть альтернативные технологии: RTV-силиконовые герметики, которые работают в зазорах до 3 мм и медленнее отверждаются, давая время на юстировку; или многослойные текстильные прокладки с герметизирующим покрытием, которые адаптируются к неровностям.
Если конструкция критична (высокие давления, температуры выше 150°C, химически активные среды), стоит выбрать стандартный анаэробный герметик с предварительным выравниванием или шлифовкой фланца. На производственных линиях это часто выполняют на месте переносной шлифовальной машиной, чтобы привести поверхность в норму. Для герметизации фланцевых соединений с большими зазорами в условиях влажности, вымывания и фреттинга закупщики промышленных предприятий часто обращаются к гелеобразным анаэробным составам: например, EFELE 143 обеспечивает высокую прочность адгезии и устойчивость к агрессивным средам именно благодаря своей консистенции и формуле, которые позволяют работать в граничных условиях.
Типичные ошибки при выборе герметика для больших щелей
Первая ошибка - предположить, что любой герметик, названный «формирователь прокладок», подойдет для щелей размером по желанию.
На деле у каждого состава жесткий предел gap fill, и превышать его нельзя. Проверяй техспецификацию: там указано максимальное расстояние в миллиметрах.
Вторая ошибка - думать, что нанесение большего количества герметика решит проблему большого зазора. В большом зазоре недостаточно металлического контакта для инициирования отверждения, и избыток состава не исправит ситуацию. Напротив, отверждение станет еще медленнее или не произойдет вообще.
Третья ошибка - пренебречь подготовкой фланца. Если поверхность грязная, со следами старого герметика, ржавчины или силикона, герметик может не схватиться надежно, даже если зазор в норме. На плохо подготовленной поверхности адгезия теряется и герметизация отказывает при первой же вибрации или колебании давления.
Четвертая ошибка - использовать стандартный герметик на пассивных металлах (нержавейка, алюминий) без активатора. Такие материалы не инициируют полимеризацию анаэробного состава, и герметик может оставаться жидким неопределенно долго. Активатор решает эту проблему за 5–10 минут.
Пятая ошибка - затягивать болты без соблюдения момента или делать это неравномерно. Неправильная затяжка создает локальные выпуклости, щели и перекосы, фактически увеличивая реальный зазор в отдельных местах фланца.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик в зазоре 0,40 мм?
Нет, это выше предела даже для высоковязких анаэробных составов. При зазоре более 0,30 мм отверждение становится ненадежным, и герметичность не гарантируется. Для таких щелей нужна подготовка поверхности (шлифовка фланца) или другая технология герметизации, например RTV-силикон.
Почему герметик не затвердел за 24 часа на нержавейке?
На пассивных металлах анаэробный состав отверждается медленно или не отверждается без активатора. Нержавейка, алюминий и хромированные поверхности требуют предварительной обработки специальным активатором перед нанесением герметика. Проверьте техспецификацию вашего герметика на предмет рекомендации по активации.
Как правильно измерить реальный зазор на уже собранном фланце?
Измеряют щупом или толщиномером в нескольких точках по окружности фланца, в собранном и затянутом болтами состоянии. Берут максимальное значение из всех измерений - оно и определяет выбор герметика. На разобранном фланце такие измерения неточны.
Какой анаэробный герметик выбрать для герметизации фланцевых соединений с зазорами 0,20–0,30 мм?
На границе предельного диапазона лучше выбирать высоковязкие, тиксотропные составы, которые работают до 0,50 мм. Они медленнее текут, обеспечивают больший контакт с металлом и надежнее отверждаются в крупных зазорах. Убедитесь, что поверхности чистые и сухие.
Нужно ли удалять выдавленный герметик после сборки фланца?
Да, излишки герметика, выступившие снаружи, обычно остаются жидкими и их удаляют мягкой тряпкой или деревянной лопаточкой. Это не влияет на герметичность, так как отверждение происходит в зазоре между поверхностями, а не снаружи.
Заключение
Выбор анаэробного формирователя прокладок для фланцев с большим зазором начинается с точного измерения реального расстояния между поверхностями в собранном состоянии. Стандартные герметики работают до 0,25 мм, высоковязкие - до 0,50 мм, а при зазорах свыше 0,30 мм герметизация становится ненадежной. Правильная подготовка фланца (очистка, активация при необходимости), аккуратное нанесение валиком и соблюдение момента затяжки болтов обеспечивают надежное отверждение. Если реальный зазор оказался слишком велик, стоит либо выровнять фланец, либо перейти на другую технологию герметизации.
Следующий шаг: измерьте реальный зазор вашего фланца, уточните у производителя герметика его параметры gap fill и материал вашего фланца, чтобы решить, нужен ли активатор. Это займет 10 минут, но сэкономит часы простоя и предотвратит утечки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери, чтобы защитить его от замерзания и коррозии в зимний период и продлить срок службы.
Узнайте, как открутить заржавевший болт, используя проверенные методы и средства для безопасного демонтажа.
Узнайте, можно ли применять анаэробный герметик пластик, какие материалы совместимы, а какие нет, и чем заменить для надежного соединения.