
Как смазки H1 защищают оборудование при производстве замороженных продуктов
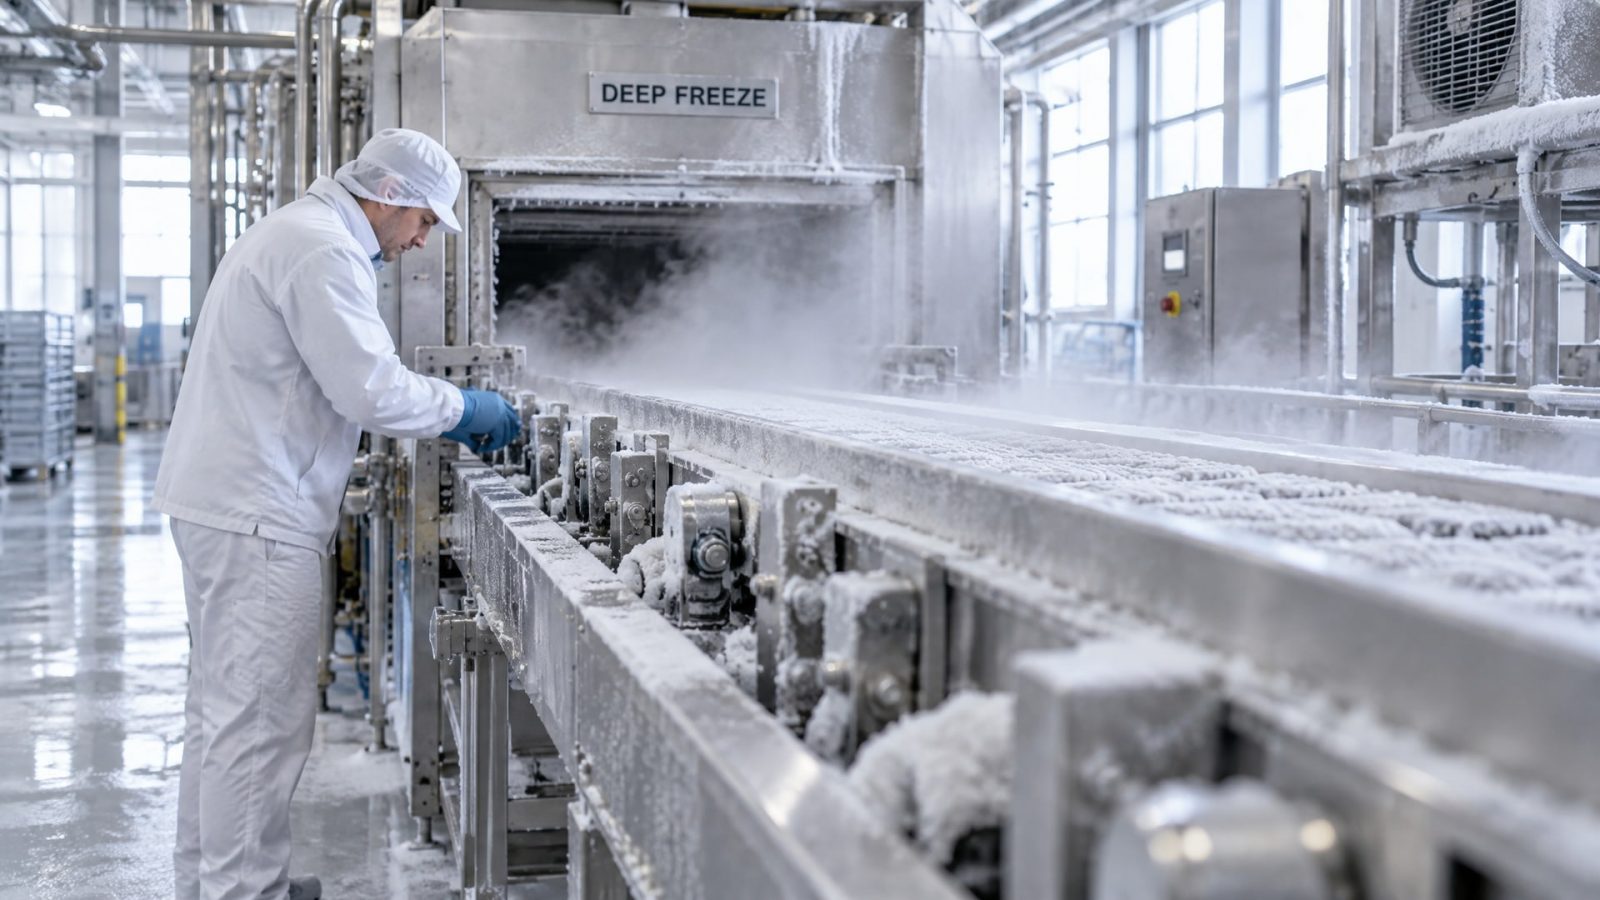
На морозильных линиях оборудование работает в экстремальных условиях: температура опускается до -40 °C и ниже, металлические узлы покрываются конденсатом, а любой контакт смазки с продуктом недопустим. Стандартные индустриальные масла и смазки в таких условиях теряют текучесть, кристаллизуются и перестают защищать подшипники, редукторы и направляющие. Именно здесь появляется категория H1 - специальные пищевые смазки, спроектированные для случайного, технологически неизбежного контакта с замороженными продуктами и при этом сохраняющие работоспособность на морозе.
Статья подскажет техническим специалистам и закупщикам, как выбрать правильную смазку H1 для оборудования замороженных продуктов, какие физические свойства критичны при низких температурах и какие типовые ошибки при подборе приводят к отказам оборудования и загрязнению продукции.
Почему стандартные смазки не работают на морозе
Производство замороженных продуктов требует оборудования, которое работает в температурном диапазоне до -40 °C, а в некоторых спиральных морозильниках и тоннелях шоковой заморозки - и до -50 °C.
При таких условиях обычные минеральные масла и универсальные пластичные смазки становятся непригодными.
Основная проблема кроется в физике низких температур. Минеральные компоненты базового масла начинают кристаллизоваться, вязкость резко возрастает, и смазка теряет текучесть. Подшипнику становится невозможно прокачать масло сквозь зазоры, редуктор требует чрезмерного момента для запуска, гидросистема не отзывается на команды. На практике это означает либо холодный пуск с недостаточной смазкой (и последующий фреттинг-износ), либо остановку оборудования и задержку в производственном графике.
Синтетические базовые масла, особенно PAO (полиальфаолефин), обладают кардинально лучшим индексом вязкости. Это означает, что при понижении температуры вязкость падает намного медленнее. Если индустриальное минеральное масло ISO VG 32 при -40 °C может достичь вязкости 10 000 сSt и выше (и перестать протекать), то синтетическое PAO масло той же номинальной вязкости остается в рабочем диапазоне 220–320 cSt. Это разница между работающей системой и замерзшей.
Кроме того, обычные смазки не имеют допуска H1 - они не спроектированы на случай контакта с пищей. Даже если они теоретически могли бы работать на холоде (что редко), их использование нарушает санитарные требования и создает риск загрязнения продукции.
Что такое допуск H1 и почему он важен для морозильного оборудования
H1 - это категория NSF (National Sanitation Foundation) для пищевых смазок, допустимых при случайном, технически неизбежном контакте с пищей.
Ключевое слово здесь - «случайный». H1 не означает, что смазку целенаправленно добавляют в продукт; это означает, что если капля смазки попадет на поверхность морозильника или конвейера, а затем соприкоснется с замороженным продуктом, это не создаст угрозу для здоровья потребителя.
Для получения статуса H1 смазка должна соответствовать стандарту 21 CFR 178.3570 (американское пищевое законодательство) и пройти санитарную оценку NSF. Один из критериев - ограничение на загрязнение: для минеральных и синтетических масел оно составляет до 10 ppm, для силиконовых - до 1 ppm. Это означает, что в смазке практически отсутствуют токсичные присадки, тяжелые металлы и патогенные микроорганизмы.
Для оборудования замороженных продуктов H1-допуск становится обязательным, потому что морозильные камеры, тоннели шоковой заморозки и конвейеры работают в прямой близости к продукту. Капли конденсата и маслянистые отложения на направляющих и цепях могут мигрировать на поверхность упаковки или самого изделия. Инспекторы Роспотребнадзора и технологи пищевых предприятий требуют именно H1-сертификации - это единственный способ документально подтвердить безопасность.
При этом H1 - это только одна составляющая выбора. Смазка может быть H1-сертифицирована, но при этом не работать при -40 °C. Поэтому техническую спецификацию читают полностью: помимо H1-статуса проверяют температурный диапазон, класс NLGI (для пластичных смазок), температуру застывания, вязкость при рабочей температуре и антикоррозионные свойства.
Низкотемпературные характеристики: вязкость, текучесть и защитная пленка
Работа при -40 °C и ниже ставит перед смазкой четыре ключевых задачи: сохранить текучесть, чтобы ее можно было нанести и распределить по поверхности; поддерживать вязкость в рабочем диапазоне, чтобы смазка не была ни слишком жидкой (не защитит от износа), ни слишком вязкой (не протечет); образовать стабильную защитную пленку на трущихся поверхностях; противостоять окислению и коррозии в условиях влажности и циклического температурного стресса.
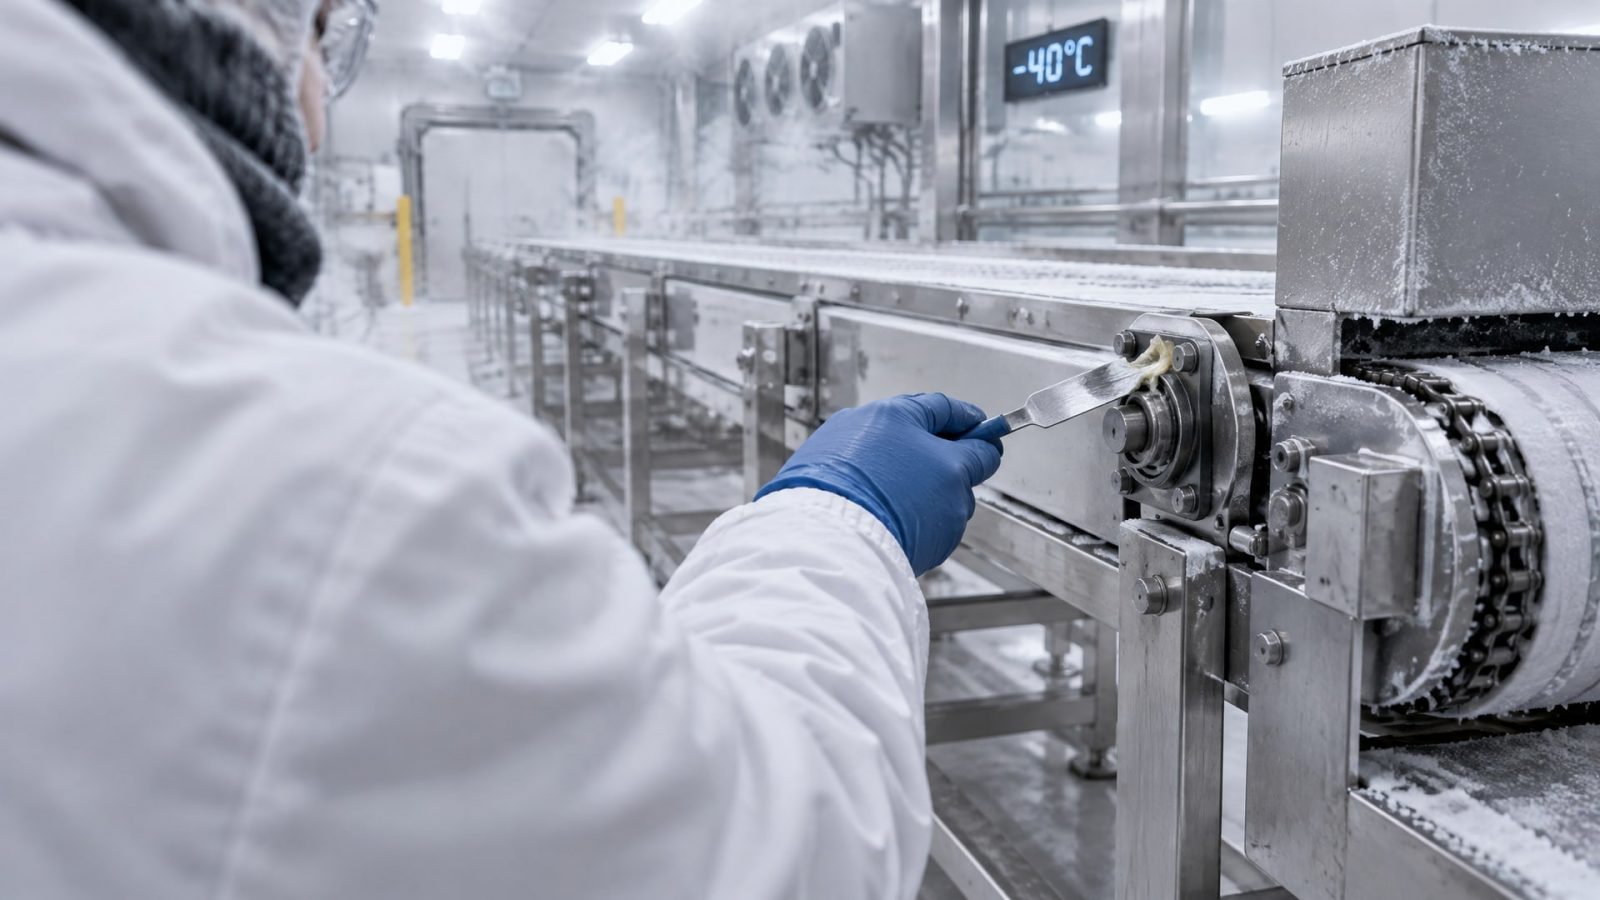
Для редукторов и цепных приводов в холодильных камерах эксперты рекомендуют маловязкие масла, например ISO VG 10. Это кажется странным: ведь на складе ожидают более вязкое масло для защиты. Однако при -40 °C ISO VG 10 ведет себя как ISO VG 32 при комнатной температуре. Уменьшение вязкости номинала компенсируется температурным эффектом, и на морозе масло приобретает нужную рабочую вязкость 220–320 cSt. Это позволяет редуктору запуститься без чрезмерного тока и сохранить гидравлический КПД.
Для пластичных смазок выбор класса NLGI тоже становится нетривиальным. На рынке встречаются H1-смазки NLGI 1 и NLGI 2 с диапазоном от -18 °C до +80 °C, а также NLGI 0 с диапазоном от -32 °C до +155 °C. Более мягкая консистенция (NLGI 0 или 1) лучше прокачивается через централизованные системы смазки при морозе, но может капать и течь из узлов, если сами подшипники находятся в теплой зоне. Выбор требует анализа конкретной конструкции оборудования.
Критична и температура застывания смазки - это точка, при которой она перестает течь под собственным весом. Для морозильного оборудования температура застывания должна быть заметно ниже рабочей, например -54 °C при диапазоне использования до -40 °C. Это обеспечивает запас прочности и предотвращает внезапное загустевание при локальных температурных пиках или при перегрузке узла.
Еще одно важное свойство - противоокислительная и антикоррозионная защита. В морозильной камере присутствует конденсат, который оседает на металлических поверхностях. Смазка должна вытеснить влагу и создать гидрофобный барьер. Специальные водоотталкивающие присадки помогают смазке не смешиваться с конденсатом и не терять защитные свойства. Без этого подшипники и направляющие начнут ржаветь, несмотря на наличие смазки.
Типовые узлы морозильного оборудования и требования к смазкам
Морозильное и холодильное оборудование - это не единый тип машины, а целый класс установок с разными узлами трения.
Каждый узел предъявляет свои требования к смазке, и единого универсального решения не существует.
Спиральные морозильники и конвейеры в камерах работают в режиме постоянного движения при температуре -20…-40 °C. Здесь используют цепи, ролики и направляющие. Для цепей нужна смазка, которая проникает в звенья, не густеет и не создает избыточного трения. Для направляющих - смазка, которая образует устойчивую пленку, не скапливается в виде комков льда и не налипает на поверхность.
Подшипники редукторов и электромоторов в холодильных зонах требуют пластичной смазки NLGI 1–2 с хорошей водостойкостью. Подшипник работает в условиях циклического охлаждения и согревания (при отключении холодильного компрессора), и смазка должна выдержать несколько тысяч циклов без расслаивания и окисления.
Гидравлические системы некоторых морозильных установок требуют специальных маловязких масел, чтобы гидравлический насос мог прокачать жидкость при низких температурах. Здесь важна низкая температура текучести и стабильная вязкость.
Направляющие скольжения для движущихся элементов в морозильнике должны быть защищены от вымывания конденсатом и от налипания льда. Используют либо маловязкие масла с аэрозольной подачей, либо пластичные смазки с очень хорошей адгезией (способностью прилипать к металлической поверхности и не стекать).
Выбирать смазку нужно под каждый узел отдельно. Подшипник редуктора - одна смазка, цепь спирального морозильника - другая, направляющая конвейера - третья. Если закупщик берет одну «универсальную» H1-смазку для всех узлов сразу, это почти всегда приводит к проблемам: где-то она слишком мягкая и вымывается конденсатом, где-то слишком жесткая и не проникает в зазоры.
Как выбрать смазку H1 для конкретного оборудования
Процедура выбора H1-смазки для морозильного оборудования состоит из нескольких шагов, и каждый важен.
Первый шаг - определить рабочую температуру. Посмотреть в технических данных оборудования, какая температура царит в морозильной камере или на участке, где находится узел. Если это спиральный морозильник, обычно это -35…-40 °C. Если холодильный склад, то -18…-25 °C. Если тоннель шоковой заморозки, то до -50 °C. Температура должна быть внутри диапазона, указанного на упаковке или в техническом листе смазки.
Второй шаг - определить тип узла и нужную форму смазки. Редукторы обычно требуют маловязкое масло (ISO VG 10–22), подшипники - пластичную смазку NLGI 0–2, цепи - либо маловязкое масло, либо аэрозольную смазку с хорошей проникающей способностью. Направляющие и скольжения могут требовать и масло, и смазку в зависимости от конструкции.
Третий шаг - проверить документацию оборудования. Производитель часто указывает, какую вязкость или класс NLGI он рекомендует. Это не просто совет; это результат инженерных расчетов и испытаний. Если рекомендация есть, ее нужно соблюдать.
Четвертый шаг - убедиться в H1-сертификации и дополнительных свойствах. На упаковке или в техническом листе должна быть пометка NSF H1 или Food Grade. Нужно также проверить: - температуру застывания (она должна быть минимум на 10 °C ниже рабочей); - вязкость при рабочей температуре (если рекомендуют ISO VG 10, проверить, что при -40 °C вязкость остается в пределах 220–320 cSt); - водоотталкивающие свойства; - защиту от коррозии и окисления.
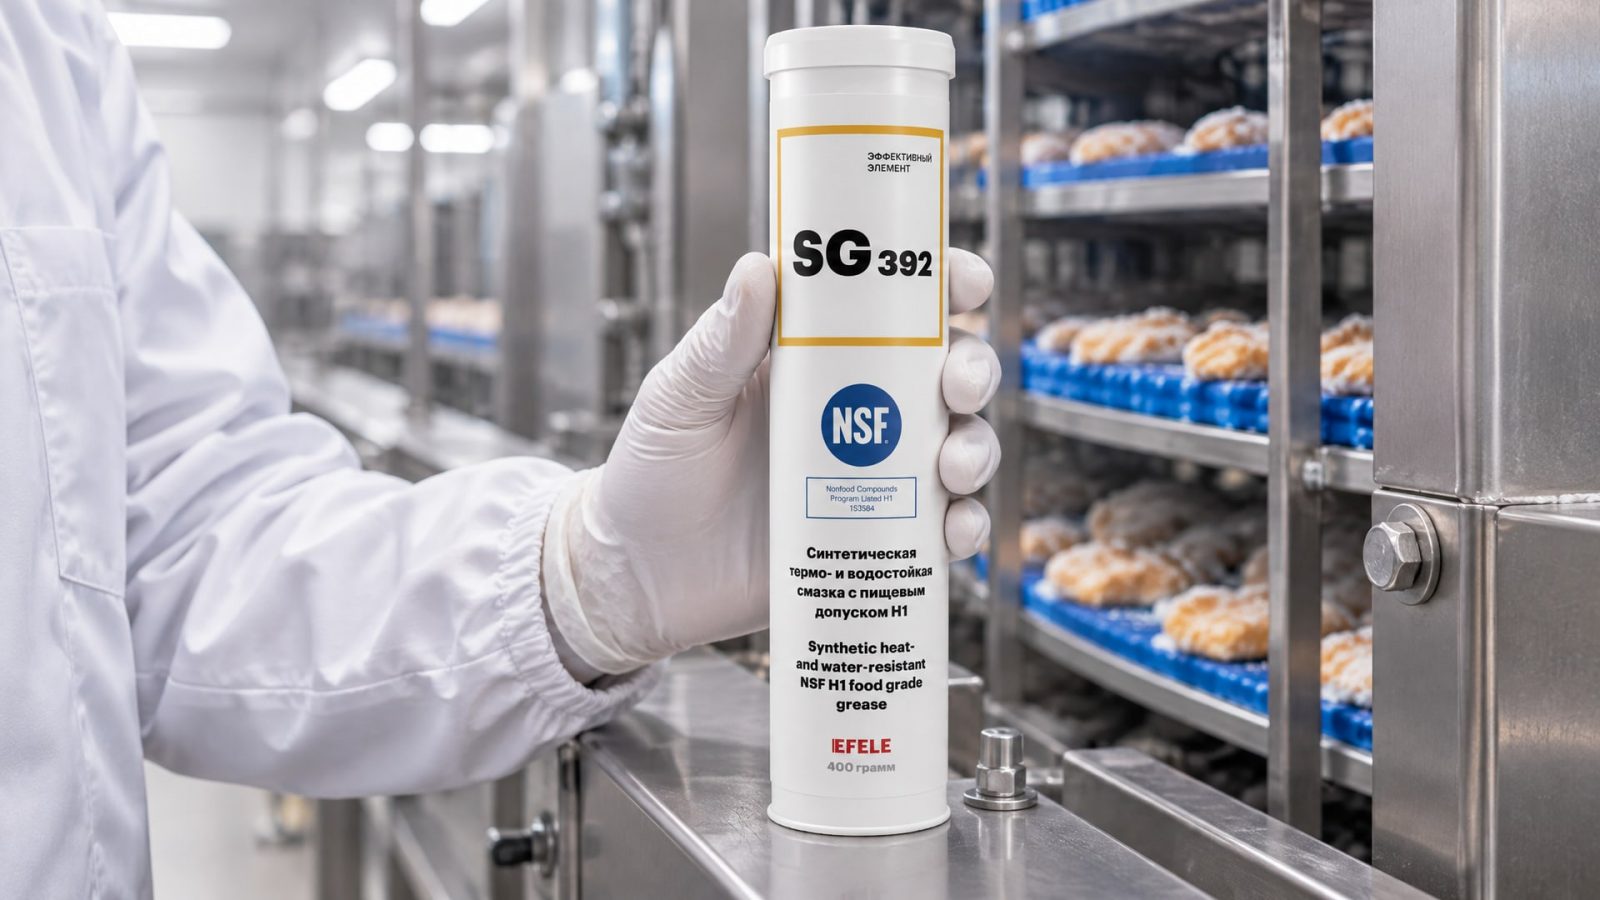
Пятый шаг - сверить совместимость со смежными материалами. Если смазка попадет на упаковку или на другие компоненты оборудования (пластик, резина, краска), она не должна их повредить. Технический лист обычно содержит информацию о совместимости. Для высоконагруженных узлов трения в пищевом оборудовании, работающих в условиях низких температур и повышенной влажности, закупщики часто выбирают термо- и водостойкую пластичную смазку EFELE SG-392 с допуском NSF H1, так как она оптимально балансирует защиту от вымывания конденсатом и адгезию к металлической поверхности при морозе.
Частые ошибки при выборе и применении H1-смазок
На практике снабженцы и технические специалисты часто допускают ошибки, которые приводят к преждевременному износу оборудования и попаданию смазки в продукт.
Ошибка 1: путают H1-допуск с низкотемпературностью. Много смазок имеют H1-сертификацию, но не рассчитаны на -40 °C. Они работают в диапазоне -10…+50 °C и подходят для холодильных камер с температурой -5…-10 °C, но не для спиральных морозильников. Закупщик видит H1 на этикетке, заказывает эту смазку для морозильника, и подшипник отказывает за две недели, потому что смазка загустела и перестала циркулировать.
Ошибка 2: берут одну смазку для всех узлов. Универсальность кажется удобной, но редукторам нужна маловязкое масло, подшипникам - пластичная смазка, цепям - проникающая жидкость. Если попробовать применить пластичную смазку NLGI 2 в редуктор морозильника, масляный насос не сможет ее прокачать, и редуктор будет работать в режиме масляного голода.
Ошибка 3: не проверяют температуру застывания. Смазка может быть жидкой при -30 °C, но кристаллизоваться и загустевать при -45 °C. Если оборудование время от времени попадает в зону еще более низких температур (например, локальное переохлаждение рядом с испарителем), смазка неожиданно замерзнет и узел отказет.
Ошибка 4: наносят смазку слишком много. После нанесения смазку не нужно протирать чистой тряпкой - это уберет всю защиту. Но нужно избежать излишков. На морозе избыток смазки скапливается, твердеет, становится похож на лед, и начинает работать как абразив, ускоряя износ подшипника вместо защиты. Правило простое: тонкая пленка, покрывающая поверхность, - оптимально.
Ошибка 5: используют смазку, которая не совместима с уплотнениями. Некоторые синтетические смазки вызывают разбухание резиновых уплотнений в подшипниках. Это приводит к утечкам и загрязнению смежных узлов. Перед применой незнакомой смазки нужно проверить совместимость в техническом листе.
Часто задаваемые вопросы
Можно ли использовать обычную пищевую смазку H1 для спирального морозильника?
Нет, не всякую. H1-статус означает безопасность при контакте с пищей, но не гарантирует работу при -40 °C. Обычная пищевая смазка часто рассчитана на диапазон -10…+50 °C. Для морозильника нужна смазка с явным указанием диапазона до -40 °C или ниже. Проверяйте температурный диапазон в техническом листе перед покупкой.
Что такое фреон и какая его роль в холодильной системе?
Фреон - это устаревшее название хладагентов, которые циркулируют в компрессорном контуре холодильной машины и переносят тепло. Современные хладагенты (например, R-404A, R-410A) не содержат озоноразрушающих веществ. Для смазки это важно тем, что в контакте с хладагентом она должна быть стабильной и не расслаиваться. Масло в компрессоре холодильника - это специальное масло, а смазка в подшипниках редукторов и цепях конвейеров - другая, пищевая.
Какая температура должна быть в морозилке для безопасности замороженных продуктов?
Для безопасного хранения замороженных продуктов обычно поддерживают температуру -18 °C и ниже. Спиральные морозильники и тоннели шоковой заморозки работают при -30…-50 °C, чтобы быстро заморозить изделие и прервать микробиологические процессы. Оборудование же, находящееся в таких камерах, должно выдерживать эти температуры, поэтому смазка для редукторов, конвейеров и подшипников в морозильнике должна быть рассчитана на -40 °C и ниже.
Почему смазка важнее, чем просто холод, для защиты оборудования замороженных продуктов?
Холод - это условие работы, а смазка - это защита. На морозе металл становится хрупким, масло густеет, подшипник работает с повышенным трением. Если смазка неправильная (минеральная, загустевшая), трение еще больше возрастает, и узел начинает перегреваться локально. Кроме того, в морозильной камере есть конденсат, который вымывает обычную смазку. Специальная H1-смазка с хорошей адгезией и водостойкостью остается на месте и защищает от коррозии, даже если вокруг все влажное и холодное.
Сколько раз в год нужно менять смазку в оборудовании замороженных продуктов?
Периодичность смены зависит от конкретного узла, интенсивности работы и типа смазки. Пластичные смазки в подшипниках обычно меняют один раз в год или один раз в два года при нормальной работе. Масло в редукторах могут переливать или полностью менять раз в год. Направляющие и цепи требуют более частого обслуживания - смазку наносят раз в неделю или раз в месяц в зависимости от графика. Чтобы не ошибиться, нужно следовать инструкции производителя оборудования.
Заключение
Смазки H1 - это не просто пищевые смазки, а специализированный класс материалов, спроектированный для работы в экстремальных условиях морозильного производства. Они должны одновременно отвечать двум противоречивым требованиям: быть безопасными при случайном контакте с продуктом и сохранять текучесть и защитные свойства при температуре -40 °C и ниже.
Выбор правильной H1-смазки для каждого узла оборудования замороженных продуктов - это инженерная задача, требующая внимания к деталям. Нужно проверить температурный диапазон, тип узла, требуемую вязкость или консистенцию, водостойкость, температуру застывания и совместимость с материалами оборудования. Ошибки при выборе приводят к отказам подшипников, цепей и редукторов, к загрязнению продукции и к простоям производства. Правильный выбор - это инвестиция в надежность, долговечность оборудования и соответствие санитарным требованиям. Следующий шаг: подробно изучите техническую спецификацию вашего оборудования, определите температурный диапазон и тип каждого узла, затем выберите смазку по этим параметрам, проверив H1-сертификацию и дополнительные свойства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и нанести смазку для сучкореза, чтобы продлить срок службы инструмента и обеспечить его эффективную работу.
Узнайте, как выбрать анаэробный герметик для химии, чтобы обеспечить надежную герметизацию в агрессивных средах.
Эффективное восстановление пластика салона автомобиля: методы устранения царапин, потертостей и скрипов, а также выбор средств для смазки и защиты.