
Как пищевые смазки H1 влияют на прохождение аудитов HACCP и ISO 22000
Смазка H1 на пищевом производстве - не панацея для аудита, а обязательный элемент управления химическим риском. Аудиторы HACCP и ISO 22000 проверяют не наличие красивого сертификата на столе, а живую систему: где именно используется смазка, как она документирована, какие записи о контроле ведут, и что предприятие делает при обнаружении попадания смазки в продукт. Статья раскрывает, на что смотрит аудитор, какие документы нужно собрать закупщику и технологу, и как правильный выбор смазки встраивается в HACCP-план и Программу преrequisite (PRP).
Для технических специалистов и снабженцев это означает одно: смазка с допуском H1 становится контролируемым материалом, требующим регистрации, трассировки и систематического контроля применения. Без этого даже правильный продукт не спасет на аудите.
Что проверяет аудитор: три кита системы управления риском
Аудит пищевой безопасности - это не экзамен на знание названий смазок, а проверка того, насколько хорошо предприятие управляет химическими и физическими рисками.
Смазка попадает в разряд химических материалов, которые могут непредумышленно оказать влияние на безопасность продукта.
Первое, что ищет аудитор, - это идентификация опасности. На предприятии должно быть четко описано, в каких узлах и при каких условиях возможен случайный контакт смазки с пищей. Это может быть неисправное уплотнение подшипника конвейера, проливание смазки при техническом обслуживании рядом с открытым продуктом или неправильное хранение смазочных материалов над рабочей зоной. Если источник риска не названован и не задокументирован, первый вопрос аудитора звучит так: "Вы понимаете, откуда может взяться опасность?"
Второе - выбор и регистрация продукта. Здесь аудитор требует не просто сертификат от поставщика, а проверяет, что регистрация NSF H1 действует именно на конкретный продукт и не истекла. Часто закупщики хранят в папке старый PDF с логотипом NSF, забыв обновить реестр. Аудитор вводит название смазки в базу NSF и видит: продукт зарегистрирован или нет. Если регистрация лежит на бренд-линейку, а не на конкретный артикул, это тоже флаг: нужна уточняющая информация от поставщика.
Третье - система документирования и контроля. Предприятие должно вести реестр смазочных материалов с привязкой к каждому узлу, указанием периодичности смазки, способа нанесения и ответственного сотрудника. Сюда же входят техпаспорт (TDS), лист безопасности (SDS), инструкции по правильному нанесению и минимальной дозировке. Когда смазка наносится избыточно или неправильным инструментом, риск попадания в продукт возрастает. Аудитор спрашивает: "Как вы убеждаетесь, что смазки используется ровно столько, сколько нужно?"
Место H1-смазки в HACCP-плане и ISO 22000
HACCP и ISO 22000 работают по одной логике: выявляешь опасность, оцениваешь риск, внедряешь контролируемые меры и ведешь записи.
Смазка попадает в эту схему как химический материал, который может случайно загрязнить продукт, если что-то пойдет не так.
В HACCP-плане выбор пищевой смазки фигурирует на этапе анализа опасностей. Если риск оценен как существенный (например, есть открытые пищевые потоки рядом со смазываемыми механизмами), то внедрение H1-смазки становится одной из контролируемых предупреждающих мер. ISO/TS 22002-1, который является стандартом по преrequisite-программам для пищевой промышленности, прямо указывает: там, где есть вероятность прямого или косвенного контакта с пищей, должны применяться только food grade lubricants с подтвержденной безопасностью.
Однако сама по себе смазка с допуском H1 - это не одноразовое решение. Она встраивается в систему контроля, где каждый раз при техническом обслуживании оборудования фиксируются: дата смазки, объем нанесенного материала, состояние уплотнений, любые видимые утечки. Если обнаружено, что смазка попала в продукт или его технологическую зону, должен быть запущен корректирующий процесс: анализ причины, устранение источника риска (например, замена уплотнения или переучивание персонала) и проверка, не попала ли смазка в производственный тираж.
Документы, которые требует аудитор
Аудит начинается с простого вопроса: "Покажите мне, какие смазки вы используете." На столе должны лежать не только коробки, но и пакет документов, который подтверждает правильный выбор и использование каждого материала.
Основной набор документов:
Реестр смазочных материалов с привязкой к узлам оборудования, указанием поставщика, артикула, NSF-статуса и периодичности смазки.
Техническое описание (TDS) каждой смазки: вязкость, температурный диапазон, состав базового масла, присадки, совместимость с материалами уплотнений.
Лист безопасности (SDS) с перечнем компонентов, сведениями об опасности и инструкциями по обработке в случае контакта с пищей.
Подтверждение NSF H1-регистрации: либо прямая выписка из базы NSF на конкретный продукт, либо сертификат поставщика с датой действия.
Инструкции по нанесению: как именно смазывается узел, какой инструмент используется, какой объем материала допустим, как избежать избытка и разливов.
Записи о проведенной смазке: даты, ответственные лица, замечания о состоянии уплотнений и отсутствии утечек.
План корректирующих действий, если обнаружено попадание смазки в продукт или его зону.
Отсутствие хотя бы одного из этих документов рассматривается как неуправляемый риск. Аудитор может закрыть замечание только в том случае, если видит полную цепочку: опасность идентифицирована → выбран правильный продукт → место применения задокументировано → персонал обучен → ведутся записи о контроле.
Как правильно выбрать H1-смазку для разных зон производства
Не все H1-смазки одинаковы.
Выбор должен учитывать условия применения: температуру окружающей среды, влажность, наличие моющих растворов, тип оборудования и интенсивность нагрузок.
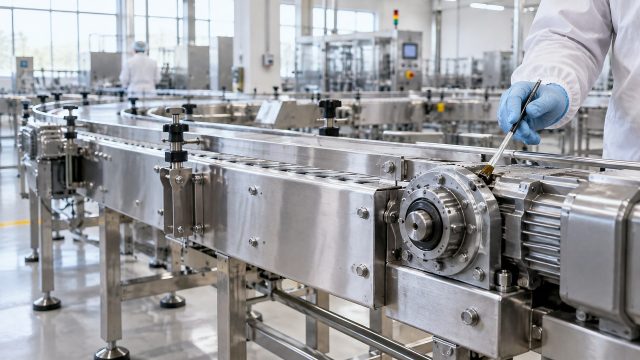
Для конвейеров и открытых механизмов критична совместимость с частыми промывками. Многие пищевые производства используют CIP-системы (Clean In Place), когда оборудование моется горячей водой с моющими и дезинфицирующими растворами прямо на месте. Обычная минеральная смазка в таких условиях вымывается и теряет смазывающие свойства. Здесь требуется H1-смазка с повышенной водостойкостью и адгезией (способностью прилипать к поверхности и сохранять защитную пленку даже при контакте с влагой). На линиях фасовки берут продукты, которые держат смазочный слой после промывок и не окисляются при многократных контактах с моющими средствами.
Для холодильных шкафов и морозильных камер важна низкотемпературная текучесть. При минусовых температурах обычная пластичная смазка твердеет и перестает смазывать подшипники. Аудитор знает, что холодильное оборудование часто выходит из строя именно из-за неправильно подобранной смазки, которая замерзла на холоде. Поэтому выбирают H1-смазки с расширенным температурным диапазоном, гарантирующие текучесть вплоть до -20…-30 °С.
Для узлов с герметичными подшипниками и долгосрочной смазкой нужна высокая термостойкость. Если смазка закладывается в подшипник "на всю жизнь" и его не разбирают годами, она должна не окисляться и не твердеть при длительном нагреве. Предельная рабочая температура обычно указывается в диапазоне 120-150 °С в зависимости от типа масла и пакета присадок.
Чтобы избежать ошибок в подборе, закупщик должен сверить условия каждого узла со спецификацией смазки. При наличии вопросов лучше обратиться к технической поддержке поставщика: это не консультация, а формальная проверка совместимости. Все согласованные параметры стоит зафиксировать в письме или в реестре - это станет доказательством осознанного выбора при аудите.
Максимально допустимый уровень и управление риском случайного контакта
В стандартах и пособиях по пищевой безопасности фигурирует ориентир 10 ppm (10 mg/kg) как предельный уровень случайного загрязнения пищевого продукта смазкой.
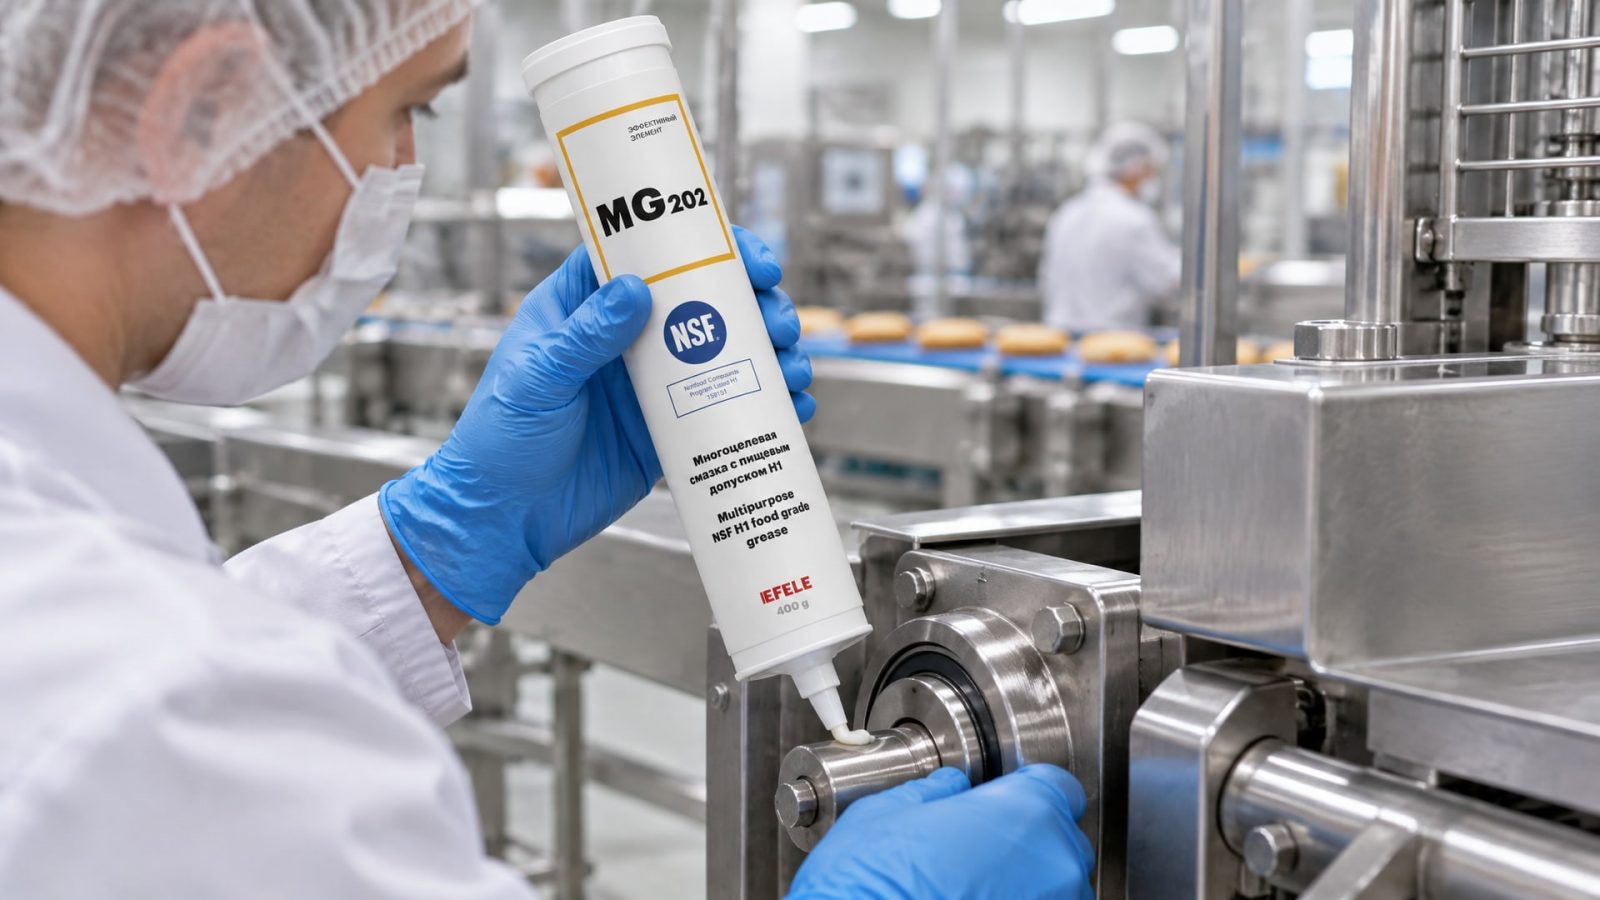
Это не означает, что смазка "разрешена в малых дозах" - это предел риска, выше которого продукт считается небезопасным и подлежит утилизации.
Такой норматив устанавливается потому, что в пищевой промышленности полностью исключить случайный контакт со смазкой невозможно. Подшипник может начать подтекать, уплотнение может износиться, работник может ошибиться при смазке. Стандарт предусматривает, что если контакт произойдет, а его объем не превысит 10 mg/kg продукта, изделие остается безопасным. При превышении этого уровня партия утилизируется.
Однако управление риском предполагает, что предприятие не ждет, пока произойдет контакт, а работает на его предотвращение. Вот как выглядит эта система на практике:
Используются только смазки с регистрацией H1, которые прошли проверку на безопасность при вероятном контакте с пищей.
Смазка наносится в минимально необходимом количестве, определенном в инструкции.
Узлы со смазкой расположены на безопасном расстоянии от открытых пищевых потоков или защищены экранами.
После смазки излишки убираются сухой чистой ветошью - не сразу после нанесения (в этом случае сотрется вся защитная пленка), а после сборки оборудования.
Состояние уплотнений регулярно проверяется. При первых признаках утечки узел выводится из работы на техническое обслуживание.
Если смазка попала на продукт или в производственную зону, срабатывает процедура изоляции: партия помещается на карантин, производится анализ причины, заинтересованные стороны информируются и строится корректирующий план.
Обеспечение соответствия требованиям HACCP и ISO 22000 требует, чтобы многоцелевая пластичная смазка EFELE MG-202 с допуском NSF H1 использовалась в зонах с управляемым риском случайного контакта. Эта смазка подходит для подшипников и направляющих в пищевом оборудовании благодаря балансу адгезии, водостойкости и совместимости с материалами уплотнений. Ее применение документируется в реестре с указанием узла, периодичности и дозировки, что позволяет аудитору увидеть спланированный и контролируемый подход.
Отличие H1 от H2 и когда не нужна пищевая смазка
Многие закупщики путают H1 и H2, думая, что H2 - это "более мягкая" версия H1.
На самом деле это две разные категории с разными применениями.
H1 используется в зонах с вероятностью случайного контакта смазки с пищей при нормальной эксплуатации оборудования. Это конвейеры, подшипники открытого типа, связи близ пищевых потоков, механизмы, которые обслуживаются рядом с продуктом.
H2 применяется там, где смазка находится в закрытых системах и контакт с пищей исключен при нормальной эксплуатации. Примеры: цепи без открытых звеньев в несмежных помещениях, электромоторы в отдельных шкафах, гидросистемы в станках для упаковки, которые физически отделены от пищевой зоны.
Ключевой момент: категория выбирается не по названию оборудования, а по вероятности контакта при нормальной работе. Если конвейер расположен высоко и продукт не может упасть на смазку, а смазка не может брызнуть на продукт, допустимо применение H2-смазки. Если же есть хоть малейший риск, нужна H1.
Аудитор проверяет логику этого выбора: есть ли на предприятии карта-схема расположения оборудования с указанием, какая смазка где используется и почему. Если смазка выбрана по принципу "все остальные используют H1, значит, и мы тоже", это воспринимается как неосознанный выбор, а не управление риском.
Как наладить систему ведения реестра и документации
Практическая организация контроля начинается с простого: создание реестра смазочных материалов.
Это может быть таблица в Excel или запись в системе управления предприятием, но смысл один - единое место, где хранится вся информация о том, какая смазка, где, как часто и с какой целью применяется.
Столбцы реестра:
| Узел оборудования | Артикул смазки | Поставщик | NSF H1 | TDS | SDS | Периодичность | Объем/дозировка | Ответственный | Последняя дата смазки | Примечания |
|---|---|---|---|---|---|---|---|---|---|---|
| Конвейер зоны упаковки, подшипник привода | EFELE MG-202 | ООО ЕФЕЛЕ | Да, действительна | Есть | Есть | Раз в 2 недели | 2-3 грамма | Слесарь Петров | 15.01.2025 | Утечка устранена 10.01 |
Такой реестр выполняет несколько функций сразу: он служит контрольным списком для персонала, доказательством осознанного выбора для аудитора, и историей для анализа проблем. Если случится утечка смазки в продукт, можно быстро вспомнить, где, когда и кто проводил последнюю смазку.
Кроме реестра, нужны папки (физические или цифровые) с техдокументацией для каждого производителя смазки. Туда входят:
TDS (техпаспорт) с указанием физических свойств, совместимости и температурного диапазона.
SDS (лист безопасности) с инструкциями по обработке и контакту с пищей.
Копия сертификата NSF H1 - не примерно, а точный документ на конкретный продукт.
Письмо от поставщика с подтверждением соответствия стандартам ISO 21469, если это требуется клиентом или сетевыми требованиями.
Для персонала, который смазывает оборудование, нужны письменные инструкции: как правильно нанести смазку, какой объем допустим, какие инструменты использовать, как убрать излишки, и что делать при обнаружении утечки. Эти инструкции должны быть размещены прямо на оборудовании или в доступной зоне.
После каждой смазки ответственный сотрудник делает отметку в реестре или в журнале с указанием даты, объема нанесенного материала и любых замеченных проблем (появление утечки, необычный звук, заедание). Эта запись - не формальность, а документированное доказательство контроля, которое аудитор будет проверять.
Часто задаваемые вопросы
Если смазка H1, аудит пройден автоматически?
Нет. Аудит смотрит на систему управления риском: идентификацию опасности в HACCP-плане, выбор правильного продукта с подтвержденной регистрацией NSF, документирование мест применения и ведение записей о контроле. H1-смазка - это одна часть системы, но не ее гарантия.
Чем отличается NSF H1 от ISO 21469?
NSF H1 - это допуск на случайный контакт смазки с пищей. ISO 21469 - стандарт производственной гигиены для смазочных материалов, проверяющий, насколько чистым является производство и как контролируется загрязнение. ISO 21469 может требоваться клиентом или сетевыми стандартами дополнительно к H1, но не везде обязателен.
Можно ли использовать H1-смазку на всех узлах пищевого оборудования?
Нет. H1 используется только там, где есть риск случайного контакта с пищей. В закрытых системах без риска контакта допустимо применение H2-смазки. Выбор делается на основе анализа оборудования и вероятности контакта.
Что делать, если обнаружено попадание смазки в продукт?
Партия помещается на карантин, производится анализ содержания смазки (лаборатория может проверить концентрацию и тип вещества), оценивается, не превышен ли лимит 10 ppm. Одновременно расследуется причина утечки, узел выводится на техническое обслуживание, и принимаются корректирующие меры. Результаты документируются в HACCP-отчете.
Как часто нужно обновлять регистр смазок и документацию?
Реестр обновляется каждый раз, когда проводится смазка оборудования. Документация (TDS, SDS, сертификаты NSF) должна пересматриваться ежегодно на предмет актуальности и обновляться при смене поставщика или артикула смазки. Перед аудитом стоит убедиться, что все даты действия действительны.
Заключение
Смазки H1 влияют на аудит HACCP и ISO 22000 не наличием красивого сертификата, а встроенностью в систему управления химическими рисками. Аудитор проверяет три кита: правильный продукт с актуальной NSF-регистрацией, обоснованное место применения с документированием и записи о контроле. Выбор смазки должен быть осознанным и задокументированным, а ее применение - регистрируемым и контролируемым с момента поступления на предприятие до момента утилизации.
Следующий шаг для технического специалиста: пересмотреть реестр используемых смазочных материалов, убедиться в актуальности NSF-регистраций на каждый продукт, собрать полный пакет документации (TDS, SDS, сертификаты), составить или уточнить реестр с привязкой к узлам оборудования и подготовить журнал записей о проведенной смазке. Это займет несколько дней, но даст твердое основание для уверенного прохождения аудита.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную герметизацию труб в агрессивных средах, избегая утечек и простоев производства.
Узнайте, как выполнить восстановление пластика салона автомобиля и домашних механизмов, устранить скрипы и дефекты.
Аналоги пищевых смазок: как выбрать качественные и не переплатить, проверив соответствие стандартам для вашего оборудования.