
Антизадирное покрытие для стали: как сравнить решения для нефтегазовой отрасли
Сравнивать антизадирное покрытие для стали нужно по результатам испытаний на конкретной детали, а не только по типу состава или стране производства. Для нефтегазового оборудования важны подготовка поверхности, толщина и отверждение пленки, стойкость к коррозии и совместимость с рабочими жидкостями. Доступные данные не дают основания объявить покрытия MODENGY и импортные аналоги полностью взаимозаменяемыми: для этого необходимы сопоставимые испытания на одинаковых деталях и при одинаковом процессе нанесения.
Статья поможет техническим специалистам, инженерам и закупщикам выстроить такую проверку. Разберем подготовку стали и нержавеющей стали, испытание солевым туманом, ограничения фосфатирования и критерии выбора твердосмазочного покрытия для нефтегазового оборудования.
Как сравнивать антизадирные покрытия для стали
При выборе антизадирного покрытия для стали следует сопоставлять не торговые названия, а технологические системы.
В них входят материал детали, подготовка поверхности, способ нанесения, толщина сухой пленки и режим отверждения. Различия по одному из этих параметров способны повлиять на адгезию, износ и коррозионную стойкость, поэтому сравнение покрытий без контроля процесса может дать неверный вывод.
Для нефтегазовой отрасли особенно важны влажность, солевое воздействие, загрязнения и контакт с агрессивными жидкостями. При этом стойкость к задирам и защита от коррозии не равнозначны: их проверяют разными методами. Положительный результат коррозионного испытания сам по себе не подтверждает требуемую работу покрытия в узле трения.
Линейку антифрикционных покрытий MODENGY можно рассматривать в числе вариантов для такой оценки. Но имеющихся данных недостаточно, чтобы заявить о прямом соответствии любого покрытия MODENGY конкретному импортному аналогу. Сначала нужно определить требования к детали и собрать сопоставимые результаты испытаний.
| Что сравнивать | Что зафиксировать |
|---|---|
| Материал детали | Сталь или нержавеющая сталь |
| Подготовку поверхности | Очистку, абразивную обработку и выбранную предварительную обработку |
| Нанесение | Метод и условия нанесения |
| Сформированную пленку | Толщину и режим отверждения |
| Эксплуатационные свойства | Антизадирное поведение, износостойкость и коррозионную стойкость |
Закупщику стоит сверить технические требования к детали и процедуре контроля, а инженеру-технологу - убедиться, что испытание воспроизводит производственный процесс. Если сравнивают два покрытия, для обоих следует использовать одинаковые детали и одинаковую подготовку. Иначе разница в результатах может быть связана не с материалом покрытия, а с технологией его нанесения.
Подготовка поверхности и адгезия покрытия
Адгезия - способность покрытия удерживаться на поверхности детали.
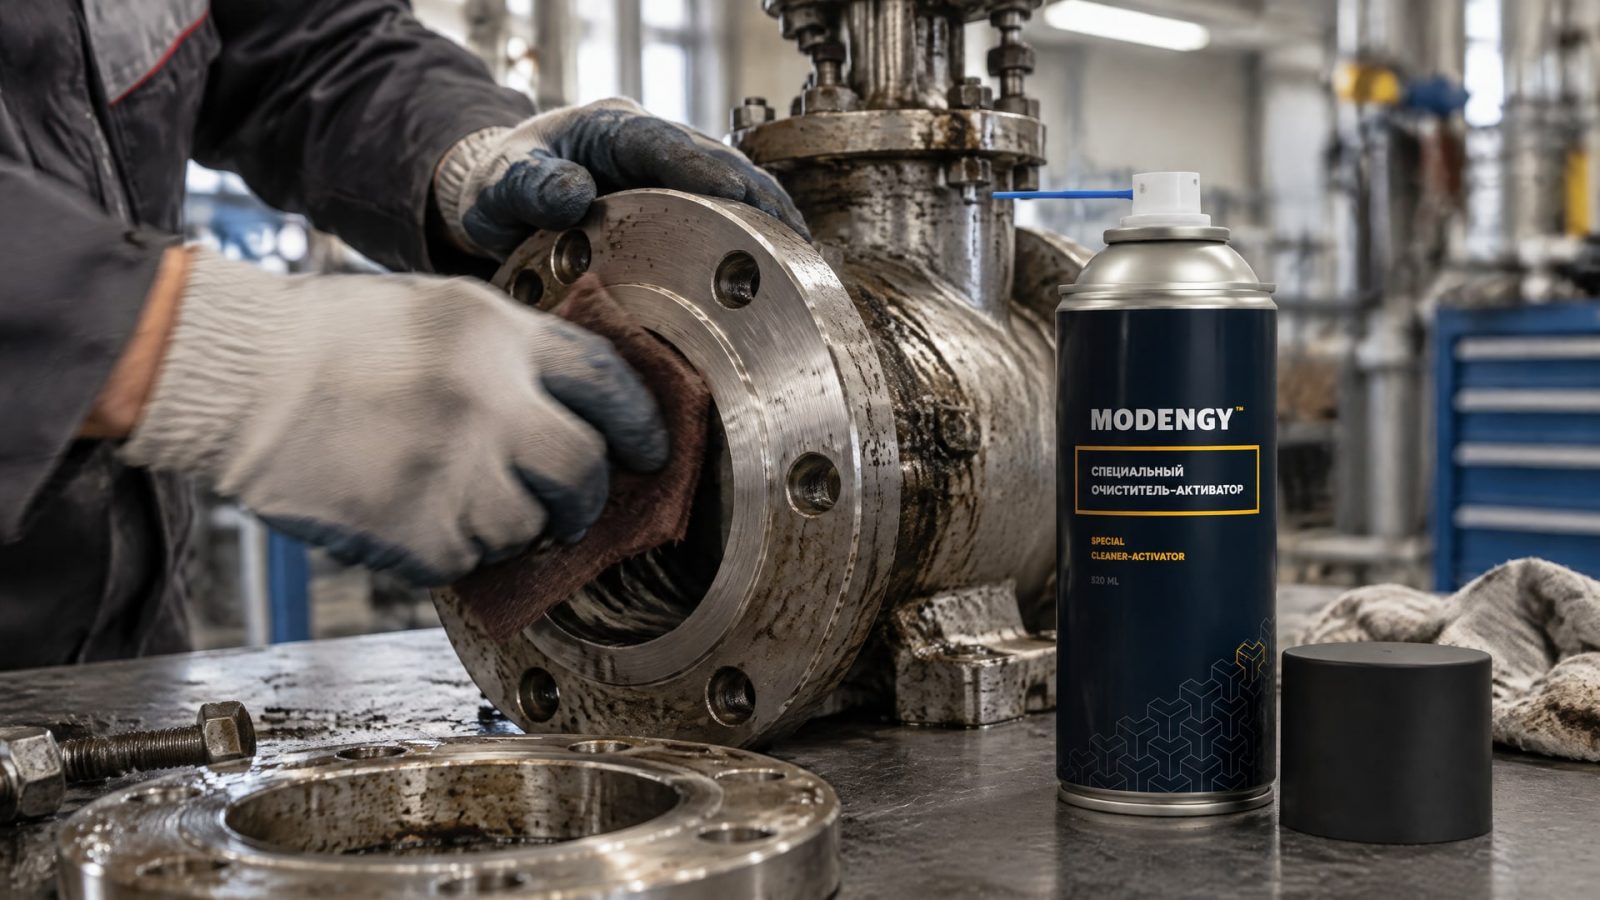
Для ее стабильности важны очистка и подготовка основания до нанесения. В одном из описанных технологических подходов сталь очищают, а затем обрабатывают абразивом 120 grit. Для повышения адгезии также может применяться пассивация по ASTM A967/A967M, если она подходит материалу и технологии.
Фосфатирование - традиционный вариант предварительной обработки стали. Оно может повышать коррозионную стойкость, в небольшой степени влиять на смазывающие свойства и служить базой для последующего покрытия. Однако фосфатирование нержавеющей стали нельзя считать универсальным решением: для нержавеющей стали в материалах по подготовке упоминается оксалировка, тогда как для обычной стали рассматривают фосфатирование марганцем или цинком.
Совет инженера
Сценарий: на деталь из нержавеющей стали наносят антифрикционное покрытие, и требуется подготовить поверхность к нанесению.
Подготовка: очистить основание и выбрать подходящую для нержавеющей стали предварительную обработку. В рамках процесса подготовки поверхности для покрытий MODENGY используют MODENGY Очиститель-активатор.
Ожидаемый результат: подготовленная поверхность создает условия для адгезии покрытия. Фактический результат подтверждают проверкой на детали, поскольку он зависит также от нанесения и толщины пленки.
Само название операции не гарантирует нужного результата: выбранный метод должен соответствовать металлу и последующей технологии. Поэтому инженеру следует фиксировать не только тип предобработки, но и весь маршрут подготовки детали. При сравнении покрытий этот маршрут сохраняют одинаковым, иначе испытания не покажут, какое решение лучше подходит для заданного узла.
Испытание в солевом тумане: что показывает результат
Для оценки коррозионной стойкости покрытий применяют испытание в солевом тумане по ISO 9227.
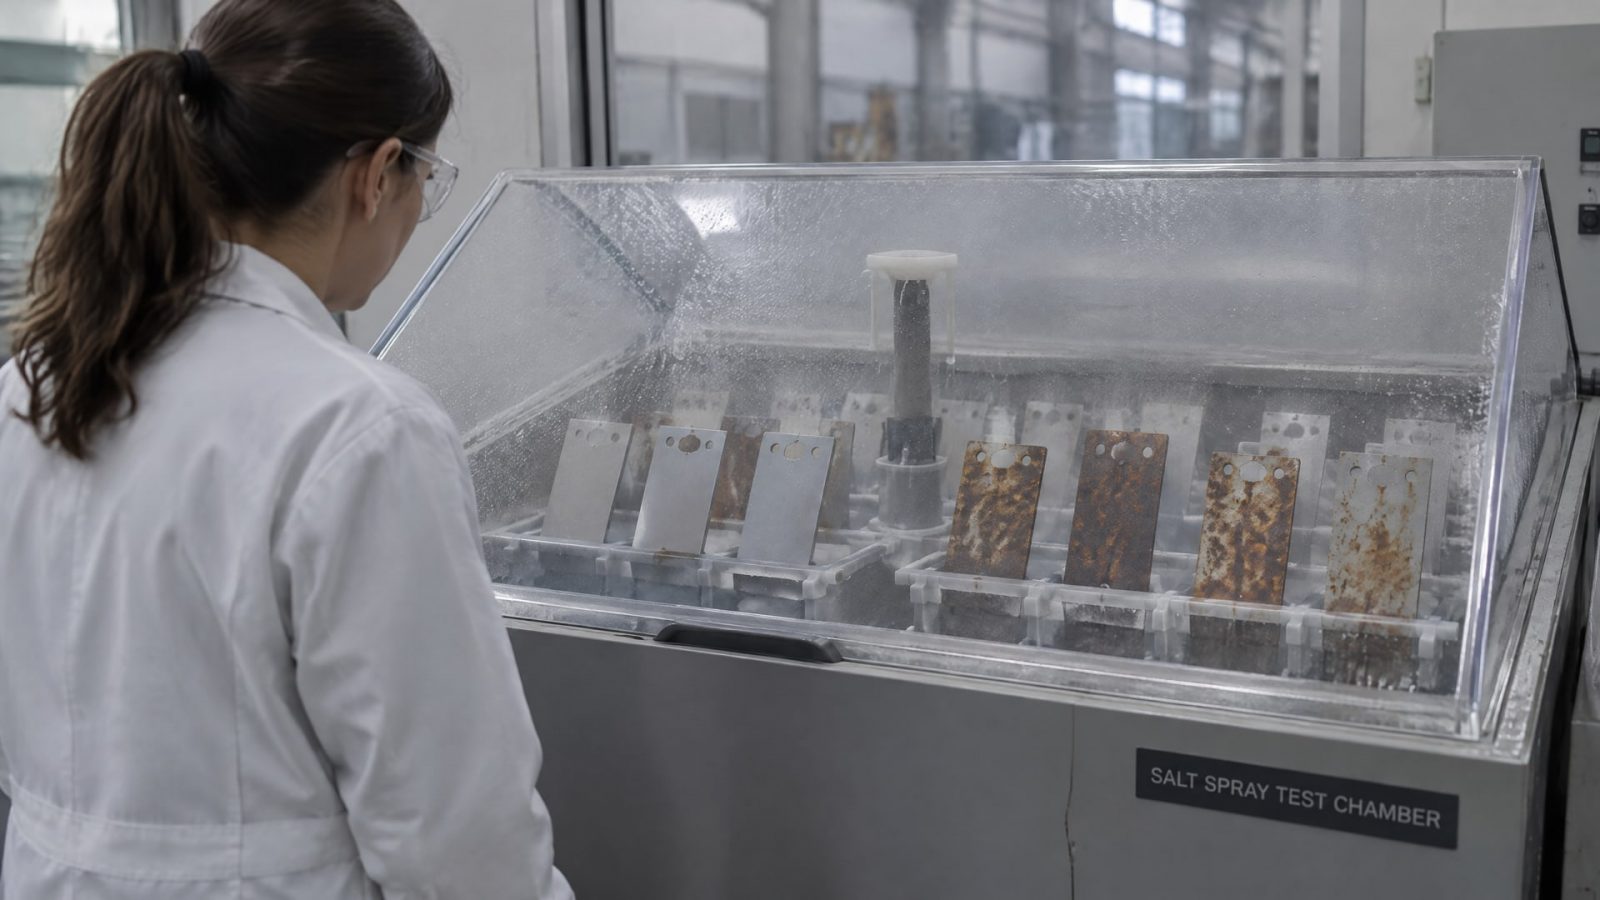
Такой тест помогает сравнить образцы в заданных условиях, но не дает прямого прогноза срока службы оборудования в поле. На результат влияют геометрия детали, предварительная обработка, процесс нанесения и толщина пленки.
В одном из требований к твердосмазочным покрытиям после 100 часов в 5% солевом тумане допускается не более трех пятен ржавчины на панели, каждое размером не более 1,0 мм. Эти значения относятся к конкретному нормативному требованию, а не ко всем покрытиям и условиям нефтегазовой эксплуатации. Их нельзя использовать как универсальную спецификацию без проверки применимости к детали и проекту.
При испытании сравниваемых покрытий важно одинаково подготовить образцы, соблюсти один режим нанесения и оценивать результат по заранее согласованным критериям. Отдельно фиксируют состояние поверхности после испытания и учитывают, были ли образцы изготовлены из одного материала и имели ли одинаковую геометрию.
Для нефтегазового оборудования солевой туман - только одна часть оценки. Нужно также рассмотреть воздействие влаги, загрязнений и рабочих жидкостей. В частности, контакт с гидравлическими или моторными маслами может ухудшать твердосмазочную пленку. Поэтому испытание по ISO 9227 дополняют проверками, связанными с реальными условиями эксплуатации узла.
Фосфатирование и выбор покрытия для нефтегаза
Фосфатирование применяют как предварительную обработку металлических поверхностей, в том числе стали.
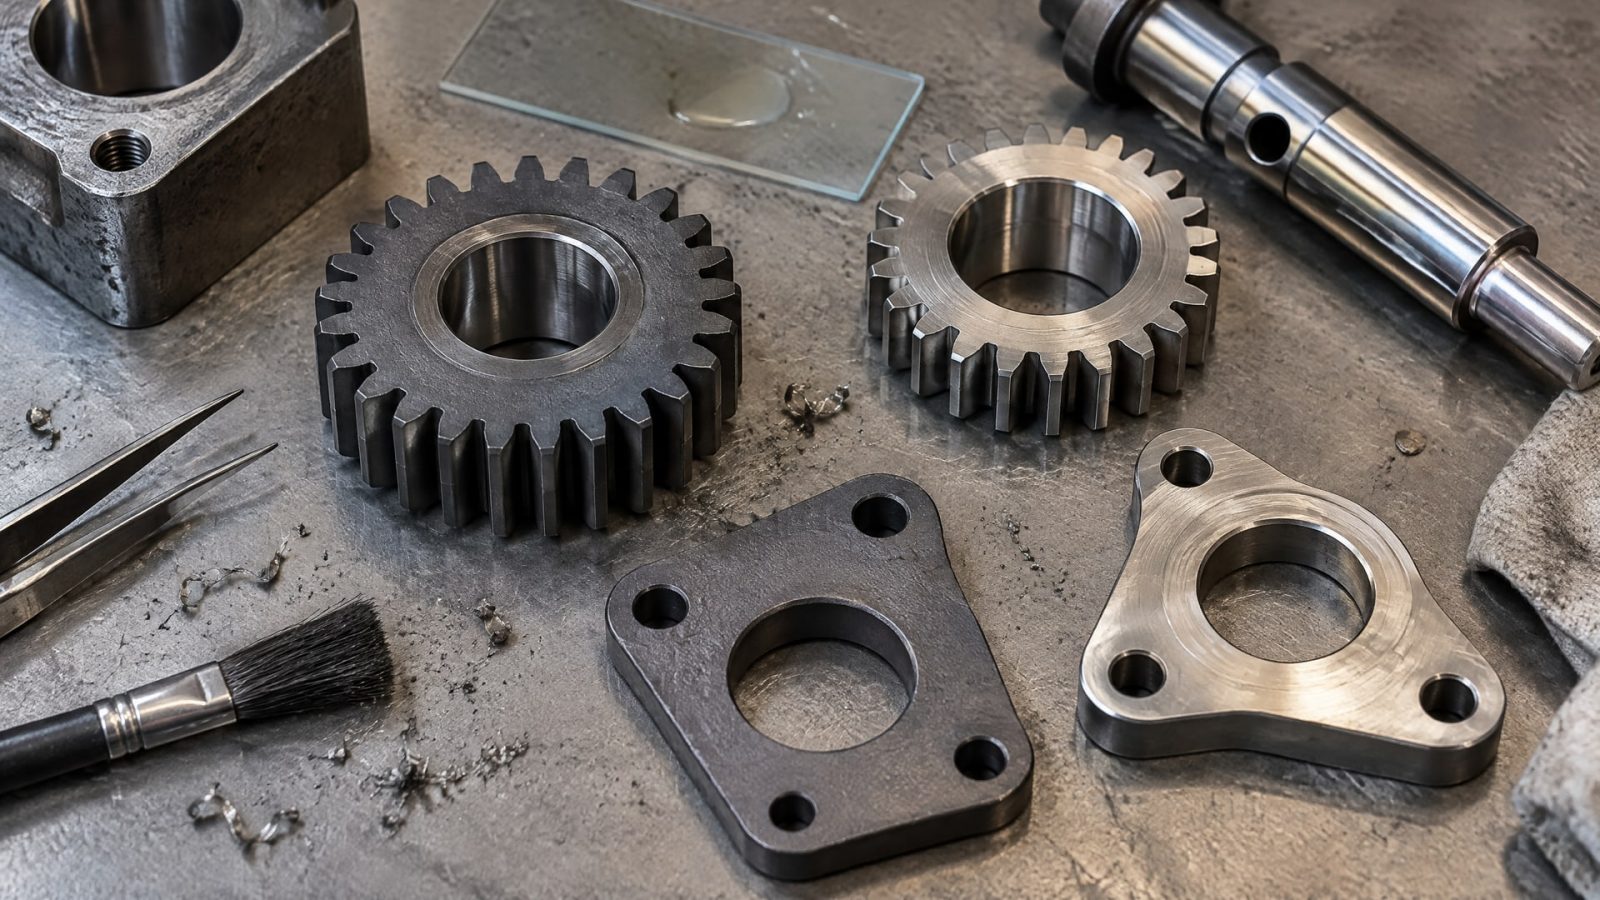
Оно может служить основой для последующего покрытия и в некоторой степени влиять на коррозионные и смазывающие свойства поверхности. Но решение о его применении принимают с учетом материала детали и условий эксплуатации: для нержавеющей стали могут потребоваться другие операции, например оксалировка.
Один из стандартов для твердосмазочных покрытий описывает оценку на фосфатированной стали: после солевого тумана на панели допускается не более трех пятен ржавчины. В том же источнике приведена ориентировочная оценка защитного ресурса для покрытия толщиной 0,013 мм на фосфатированной стали: примерно 5 лет при закрытом хранении и около 2 лет на открытом воздухе. Эти оценки нельзя напрямую трактовать как срок службы нефтегазовой детали: они относятся к указанным условиям и не заменяют проверку конкретного узла.
При выборе антифрикционного покрытия для нефтегаза инженеру важно определить, какая предварительная обработка подходит металлу, а затем проверить совместимость покрытия с эксплуатационной средой. Для деталей из нержавеющей стали не следует автоматически переносить технологию, разработанную для обычной стали. Аналогично результаты, полученные на фосфатированной поверхности, нельзя без дополнительной проверки переносить на поверхность с другой подготовкой.
Закупщику полезно запросить у поставщика технологические требования и сведения об испытаниях, а инженеру - сопоставить их с материалом детали и условиями работы. Если документация не подтверждает нужную комбинацию «металл - подготовка - покрытие - среда», ее следует проверить на образцах или оригинальной детали до фиксации спецификации.
Как проверить замену импортного покрытия
Замена импортного покрытия требует сравнительной проверки в процессе, максимально близком к производственному.
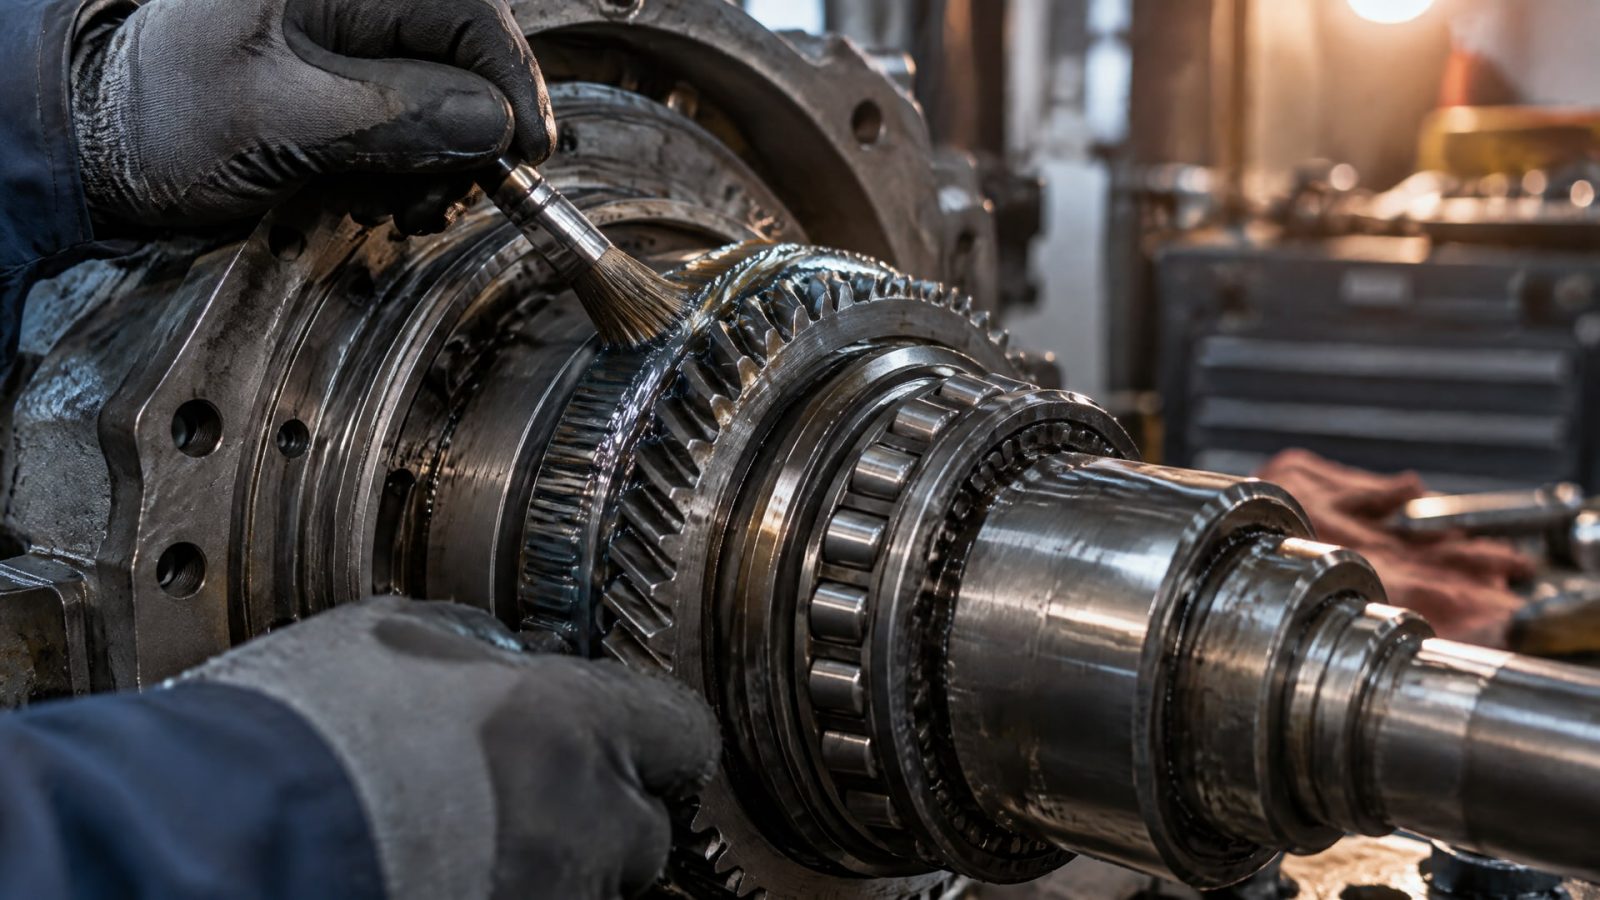
В руководствах по антифрикционным покрытиям рекомендуют проводить испытания на оригинальных деталях и в реальном промышленном процессе. Это позволяет оценить не только свойства материала, но и результат конкретной технологии нанесения.
Для корректного сравнения следует заранее определить критерии приемки: качество подготовки, состояние сформированной пленки, адгезию, поведение при трении и коррозионную стойкость. Параметры процесса для сравниваемых вариантов фиксируют отдельно. Если изменились абразивная обработка, толщина пленки или режим отверждения, это нужно учитывать при интерпретации результата.
Для нанесения применяют распыление, окунание, кисть и тумблерную обработку. Распыление описано как наиболее распространенный и эффективный способ достижения оптимальной работы покрытия, но подходящий метод зависит от геометрии детали. Поэтому перед масштабированием процесса нужно проверить покрытие именно на той детали и тем способом, которые будут использоваться в производстве.
Практический порядок проверки:
определить материал детали и условия эксплуатации;
выбрать и зафиксировать подготовку поверхности;
согласовать метод нанесения, толщину пленки и режим отверждения;
испытать образцы или оригинальные детали по заданным критериям;
оценить коррозионную стойкость отдельно от антизадирного поведения;
закрепить подтвержденный процесс в технической документации.
Такой подход помогает оценить замену по результату, а не по формальному сходству назначений. Для снабженца это снижает риск закупки покрытия без подтвержденной применимости, для инженера - дает основу для обоснованного решения о включении материала в спецификацию.
Часто задаваемые вопросы
Подходит ли испытание по ISO 9227 для оценки покрытия в нефтегазовой отрасли?
ISO 9227 применяют для испытаний в солевом тумане и используют при оценке коррозионной стойкости. Однако результат не равен сроку службы в реальной эксплуатации: на него влияют геометрия детали, подготовка поверхности, нанесение и толщина пленки. Для решения по нефтегазовому узлу нужны также проверки, соответствующие его рабочей среде.
Всегда ли фосфатирование подходит перед нанесением покрытия?
Нет. Фосфатирование используют как традиционный вариант подготовки стали, но выбор зависит от материала детали и процесса. Для нержавеющей стали в качестве альтернативной предварительной обработки упоминается оксалировка. Перед нанесением покрытия следует подтвердить совместимость операции с металлом и технологией, а результат проверить на подготовленной поверхности.
Доказывают ли 100 часов в солевом тумане пригодность покрытия для любого оборудования?
Нет. Требование о 100 часах в 5% солевом тумане и ограничении по числу и размеру пятен ржавчины относится к конкретному нормативному контексту. Оно не гарантирует пригодность для любой детали. Нужно учитывать материал, толщину покрытия, предобработку и условия эксплуатации, а также отдельно оценивать антизадирные свойства.
Можно ли считать импортное покрытие и его замену эквивалентными по назначению?
Одного сходства назначения недостаточно. Для оценки замены сравнивают покрытия на одинаковых деталях, при одинаковой подготовке и в сопоставимом процессе нанесения. Учитывают толщину и отверждение пленки, антизадирное поведение и коррозионную стойкость. Только такие проверки дают основание решить, подходит ли замена для конкретного узла.
Заключение
Антизадирное покрытие для стали в нефтегазовой отрасли выбирают по совокупности факторов: материалу детали, подготовке поверхности, толщине пленки, режиму отверждения и результатам испытаний. ISO 9227 помогает оценить коррозионную стойкость в солевом тумане, но не заменяет проверку в условиях конкретного узла. Фосфатирование применяют для стали, а для нержавеющей стали отдельно оценивают подходящую предварительную обработку.
Следующий шаг для технической службы - определить требования к детали, согласовать технологию подготовки и нанесения, а затем провести сравнительное испытание на образцах или оригинальных деталях. После подтверждения результата можно закрепить выбранное покрытие и параметры процесса в спецификации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сроки службы покрытий нельзя определить по результатам испытаний в камере соляного тумана, и какие факторы важны для прогноза.
Узнайте, как проверить совместимость СОЖ и материалов станка до полной замены, чтобы избежать проблем с оборудованием.
Узнайте, как правильно проводить обслуживание автомобильной лебедки, чтобы предотвратить ржавчину и заедание механизмов.